 EN

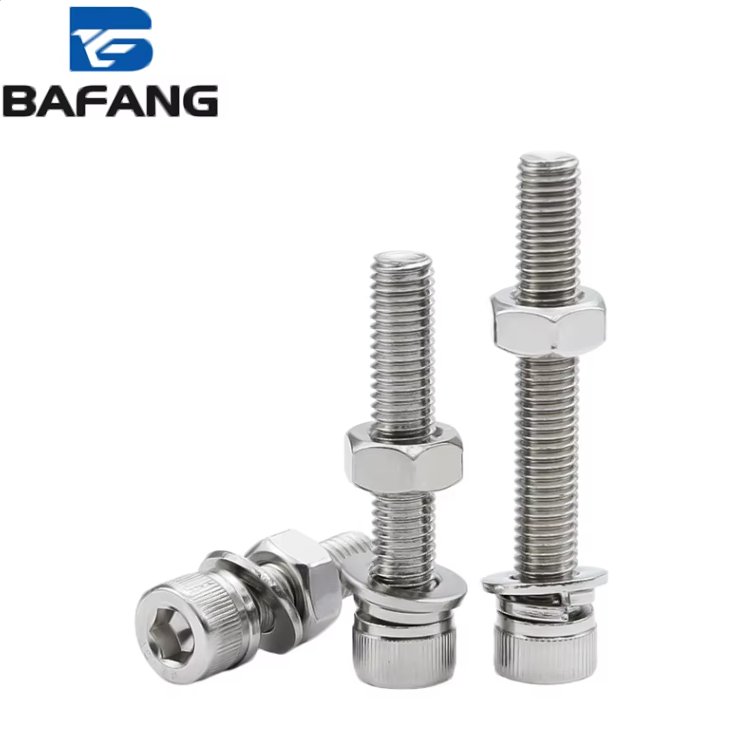
دھاگے کا درجہ صرف دھاگے کی تعداد نہیں ہوتا
دھاگے کا درجہ ایک چوٹی سے دوسری چوٹی تک کا فاصلہ ہوتا ہے۔ ایک ہیکس ساکٹ سکرُو پر، یہ عدد صرف اس بات کو ظاہر نہیں کرتا کہ سکرُو کتنی تیزی سے داخل ہو رہا ہے؛ بلکہ یہ دھاگے کے کناروں کے رابطے، اقل قطر، تناؤ کے علاقے، اور بوجھ کے خواتین دھاگوں میں منتقل ہونے کے انداز کو بھی متاثر کرتا ہے۔ دو سکرُوز کا اسمی قطر ایک جیسا ہو سکتا ہے، لیکن پھر بھی وہ مختلف فاسٹنرز کی طرح کام کر سکتے ہیں۔ ایک M12x1.75 موٹا دھاگہ اور ایک M12x1.25 باریک دھاگہ دونوں 12 ملی میٹر کے سوراخ میں فٹ ہوتے ہیں۔ باریک دھاگے کا لیڈ زاویہ کم ہوتا ہے، اقل قطر تھوڑا بڑا ہوتا ہے، اور پری لوڈ کا گراف مختلف ہوتا ہے۔ مضبوطی کا آغاز کلیمپ لوڈ سے ہوتا ہے، نہ کہ صرف دھاگوں کی تعداد سے۔
درجہ کیسے پری لوڈ اور تناؤ کے علاقے کو تبدیل کرتا ہے
پری لوڈ وہ تناؤ ہے جو سکرو میں ٹارک لگانے کے وقت پیدا ہوتا ہے۔ ٹارک-تناؤ کا تعلق T = K x F x d ظاہر کرتا ہے کہ رگڑ اور قطر اہم ہیں، لیکن پچ دھاگے کی ہندسیات کو متاثر کرتا ہے جو اس تناؤ کو برداشت کرتا ہے۔ باریک پچ کے دھاگوں کا لیڈ اینگل چھوٹا ہوتا ہے، اس لیے دھاگے کی رگڑ پر ٹارک کا نقصان کم ہوتا ہے اور زیادہ ٹارک کلبم لوڈ بن سکتا ہے۔ آئی ایس او 898-1 دباؤ کے علاقے کو میکانی خصوصیات طے کرنے کے لیے استعمال کرتا ہے، اور یہ علاقہ پچ پر منحصر ہوتا ہے۔ ایم10x1.5 موٹے دھاگے کا اسمی دباؤ علاقہ تقریباً 58 ملم2 ہے، جبکہ ایم10x1.25 باریک دھاگے کا تقریباً 61 ملم2 ہے۔ یہ چھوٹا سا فرق وائبریشن کے تحت جوائنٹ کو کتنی دیر تک مضبوط رکھ سکتا ہے، اس پر اثر انداز ہو سکتا ہے۔
| پچ کی مثال | لیڈ اینگل | تقریبی دباؤ علاقہ | وائبریشن مزاحمت | اسٹالیشن کی قبولیت | معمولی استعمال |
|---|---|---|---|---|---|
| ایم10 x 1.5 موٹا دھاگا | بلند | تقریباً 58 ملم2 | لاکنگ فیچر کے بغیر کم | زیادہ روادار | عمومی اسمبلی، نرم مواد |
| ایم 10 x 1.25 باریک | کم | تقریباً 61 ملی میٹر2 | مناسب پری لوڈ کے ساتھ زیادہ | کم معاف کرنے والا | کمپن، پتلی دیواریں، درستگی |
| ایم 12 x 1.75 موٹا | بلند | تقریباً 84 ملی میٹر2 | لاکنگ فیچر کے بغیر کم | زیادہ روادار | ساختی، ڈھالا ہوا |
| ایم 12 x 1.25 باریک | کم | تقریباً 92 ملی میٹر2 | مناسب پری لوڈ کے ساتھ زیادہ | کم معاف کرنے والا | مشین کے ماؤنٹس، جانے والے لوڈز |
یہ جدول ایک راہنمائی ہے، درجہ بندی نہیں۔ غلط پری لوڈ کے ساتھ اچھی قسم کا پچ سکرُو بھی ہلکا ہو سکتا ہے۔ صحیح ٹارک، واشر کے رخ اور تھریڈ لاکر کے ساتھ موٹا پچ سکرُو بھی مضبوطی سے مضبوط رہ سکتا ہے۔
وائبریشن کے تحت موٹا اور باریک پچ کا موازنہ
وائبریشن وہ جگہ ہے جہاں پچ کو دوسری جگہوں سے شروع ہونے والے مسائل کا ذمہ دار ٹھہرایا جاتا ہے۔ جوائنٹ کلیمپ لوڈ کھو دیتا ہے جب تھریڈز پھسل جاتی ہیں، جب بیئرنگ سرفیس دب جاتی ہے، یا جب بولٹ لچکدار حد سے آگے بڑھ جاتا ہے۔ باریک پچ اس لیے مددگار ہوتا ہے کیونکہ کم لیڈ اینگل واپسی کو مشکل بناتا ہے۔ ڈی آئی این 65151 اور جنکر ٹیسٹ اکثر باریک تھریڈز کو اعلیٰ پری لوڈ اور کنٹرولڈ فرکشن کے ساتھ ملانے پر بہتر وائبریشن مزاحمت ظاہر کرتے ہیں۔ باریک پچ کوئی جادوئی لاک نہیں ہے۔ اگر خاتون تھریڈ کو نقصان پہنچا ہو یا ٹارک ورنچ درست طریقے سے کیلنڈر نہ ہو تو باریک تھریڈ بھی اتنی ہی تیزی سے یلی ہو سکتی ہے۔ موٹا پچ تیزی سے انسٹال ہوتا ہے، گندگی اور معمولی نقصان کو برداشت کرتا ہے، اور اکثر الومینیم، پلاسٹک یا کاسٹ آئرن میں بہتر کارکردگی دکھاتا ہے جہاں تھریڈ اسٹرپنگ بنیادی خطرہ ہوتا ہے۔
جہاں باریک پچ کامیاب ہوتا ہے اور جہاں وہ ناکام ہوتا ہے
باریک پچ گتیشیل لوڈ، پتلی دیوار والے باسز، اور لمبائی کی ترتیب کے لیے ایک مضبوط انتخاب ہے۔ اس سے ملنے والے انچ میں دھاگوں کی تعداد زیادہ ہوتی ہے، خود قفل کرنے کا بہتر رویہ ہوتا ہے، اور دی گئی اسمی قطر کے لیے تناؤ کا رقبہ بڑا ہوتا ہے۔ اس کے علاوہ، یہ پیشِ لوڈ کے باریک کنٹرول کو بھی ممکن بناتا ہے۔ تاہم، باریک پچ کے لیے صاف دھاگے، بہتر ترتیب اور اسمبلی کے دوران زیادہ احتیاط کی ضرورت ہوتی ہے۔ دھاگوں کا غلط طریقے سے گھسنے (کراس-تھریڈنگ) کا امکان زیادہ ہوتا ہے، اور سٹین لیس سٹیل پر گیلنگ کا خطرہ بڑھ جاتا ہے۔ موٹا پچ عام طور پر تیز اسمبلی، گندے ماحول، اور نرم بنیادی مواد کے لیے بہتر ابتدائی انتخاب ہوتا ہے۔ صحیح فیصلہ جوائنٹ پر منحصر ہوتا ہے، کیٹلاگ کی ترجیح نہیں۔ ایک دھاگے دار کنکشن ایک نظام ہے جس میں سکرو، نٹ یا ٹیپڈ ہول، واشر، کوٹنگ، لُبریکیشن اور لوڈ پاتھ شامل ہیں۔
ایک پلانٹ کا معاملہ جہاں پچ اور پیشِ لوڈ نے نتیجہ طے کیا
خلیج کے ساحل پر ایک پولیمر پلانٹ میں، وائبریٹنگ اسکرین کے موٹر بیس کے منسلک کرنے والے سکرو ہر وقت کھو جا رہے تھے۔ اصلی ایم12x1.75 ہیکس ساکٹ سکرو کو ہر چند ہفتے بعد تبدیل کرنا پڑتا تھا۔ معائنہ سے پتہ چلا کہ دھاگے کے دانت نہیں ٹوٹے تھے، لیکن سکرو کا پری لوڈ کم ہو گیا تھا اور کئی سکرو پر دھاگے کے کناروں پر پہنن ہو چکا تھا۔ بیس پر ایک نرم شِم اسٹیک تھی، اور ٹارک کی قدر کو کسی اور اسمبلی سے کاپی کیا گیا تھا۔ ٹیم نے ایم12x1.25 فائن پچ سکرو استعمال کرنے کا فیصلہ کیا، ہارڈنڈ واشرز شامل کیے، تھریڈ کیے گئے سوراخوں کو صاف کیا، اور اصل کلیمپ لوڈ کے ہدف کے مطابق ٹارک سیٹ کیا۔ اس کے بعد سکرو یلنے کا سلسلہ بند ہو گیا۔ سبق یہ نہیں تھا کہ فائن پچ ہمیشہ بہتر ہوتا ہے۔ حقیقی حل پری لوڈ اور بیئرنگ سرفیس کو کنٹرول کرنا تھا۔ باقی نظام کو درست کرنے کے بعد، پچ کی تبدیلی نے جوائنٹ کو بیک آف کے خلاف مزاحمت کرنے میں مدد دی۔
درست پچ کی حمایت کے لیے اسٹاکنگ اور مشیننگ کے انتخاب
ایک متنوع فاسٹنر پروگرام کو پچ کو ایک کارکردگی کی خصوصیت کے طور پر سمجھنا چاہیے، نہ کہ ایک الگ آئٹم کے طور پر۔ ۱۔ ان جوڑوں کو نوٹ کریں جن میں وائبریشن کے مسائل ہیں۔ ۲۔ تیپڈ ہول کے درجہ اور مواد کی تصدیق کریں۔ ۳۔ کوٹنگ اور لوبریکیشن کو ٹارک ہدف کے مطابق موزوں بنائیں۔ ۴۔ اہم سائز کے لیے موٹے اور باریک پچ کے ہیکس ساکٹ سکروز دونوں دستیاب رکھیں۔ ۵۔ داخل ہونے والے پچ کی تصدیق آنکھ سے نہ کرکے گیج کے ذریعے کریں۔ غیر معیاری یا ملے جلے بیچ کی پیداوار کے لیے، ایک تیاری کا شراکت دار جو کولڈ ہیڈنگ، سی این سی مشیننگ اور تھریڈ رولنگ کی صلاحیت رکھتا ہو، بیچوں کے درمیان پچ اور لیڈ کی درستگی برقرار رکھ سکتا ہے۔ با فانگ میٹل ایک ہی چھت کے نیچے فورجنگ، کولڈ ہیڈنگ، سی این سی مشیننگ، اسٹیمپنگ اور سطحی علاج کے ساتھ کام کرتا ہے، جس سے مخصوص فاسٹنرز کے لیے تھریڈ جیومیٹری، مواد کا گریڈ اور کوٹنگ کو مستقل رکھنا آسان ہو جاتا ہے۔
مواد کی فہرست
- دھاگے کا درجہ صرف دھاگے کی تعداد نہیں ہوتا
- درجہ کیسے پری لوڈ اور تناؤ کے علاقے کو تبدیل کرتا ہے
- وائبریشن کے تحت موٹا اور باریک پچ کا موازنہ
- جہاں باریک پچ کامیاب ہوتا ہے اور جہاں وہ ناکام ہوتا ہے
- ایک پلانٹ کا معاملہ جہاں پچ اور پیشِ لوڈ نے نتیجہ طے کیا
- درست پچ کی حمایت کے لیے اسٹاکنگ اور مشیننگ کے انتخاب