 EN

Крок різьби — це не просто кількість витків
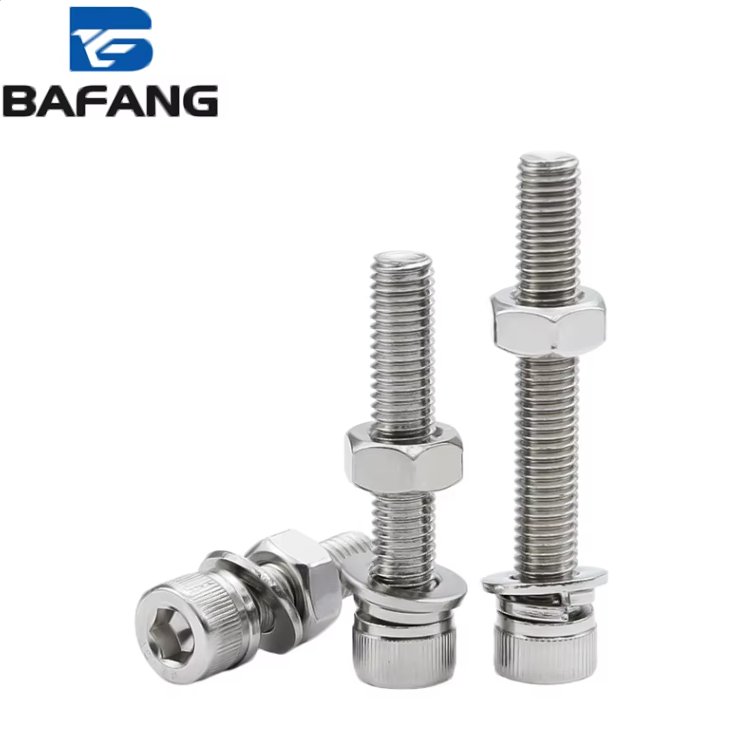
Крок різьби — це відстань від одного гребеня до наступного. У шестигранного гвинта з внутрішнім шестигранним отвором («торкса») це значення впливає не лише на швидкість загортання гвинта. Воно визначає контакт бічних поверхонь різьби, мінімальний діаметр, площу поперечного перерізу, що сприймає напруження, а також характер передачі навантаження у маточну різьбу. Два гвинти з однаковим номінальним діаметром можуть функціонувати як принципово різні кріплення. Наприклад, гвинт M12×1,75 з грубою різьбою й гвинт M12×1,25 з тонкою різьбою обидва підходять для отвору діаметром 12 мм. Тонка різьба має менший кут підйому, трохи більший мінімальний діаметр і іншу криву попереднього натягу. Сила утримання залежить насамперед від стискального навантаження, а не лише від кількості витків різьби.
Як крок різьби впливає на попередній натяг і площу поперечного перерізу, що сприймає напруження
Попереднє навантаження — це напруження, що виникає в гвинті під час прикладання крутного моменту. Залежність між крутним моментом і навантаженням T = K × F × d показує, що на неї впливають тертя й діаметр, але крок визначає геометрію різьби, яка сприймає це напруження. У різьби з малим кроком менший кут підйому, тому менше крутного моменту втрачається через тертя в різьбі й більша його частина перетворюється на затискне зусилля. ISO 898-1 використовує площу напруження для встановлення механічних характеристик, а ця площа залежить від кроку. У грубій різьбі M10×1,5 номінальна площа напруження становить приблизно 58 мм², тоді як у тонкій різьбі M10×1,25 вона наближається до 61 мм². Цей невеликий приріст може вплинути на тривалість збереження затиснення з’єднання під впливом вібрації.
| Приклад кроку | Кут підйому | Приблизна площа напруження | Опір вibrації | Допуск встановлення | Типове використання |
|---|---|---|---|---|---|
| M10 × 1,5 грубий | Вищий | Близько 58 мм² | Нижче без функції блокування | Більш терпима | Загальна збірка, м’які матеріали |
| M10 × 1,25 тонкий | Нижчий | Приблизно 61 мм² | Вище за належного попереднього навантаження | Менш толерантне | Вібрація, тонкі стінки, точність |
| M12 × 1,75 груба | Вищий | Приблизно 84 мм² | Нижче без функції блокування | Більш терпима | Конструкційні елементи, лиття |
| M12 × 1,25 тонка | Нижчий | Приблизно 92 мм² | Вище за належного попереднього навантаження | Менш толерантне | Кріплення машин, динамічні навантаження |
Ця таблиця є лише орієнтиром, а не рейтингом. Тонка різьба з низьким попереднім навантаженням може вивертатися навіть при наявності доброякісного гвинта. Груба різьба з правильним моментом затягування, шайбою та фіксатором різьби може надійно утримувати з’єднання.
Груба різьба проти тонкої різьби за умов вібрації
Саме під час вібрації різьбі часто приписують проблеми, які насправді мають інші причини. З’єднання втрачає затискне навантаження через прослизання різьби, осідання опорної поверхні або пластичне розтягнення болта. Тонка різьба допомагає, оскільки менший кут підйому різьби ускладнює самовивертання. Випробування за DIN 65151 та Junker часто демонструють кращу стійкість до вібрації, коли тонка різьба поєднується з високим попереднім навантаженням і контрольованим тертям. Тонка різьба — це не «чарівний» замок. Якщо внутрішня різьба пошкоджена або динамометричний ключ вийшов із калібрування, тонка різьба може самовивертатися так само швидко. Груба різьба забезпечує швидшу установку, краще переносить забруднення й незначні пошкодження, а також частіше показує кращі результати в алюмінії, пластику чи чавуні, де головним ризиком є зрив різьби.
Там, де тонка різьба переважає, і там, де вона призводить до зворотного ефекту
Тонкий крок — це вдалий вибір для динамічних навантажень, тонкостінних виступів і регулювання довжини. Він забезпечує більше різьбових витків на дюйм зчеплення, кращу самоблокувальну поведінку та більшу площу напруження для заданого номінального діаметра. Також він дозволяє точніше керувати попереднім навантаженням. Однак для тонкого кроку потрібні чистіші різьби, краще вирівнювання й більша обережність під час збирання. Легше виникає перекручування різьби, а пригортання на нержавіючій сталі стає серйознішою проблемою. Грубий крок зазвичай є кращим за замовчуванням для швидкого збирання, забруднених умов і м’яких базових матеріалів. Правильний вибір залежить від конкретного з’єднання, а не від переваг, зазначених у каталозі. Різьбове з’єднання — це система, що складається з гвинта, гайки або нарізаного отвору, шайби, покриття, мастила та шляху передачі навантаження.
Приклад із виробництва, де крок і попереднє навантаження визначили результат
На полімерному заводі на узбережжі затоки моторна основа вібраційного екрана постійно втрачала кріпильні гвинти. Оригінальні шестигранні гвинти з внутрішнім шестигранним отвором M12x1.75 замінювали кожні кілька тижнів. Інспекції показали, що різьба не була зрізана, але гвинти втратили попереднє навантаження, а кілька з них мали знос на бічних поверхнях різьби. Основа мала м’який набір прокладок, а значення моменту затягування було скопійоване з іншого вузла. Команда перейшла на гвинти з тонким кроком M12x1.25, додала загартовані шайби, очистила нарізані отвори та встановила момент затягування на основі фактичного цільового значення затискного навантаження. Розслаблення припинилося. Урок полягав не в тому, що тонкий крок завжди кращий. Справжнім рішенням стало контроль попереднього навантаження та опорної поверхні. Зміна кроку допомогла з’єднанню протистояти самовідкручуванню після того, як решту системи було виправлено.
Вибір запасів та обробки, що забезпечують правильний крок
Різноманітна програма кріпильних виробів має розглядати крок як експлуатаційну характеристику, а не окремий пункт у переліку. 1. Відстежуйте з’єднання, які мають проблеми з вібрацією. 2. Підтвердьте клас нарізаного отвору та матеріал. 3. Підберіть покриття й змащення відповідно до цільового значення моменту затягування. 4. Зберігайте як шестигранні гвинти з внутрішнім шестигранником з великим, так і з малим кроком для критичних розмірів. 5. Перевіряйте вхідний крок за допомогою калібрів, а не візуально. Для виробництва нестандартних виробів або партій із змішаними характеристиками виробничий партнер із можливостями холодного витиснення, фрезерування на ЧПК-верстатах та накатування різьби здатен забезпечити стабільність кроку та точності ходу різьби в усіх партіях. Bafang Metal поєднує кування, холодне витиснення, фрезерування на ЧПК-верстатах, штампування та поверхневу обробку під одним дахом, що сприяє сталості геометрії різьби, марки матеріалу та покриття для спеціальних кріпильних виробів.
Зміст
- Крок різьби — це не просто кількість витків
- Як крок різьби впливає на попередній натяг і площу поперечного перерізу, що сприймає напруження
- Груба різьба проти тонкої різьби за умов вібрації
- Там, де тонка різьба переважає, і там, де вона призводить до зворотного ефекту
- Приклад із виробництва, де крок і попереднє навантаження визначили результат
- Вибір запасів та обробки, що забезпечують правильний крок