 EN

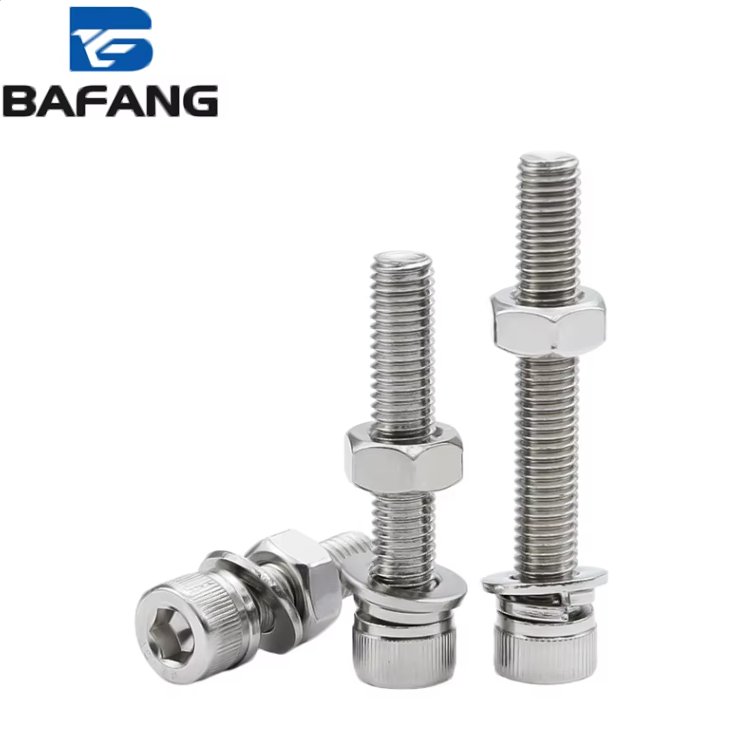
Vzdálenost závitů není jen počet závitů
Vzdálenost závitových vrcholů (tzv. závitový stoupání) je vzdálenost mezi jedním vrcholem a následujícím vrcholem závitu. U šestihranného závitu s hlavou typu „socket“ se tato hodnota mění více než jen rychlost, jakou se šroub zašroubuje. Ovlivňuje styk boků závitů, malý průměr závitu, plochu namáhanou tahem a způsob přenosu zatížení do matice či závitu v materiálu. Dva šrouby mohou mít stejný jmenovitý průměr, ale chovat se jako zcela odlišné spojovací prvky. Například hrubozávitový šroub M12x1,75 a jemnozávitový šroub M12x1,25 oba zapadají do otvoru o průměru 12 mm. Jemnozávitový šroub má menší úhel stoupání, mírně větší malý průměr a odlišnou křivku předpínání. Únosnost spoje vychází ze svorkové síly, nikoli pouze z počtu závitových závitů.
Jak se změna stoupání závitu odráží na předpínání a ploše namáhané tahem
Předpínání je napětí vytvořené ve šroubu při aplikaci krouticího momentu. Vztah mezi krouticím momentem a tahovou silou T = K × F × d ukazuje, že rozhodující jsou tření a průměr, avšak stoupání ovlivňuje geometrii závitu, který toto napětí přenáší. Jemné závity mají menší úhel stoupání, takže se méně krouticího momentu ztrácí na tření závitu a více se může přeměnit na přítlakovou sílu. Norma ISO 898-1 používá plochu namáhání k určení mechanických vlastností, a tato plocha závisí na stoupání. Hrubý závit M10×1,5 má nominální plochu namáhání přibližně 58 mm², zatímco jemný závit M10×1,25 má přibližně 61 mm². Tento malý rozdíl může ovlivnit, jak dlouho spoj zůstane utažený za vibrací.
| Příklad stoupání | Úhel stoupání | Přibližná plocha namáhání | Vibrační odolnost | Tolerance instalace | Typické použití |
|---|---|---|---|---|---|
| M10 × 1,5 hrubý | Vyšší | Přibližně 58 mm² | Nižší bez zajišťovací funkce | Více tolerantní | Obecná montáž, měkké materiály |
| M10 × 1,25 jemný | Nižší | Přibližně 61 mm² | Vyšší při správném předpínání | Méně tolerantní | Vibrace, tenké stěny, přesnost |
| M12 × 1,75 hrubý závit | Vyšší | Přibližně 84 mm² | Nižší bez zajišťovací funkce | Více tolerantní | Konstrukční součásti, litiny |
| M12 × 1,25 jemný závit | Nižší | Přibližně 92 mm² | Vyšší při správném předpínání | Méně tolerantní | Upevnění strojů, dynamické zatížení |
Tato tabulka je pouze orientační, ne vyhodnocení. I jemná závitová šroubová spojka s nedostatečným předpínáním se může uvolnit. Naopak hrubozávitová šroubová spojka s vhodným utahovacím momentem, správnou podložkou a závitovým lepidlem může zůstat pevně utažená.
Hrubozávitové versus jemnozávitové závity při vibracích
Vibrace jsou oblastí, kde se často chybně obviňuje závitový stoupání za problémy, jejichž skutečná příčina leží jinde. Spona ztrácí předpínací sílu, když se závity proklouznou, když se ložné plochy propadnou nebo když se šroub protáhne za mez pružnosti. Jemnozávitové závity pomáhají, protože menší úhel stoupání ztěžuje uvolnění. Zkoušky podle DIN 65151 a Junkerovy zkoušky často ukazují lepší odolnost proti vibracím, pokud jsou jemnozávitové závity kombinovány s vysokým předpínáním a řízeným třením. Jemnozávitový závit však není „kouzelný zámek“. Pokud je vnitřní závit poškozený nebo je klíč pro měření momentu mimo kalibraci, může se i jemnozávitový šroub uvolnit stejně rychle. Hrubozávitové šrouby lze utahovat rychleji, lépe snášejí nečistoty a drobné poškození a často dosahují lepších výsledků u hliníku, plastů nebo litiny, kde je hlavním rizikem vyšroubování závitu.
Oblasti, kde jemnozávitové závity uspějí, a kde naopak selžou
Jemný závit je výbornou volbou pro dynamické zatížení, tenkostěnné výstupky a nastavení délky. Poskytuje více závitových závitů na palec zapojení, lepší samosvorné chování a větší plochu namáhání pro daný jmenovitý průměr. Dále umožňuje jemnější regulaci předpnutí. Jemný závit však vyžaduje čistější závity, lepší soudržnost a větší opatrnost při montáži. Snadněji dochází k šikmému zasunutí závitů a u nerezové oceli se zvyšuje riziko zahřívání a slepení povrchů. Hrubý závit je obvykle lepší volbou pro rychlou montáž, nečistá prostředí a měkčí základní materiály. Správná volba závisí na konkrétním spoji, nikoli na preferencích katalogu. Závitové spojení je systém tvořený šroubem, maticí nebo závitem v díře, podložkou, povrchovým povlakem, mazivem a směrem přenosu zatížení.
Případ z praxe, kdy rozhodly o výsledku stoupání závitu a předpnutí
V závodě na výrobu polymerů na pobřeží Mexického zálivu se u motorového ložiska vibračního síta pravidelně uvolňovaly upevňovací šrouby. Původní šrouby s šestihranným pohonným otvorem o rozměru M12x1,75 se musely vyměňovat každé několik týdnů. Při kontrolách nebyly zjištěny žádné poškozené závity, avšak šrouby ztratily předpínací sílu a u několika z nich byl pozorován opotřebení boků závitů. Ložisko mělo měkký soubor podložek a hodnota utahovacího momentu byla převzata z jiného montážního úkolu. Tým proto přešel na jemnější závit M12x1,25, použil kalené podložky, vyčistil závitové otvory a nastavil utahovací moment na základě skutečného cílového přítlaku spoje. Uvolňování šroubů se zastavilo. Z tohoto případu nevyplývá, že jemný závit vždy zaručuje lepší výsledek. Skutečnou opravou bylo řízení předpínací síly a nosné plochy. Změna stoupání závitu pomohla spoji odolat uvolnění, jakmile byly opraveny i ostatní parametry celého systému.
Volba skladování a obrábění, která podporuje správné stoupání závitu
Rozmanitý program spojovacích prvků by měl považovat stoupání závitu za výkonnostní vlastnost, nikoli za položku v ceníku. 1. Sledujte, u kterých spojů dochází k problémům s vibracemi. 2. Potvrďte třídu závitového otvoru a materiál. 3. Přizpůsobte povlak a mazání požadovanému utahovacímu momentu. 4. U kritických rozměrů uchovávejte jak šestihranné závrtné šrouby se závitem hrubým, tak jemným. 5. Kontrolujte dodávané stoupání závitu pomocí kalibrovných nástrojů, nikoli pouhým okem. U nestandardní nebo smíšené výroby může výrobní partner s kapacitami pro studené tváření, CNC obrábění a válcování závitů zajistit přesnost stoupání i vedení závitu napříč všemi šaržemi. Bafang Metal kombinuje kování, studené tváření, CNC obrábění, razení a povrchovou úpravu pod jednou střechou, čímž zajišťuje konzistenci geometrie závitu, třídy materiálu a povlaku u individuálních spojovacích prvků.
Obsah
- Vzdálenost závitů není jen počet závitů
- Jak se změna stoupání závitu odráží na předpínání a ploše namáhané tahem
- Hrubozávitové versus jemnozávitové závity při vibracích
- Oblasti, kde jemnozávitové závity uspějí, a kde naopak selžou
- Případ z praxe, kdy rozhodly o výsledku stoupání závitu a předpnutí
- Volba skladování a obrábění, která podporuje správné stoupání závitu