 EN

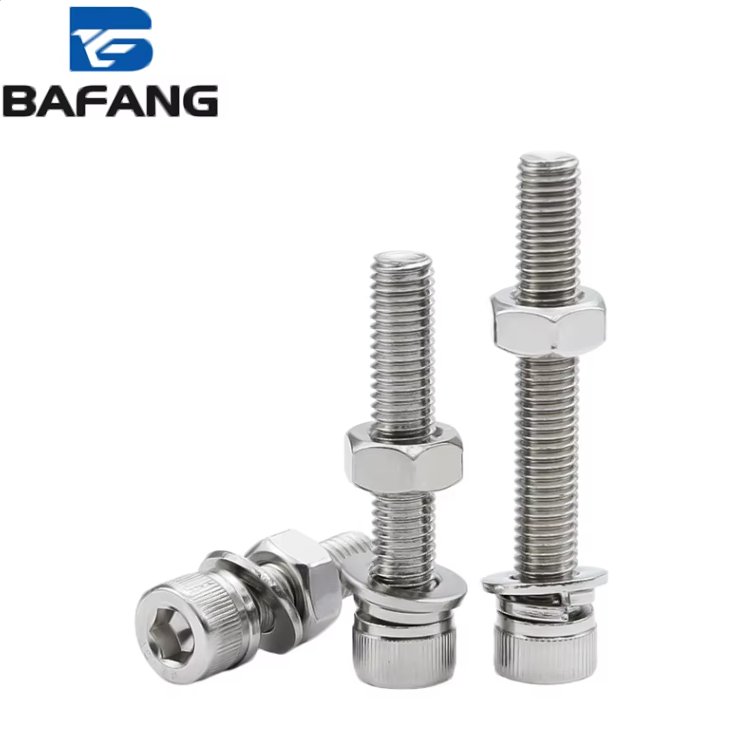
El paso de rosca no es simplemente una cuenta de roscas
El paso de rosca es la distancia entre una cresta y la siguiente. En un tornillo de cabeza hexagonal interior, ese valor varía más que la velocidad con la que el tornillo penetra. Afecta el contacto de los flancos de la rosca, el diámetro menor, el área resistente y la forma en que la carga se transmite a las roscas hembra. Dos tornillos pueden compartir un diámetro nominal y, aun así, comportarse como elementos de fijación distintos. Un tornillo M12x1,75 de rosca gruesa y otro M12x1,25 de rosca fina encajan ambos en un orificio de 12 mm. El de rosca fina presenta un ángulo de avance menor, un diámetro menor ligeramente mayor y una curva distinta de precarga. La capacidad de sujeción comienza con la carga de apriete, no únicamente con el número de roscas.
Cómo el paso afecta la precarga y el área resistente
La precarga es la tensión creada en el tornillo cuando se aplica un par de torsión. La relación par-tensión T = K x F x d muestra que la fricción y el diámetro son factores importantes, pero el paso afecta la geometría de la rosca que soporta dicha tensión. Las roscas de paso fino tienen un ángulo de avance menor, por lo que se pierde menos par debido a la fricción de la rosca y más par puede convertirse en carga de sujeción. La norma ISO 898-1 utiliza el área de tensión para definir las propiedades mecánicas, y dicha área depende del paso. Una rosca gruesa M10x1.5 tiene un área de tensión nominal cercana a 58 mm², mientras que una rosca fina M10x1.25 se acerca más a 61 mm². Ese pequeño incremento puede modificar la duración durante la cual una unión permanece ajustada bajo vibración.
| Ejemplo de paso | Ángulo de avance | Área de tensión aproximada | Resistencia a las vibraciones | Tolerancia de instalación | Uso típico |
|---|---|---|---|---|---|
| M10 x 1.5 gruesa | Más alto | Aproximadamente 58 mm² | Menor sin característica de bloqueo | Más tolerante | Montaje general, materiales blandos |
| M10 x 1.25 fina | Más bajo | Aproximadamente 61 mm² | Más alto con precarga adecuada | Menos tolerante | Vibración, paredes delgadas, precisión |
| M12 x 1,75 de rosca gruesa | Más alto | Aproximadamente 84 mm² | Menor sin característica de bloqueo | Más tolerante | Estructural, fundiciones |
| M12 x 1,25 de rosca fina | Más bajo | Aproximadamente 92 mm² | Más alto con precarga adecuada | Menos tolerante | Soportes de máquinas, cargas dinámicas |
La tabla es una guía, no una clasificación. Un tornillo de paso fino con precarga deficiente puede aflojarse igualmente. Un tornillo de paso grueso con el par correcto, superficie de arandela adecuada y adhesivo roscado puede sujetar bien.
Paso grueso frente a paso fino bajo vibración
La vibración es donde se culpa al paso de problemas que comienzan en otra parte. Una unión pierde su carga de apriete cuando los roscados se deslizan, cuando la superficie de apoyo se hunde o cuando el perno se estira más allá del rango elástico. El paso fino ayuda porque su menor ángulo de avance dificulta el aflojamiento. Las pruebas DIN 65151 y Junker suelen mostrar una mayor resistencia a la vibración cuando se combinan roscas finas con una precarga elevada y fricción controlada. El paso fino no es una solución mágica de bloqueo. Si la rosca hembra está dañada o la llave dinamométrica está fuera de calibración, la rosca más fina puede aflojarse con la misma rapidez. El paso grueso permite una instalación más rápida, tolera mejor la suciedad y los daños menores, y a menudo ofrece un mejor rendimiento en aluminio, plástico o fundición gris, donde el arrancamiento de la rosca constituye el principal riesgo.
Donde el paso fino tiene ventaja y donde resulta contraproducente
El paso fino es una excelente opción para cargas dinámicas, salientes de paredes delgadas y ajuste de longitud. Proporciona más roscas por pulgada de acoplamiento, un mejor comportamiento de autobloqueo y un área de tensión mayor para un diámetro nominal dado. También permite un control más preciso de la precarga. Sin embargo, el paso fino requiere roscas más limpias, una mejor alineación y mayor cuidado durante el montaje. Es más fácil cometer errores de cruce de roscas y el agarrotamiento en acero inoxidable se convierte en una preocupación mayor. Por lo general, el paso grueso es la opción preferible por defecto para montajes rápidos, entornos sucios y materiales base más blandos. La solución adecuada depende de la unión, no de una preferencia del catálogo. Una conexión roscada es un sistema compuesto por tornillo, tuerca o agujero roscado, arandela, recubrimiento, lubricación y trayectoria de carga.
Un caso práctico en planta donde el paso y la precarga determinaron el resultado
En una planta de polímeros en la costa del Golfo, la base del motor de una criba vibratoria perdía constantemente sus tornillos de fijación. Los tornillos originales de cabeza hexagonal interior M12x1,75 se reemplazaban cada pocas semanas. Las inspecciones no revelaron roscas desgastadas, pero los tornillos habían perdido su precarga y varios mostraban desgaste en los flancos de la rosca. La base contaba con una pila de arandelas blandas y el valor de par de apriete se había copiado de un ensamblaje distinto. El equipo sustituyó los tornillos por otros de paso fino M12x1,25, añadió arandelas endurecidas, limpió los orificios roscados y ajustó el par de apriete según el valor objetivo real de carga de sujeción. Así cesó el aflojamiento. La lección no fue que el paso fino siempre sea la mejor opción; la verdadera solución consistió en controlar la precarga y la superficie de apoyo. El cambio de paso ayudó a que la unión resistiera el aflojamiento una vez corregidos los demás factores del sistema.
Elecciones de stock y mecanizado que favorecen el paso adecuado
Un programa diverso de sujetadores debe tratar el paso como una característica de rendimiento, no como un elemento individual. 1. Supervisar qué uniones presentan problemas de vibración. 2. Confirmar la clase y el material del orificio roscado. 3. Ajustar el recubrimiento y la lubricación al valor objetivo de par. 4. Mantener disponibles tanto tornillos hexagonales de cabeza interior con paso grueso como con paso fino para tamaños críticos. 5. Verificar el paso de los sujetadores recibidos mediante calibradores, no a simple vista. Para producción no estandarizada o lotes mixtos, un socio de fabricación con capacidad en encabezado en frío, mecanizado CNC y laminado de roscas puede garantizar la precisión del paso y el avance entre lotes. Bafang Metal integra forja, encabezado en frío, mecanizado CNC, estampación y tratamiento superficial bajo un mismo techo, lo que contribuye a mantener la geometría de la rosca, la calidad del material y el recubrimiento consistentes en sujetadores personalizados.
Tabla de Contenidos
- El paso de rosca no es simplemente una cuenta de roscas
- Cómo el paso afecta la precarga y el área resistente
- Paso grueso frente a paso fino bajo vibración
- Donde el paso fino tiene ventaja y donde resulta contraproducente
- Un caso práctico en planta donde el paso y la precarga determinaron el resultado
- Elecciones de stock y mecanizado que favorecen el paso adecuado