 EN

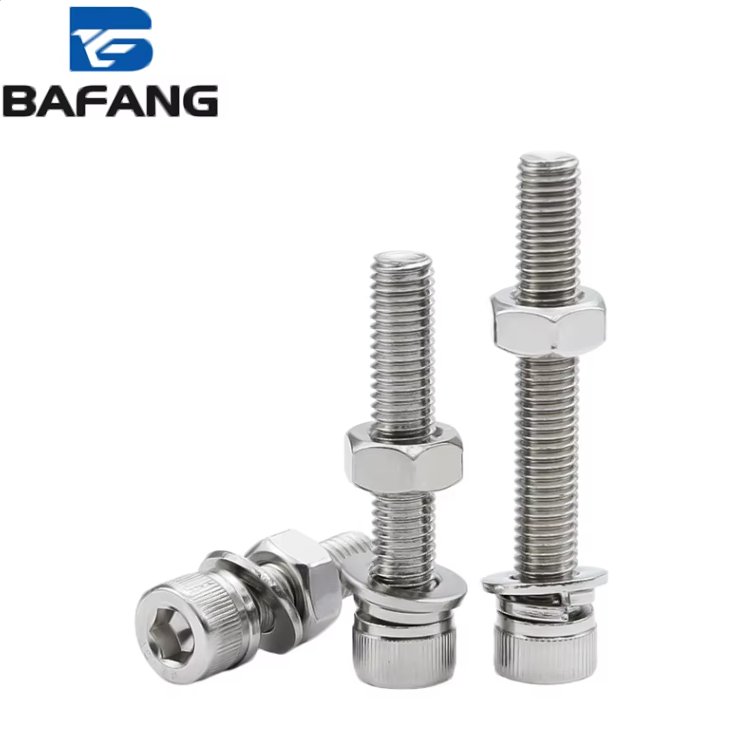
Il passo della filettatura non è semplicemente il numero di filetti
Il passo della filettatura è la distanza tra un picco e il successivo. Su una vite a brugola esagonale, tale valore influenza molto più della semplice velocità di avvitamento. Esso incide sul contatto dei fianchi filettati, sul diametro minore, sull’area resistente alla sollecitazione e sul modo in cui il carico si trasferisce alle filettature femmina. Due viti possono condividere lo stesso diametro nominale ma comportarsi come elementi di fissaggio completamente diversi. Una filettatura grossolana M12x1,75 e una filettatura fine M12x1,25 si adattano entrambe a un foro da 12 mm. Quella fine presenta un angolo di inclinazione dell’elica inferiore, un diametro minore leggermente maggiore e una curva di precarico differente. La capacità di tenuta inizia dal carico di serraggio, non dal semplice numero di filetti.
Come il passo influenza il precarico e l’area resistente alla sollecitazione
Il precarico è la tensione generata nella vite quando viene applicata una coppia. La relazione tra coppia e tensione T = K x F x d mostra che l'attrito e il diametro sono fattori determinanti, ma il passo influenza la geometria della filettatura che trasmette tale tensione. Le filettature a passo fine presentano un angolo di avanzamento minore, quindi una minore parte della coppia viene dissipata per attrito filettatura e una maggiore porzione si converte in carico di serraggio. La norma ISO 898-1 utilizza l'area resistente per definire le proprietà meccaniche, e tale area dipende dal passo. Una filettatura grossolana M10x1.5 ha un'area resistente nominale di circa 58 mm2, mentre una filettatura fine M10x1.25 raggiunge circa 61 mm2. Questo piccolo incremento può influenzare significativamente la durata del serraggio di un giunto sottoposto a vibrazioni.
| Esempio di passo | Angolo di avanzamento | Area resistente approssimativa | Resistenza alle vibrazioni | Tolleranza di installazione | Utilizzo tipico |
|---|---|---|---|---|---|
| M10 x 1.5 grossolana | Superiore | Circa 58 mm2 | Inferiore, senza caratteristica di bloccaggio | Più tollerante | Montaggio generale, materiali teneri |
| M10 x 1.25 fine | Inferiore | Circa 61 mm2 | Maggiore con precarico adeguato | Meno tollerante | Vibrazioni, pareti sottili, precisione |
| M12 x 1,75 a passo grosso | Superiore | Circa 84 mm² | Inferiore, senza caratteristica di bloccaggio | Più tollerante | Strutturale, getti |
| M12 x 1,25 a passo fine | Inferiore | Circa 92 mm² | Maggiore con precarico adeguato | Meno tollerante | Supporti macchina, carichi dinamici |
La tabella è una guida, non una classifica. Una vite a passo fine con precarico insufficiente può comunque allentarsi. Una vite a passo grosso, con coppia corretta, superficie di appoggio della rondella adeguata e bloccante filettato, può tenere bene.
Passo grosso contro passo fine sotto vibrazione
Le vibrazioni sono il contesto in cui il passo viene spesso accusato di problemi che invece hanno origine altrove. Un giunto perde carico di serraggio quando i filetti slittano, quando la superficie di appoggio si insinua, o quando il bullone si allunga oltre il limite elastico. Il passo fine aiuta perché l’angolo di avanzamento più ridotto rende più difficile il distacco involontario. I test DIN 65151 e Junker mostrano spesso una maggiore resistenza alle vibrazioni quando si combinano filetti fini con un elevato carico di precarico e un attrito controllato. Il passo fine non è una soluzione miracolosa. Se il filetto femmina è danneggiato o la chiave dinamometrica non è tarata correttamente, anche un filetto più fine può allentarsi con la stessa rapidità. Il passo grosso consente un montaggio più rapido, tollera meglio sporco e danni minori ed è spesso preferibile in alluminio, plastica o ghisa, dove lo strappo del filetto rappresenta il rischio principale.
Dove il passo fine offre vantaggi e dove invece produce effetti controproducenti
Il passo fine è una scelta ottimale per carichi dinamici, boss sottili e regolazione della lunghezza. Offre un maggior numero di filetti per pollice di impegno, un comportamento di autobloccaggio migliore e un’area resistente più ampia per un dato diametro nominale. Consente inoltre un controllo più preciso del precarico. Tuttavia, il passo fine richiede filetti più puliti, un allineamento migliore e maggiore attenzione durante il montaggio. Il rischio di incastro errato aumenta e l’incollamento (galling) sull’acciaio inossidabile diventa un problema più rilevante. Il passo grosso è generalmente la scelta preferibile per montaggi rapidi, ambienti sporchi e materiali di base più teneri. La soluzione corretta dipende dal giunto specifico, non da una preferenza catalografica. Un collegamento filettato è un sistema composto da vite, dado o filettatura interna, rondella, rivestimento, lubrificazione e percorso del carico.
Un caso aziendale in cui passo e precarico hanno determinato l’esito
In uno stabilimento per la produzione di polimeri sulla costa del Golfo, la base del motore di un setaccio vibrante continuava a perdere le viti di fissaggio. Le viti originali esagonali a brugola M12x1,75 venivano sostituite ogni poche settimane. Le ispezioni non rivelavano filettature danneggiate, ma le viti avevano perso il carico di pretensione e diverse presentavano usura sui fianchi della filettatura. La base era dotata di una pila di spessori morbidi e il valore di serraggio era stato copiato da un’altra configurazione di assemblaggio. Il team ha sostituito le viti con viti a passo fine M12x1,25, ha aggiunto rondelle temprate, ha pulito i fori filettati e ha impostato il momento di serraggio in base al carico di serraggio effettivo richiesto. Il fenomeno di allentamento si è arrestato. L’insegnamento non era che il passo fine vinca sempre: la vera soluzione consisteva nel controllare il carico di pretensione e la superficie di appoggio. La modifica del passo ha contribuito a rendere il giunto resistente al distacco una volta corretti gli altri elementi del sistema.
Scelte relative a magazzino e lavorazione che supportano il passo corretto
Un programma diversificato di viti deve considerare il passo come una caratteristica prestazionale, non come un semplice elemento di listino. 1. Registrare quali giunti presentano problemi di vibrazione. 2. Verificare la classe della filettatura interna e il materiale. 3. Abbinare rivestimento e lubrificazione al valore di coppia desiderato. 4. Tenere disponibili sia viti esagonali a testa cilindrica con filettatura grossolana sia con filettatura fine per le dimensioni critiche. 5. Controllare il passo dei pezzi in entrata mediante calibri, non a occhio nudo. Per produzioni non standard o con lotti misti, un partner produttivo dotato di capacità di tranciatura a freddo, lavorazione CNC e filettatura a rulli è in grado di garantire precisione costante nel passo e nell’avanzamento tra un lotto e l’altro. Bafang Metal integra sotto un unico tetto forgiatura, tranciatura a freddo, lavorazione CNC, stampaggio e trattamenti superficiali, assicurando coerenza nella geometria della filettatura, nella qualità del materiale e nel rivestimento per viti personalizzate.
Indice dei Contenuti
- Il passo della filettatura non è semplicemente il numero di filetti
- Come il passo influenza il precarico e l’area resistente alla sollecitazione
- Passo grosso contro passo fine sotto vibrazione
- Dove il passo fine offre vantaggi e dove invece produce effetti controproducenti
- Un caso aziendale in cui passo e precarico hanno determinato l’esito
- Scelte relative a magazzino e lavorazione che supportano il passo corretto