 EN

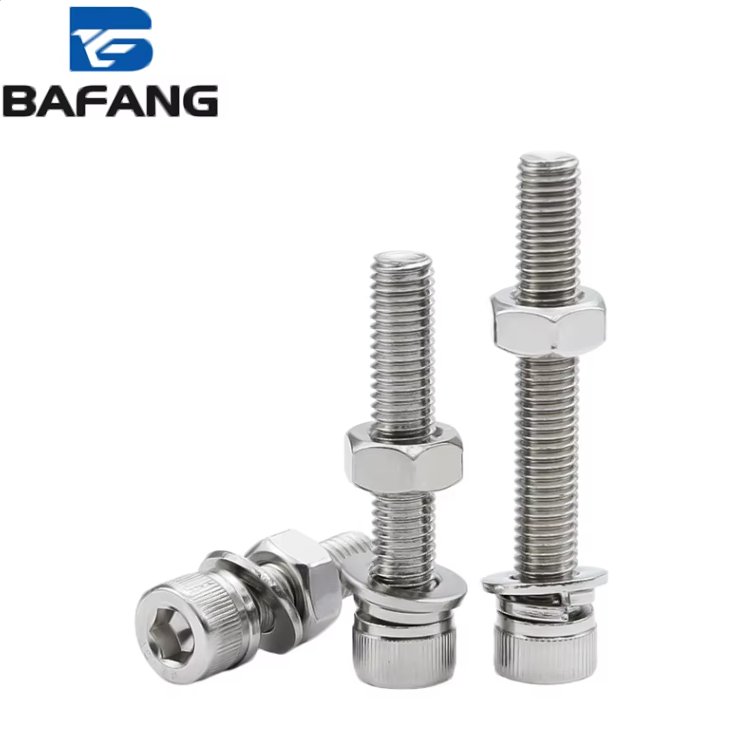
Umbile wa kichwa cha kuvunja si nambari tu ya vifungo
Urefu wa kipindi cha kuviringa ni umbali kutoka kwenye kipande cha juu hadi kipande cha juu kingine. Kwenye mshikamano wa hex socket, nambari hiyo inabadilika zaidi kuliko kasi ya kuingia kwa mshikamano. Inaathiri mawakili ya kuviringa, kipande cha ndogo, eneo la masharubu, na jinsi ya kuhamisha mzigo katika viringo vya kike. Mshikamano mawili yanaweza kushiriki kipande cha kawaida na bado kufanya kama mshikamano tofauti. Viringo vya kawaida vya M12x1.75 vya kuviringa kubwa na vya M12x1.25 vya kuviringa dogo vinaingia katika tufuu ya mm 12. Vya dogo vina kona ya kuviringa ndogo, kipande cha ndogo kikubwa kidogo, na mchoro tofauti wa kujaza awali. Uwezo wa kushikilia huanza na mzigo wa kushikilia, si nambari ya viringo pekee.
Jinsi ya kubadilika kwa kipindi cha kuviringa kwa kujaza awali na eneo la masharubu
Ukupanga ni mgawo wa kuvutia kwenye mshale unapovutwa. Uhusiano kati ya uwezo wa kuvuta na mgawo wa kuvutia T = K x F x d unaonyesha kwamba msuguano na kipenyo huchangia, lakini hatua pia huathiri ubora wa kuvutia kwenye nyuzi. Nyuzi zenye hatua ndogo zina pembe ya kuvutia ndogo, kwa hivyo uwezo wa kuvuta usiofanya kazi kwenye msuguano wa nyuzi ni chini na zaidi ya uwezo huo unaweza kuwa nguvu ya kuvuta kwenye muunganisho. ISO 898-1 hutumia eneo la kuvutia kufafanua sifa za kimwili, na eneo hilo linategemea hatua. Nyuzi ya M10x1.5 ya kawaida ina eneo la kuvutia la takriban 58 mm2, wakati nyuzi ya M10x1.25 ya hatua ndogo ina eneo la takriban 61 mm2. Ongezeko hili kidogo linaweza kubadilisha muda ambao muunganisho utasimama kwa ukali chini ya vibarabara.
| Mfano wa hatua | Pembe ya kuvutia | Eneo la kuvutia la takriban | Uwezo wa kupinga vibarabara | Ufuatiliaji wa kufanikisha kuvutia | Matumizi ya Kila Siku |
|---|---|---|---|---|---|
| M10 x 1.5 ya kawaida | Juu sana | Takriban 58 mm2 | Chini bila kipengele cha kufunga | Inasaidia zaidi | Kujenga kwa jumla, vitu vya kuvutia vyenye uvimbi |
| M10 x 1.25 ya kuvuruga kwa makini | Chini | Kuhusu 61 mm2 | Ya juu zaidi kwa kuvimba kwa usahihi | Haijali kidogo | Vibarabara, ukuta wa nyembamba, usahihi |
| M12 x 1.75 ya kuvuruga kwa urahisi | Juu sana | Kuhusu 84 mm2 | Chini bila kipengele cha kufunga | Inasaidia zaidi | Ya miundo, vitambaa vya kupepeta |
| M12 x 1.25 ya kuvuruga kwa makini | Chini | Kuhusu 92 mm2 | Ya juu zaidi kwa kuvimba kwa usahihi | Haijali kidogo | Mafupi ya mashine, mzigo wa kudumu |
Jedwali ni mwelekeo, si orodha ya kushindana. Kifupi cha kipenyo cha chini kinaweza bado kuchukua nje ikiwa kimepewa mgawo mdogo. Kifupi cha kipenyo cha juu kinaweza kushika vizuri ikiwa kimepewa mgawo sahihi, kifupi cha uso cha washers, na kifupi cha kuzuia kuchukua nje.
Kipenyo cha juu dhidi ya kipenyo cha chini katika hali ya kuvuma
Kuvuma ni mahali ambapo kipenyo huachwa wajibu kwa matatizo yanayotokana na mambo mengine. Umoja wa muunganisho unapoteza nguvu ya kushikilia wakati vifupi vinavyopita, wakati uso wa kushikilia unavunjika, au wakati bolt inapandwa zaidi ya eneo la uwezekano wa kurudi. Kipenyo cha chini kinasaidia kwa sababu kona ndogo ya kufuata inafanya kuondoka kuwa ngumu zaidi. Majaribio ya DIN 65151 na Junker mara nyingi yanaonyesha upungufu wa kuvuma bila kushindwa wakati vifupi vya chini vimeunganishwa na mgawo mrefu na msimamo wa msuguano uliosimamiwa. Kipenyo cha chini sio kifupi cha kumshika kwa kujivunia. Ikiwa kifupi cha kike kimeharibika au kifupi cha kuzima kimepinduliwa, kipenyo cha chini kinaweza kuchukua nje kwa kasi sawa. Kipenyo cha juu kinaweza kusakinishwa haraka zaidi, kinafanya kazi vizuri katika mazingira yenye mchanga na uvunjaji mdogo, na mara nyingi hufanya kazi bora zaidi katika aluminium, plastiki, au chuma cha kuchomwa ambapo uvunjaji wa vifupi ni hatari kuu.
Mahali ambapo upeo wa kifupi unashinda na mahali ambapo huwadhoofisha
Upeo wa kifupi ni chaguo bora kwa mzigo wa kinyume, vifungo vya kipenye kuta nyembamba, na uboreshaji wa urefu. Hutoa mizizi zaidi kwa puli moja ya kushirikiana, tabia bora ya kujikufa, na eneo la kuvimbia kubwa zaidi kwa kiasi cha kawaida cha kipenye. Pia inaruhusu udhibiti bora wa usukari wa awali. Hata hivyo, upeo wa kifupi unahitaji mizizi safi zaidi, usakinisho bora zaidi, na makini zaidi wakati wa kusakinisha. Kuvimbia kwa njia isiyofaa inaweza kufanyika rahisi, na kuvimbia kwa kutokana na chuma cha stainless inakuwa shida kubwa zaidi. Upeo wa kubwa ni kawaida chaguo bora zaidi kwa kusakinisha haraka, katika mazingira ya chafu, na katika vitu vya msingi vya kuvimbia vyenye uvimbi. Jibu la sahihi linategemea muunganisho, siyo kwa mapendeleo ya katalogi. Muunganisho wenye mizizi ni mfumo wa skru, nuti au ufungo uliofungwa, washers, gurudumu, mafuta, na njia ya mzigo.
Mfano wa kiwanda ambapo upeo na usukari wa awali waliamua matokeo
Katika mchakato wa polimeri kwenye pwani ya Gulf, msingi wa motor ya kuvibrasia ya kisanduku kilikuwa kushindwa kudumisha mikwaju yake ya kufunga. Mikwaju asili ya M12x1.75 ya kifupi cha hex ilikuwa inabadilishwa kila siku kadhaa. Uchunguzi ulionyesha kwamba mitambo haikuwa imeharibika, lakini mikwaju ilikuwa imepoteza nguvu ya kufunga na baadhi yao ilikuwa na usio wa mitambo. Msingi ulikuwa na kipengele cha kuchanganya kinachopatikana kwa urahisi, na thamani ya torque ilikuwa imenakiliwa kutoka kwa mchakato tofauti. Timu ilibadilisha mikwaju kwa M12x1.25 ya pitch ndogo, iliongeza washers zilizochaguliwa kwa nguvu, ilifuta mitambo ya kuvutia, na iliweka torque kulingana na lengo la nguvu ya kufunga halisi. Kupoteza kwa mikwaju kumaliza. Somo lililojulishwa sio kwamba pitch ndogo daima huishi. Usafi wa kweli ulikuwa kuwakilisha nguvu ya kufunga na uso wa kubeba. Badiliko la pitch lilimsaidia muunganisho kupambana na kurejea nyuma mara tu mfumo wote ulipoaswa.
Uchaguzi wa hifadhi na ufumbuzi unaosaidia pitch sahihi
Programu ya kufunga kwa aina mbalimbali inapaswa kutumia urefu wa mizizi kama sifa ya utendaji, si kama kipengele cha orodha. 1. Fuatilia zile muunganisho ambayo yanatazama matatizo ya uvibio. 2. Thibitisha daraja la mapanga yaliyotengenezwa na aina ya chombo. 3. Linganisha unga wa kufunga na mafuta kwa kuzingatia thamani ya torki inayotarajiwa. 4. Weka mikwaju ya hex socket ya ukuu wa kawaida na ya ukuu mdogo kwa vipimo vya muhimu. 5. Thibitisha urefu wa mizizi uliopokelewa kwa kutumia vifaa vya kujenga, si kwa macho tu. Kwa uzalishaji wa vitu visivyo kawaida au vitu vilivyoundwa katika vikundi vingine, mshirika wa uzalishaji anayeweza kufanya cold heading, CNC machining, na thread rolling anaweza kudumisha urefu wa mizizi na usahihi wa mwelekeo wa mizizi katika vikundi vyote. Bafang Metal inafanya kazi pamoja na kufanya forging, cold heading, CNC machining, stamping, na kushughulikia uso chini ya dakika moja, ambayo husaidia kudumisha umbo la mizizi, daraja la chombo, na unga wa kufunga kwa mikwaju iliyoundwa kwa maombi maalum.
Orodha ya Maudhui
- Umbile wa kichwa cha kuvunja si nambari tu ya vifungo
- Jinsi ya kubadilika kwa kipindi cha kuviringa kwa kujaza awali na eneo la masharubu
- Kipenyo cha juu dhidi ya kipenyo cha chini katika hali ya kuvuma
- Mahali ambapo upeo wa kifupi unashinda na mahali ambapo huwadhoofisha
- Mfano wa kiwanda ambapo upeo na usukari wa awali waliamua matokeo
- Uchaguzi wa hifadhi na ufumbuzi unaosaidia pitch sahihi