 EN

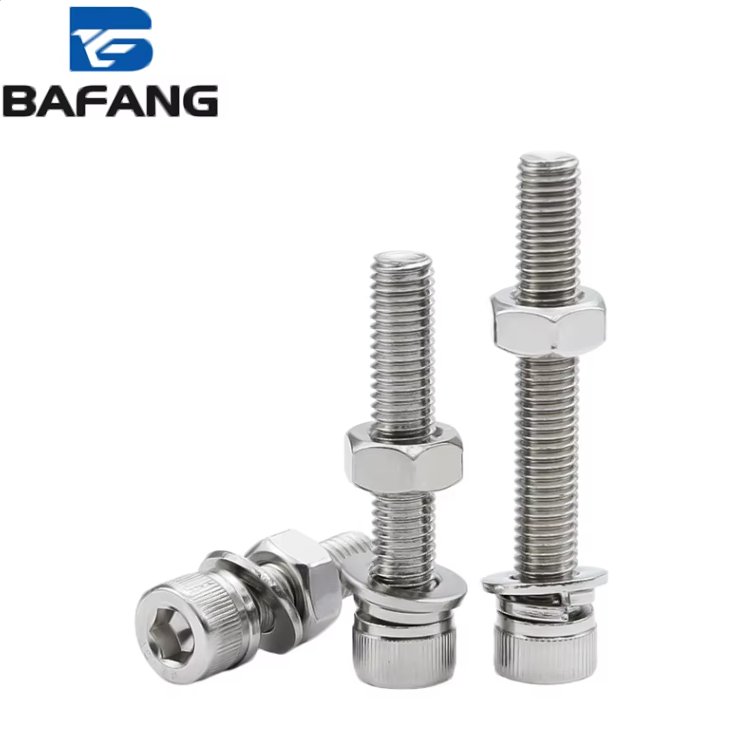
Le pas de filet ne correspond pas simplement à un nombre de filets
Le pas de filet est la distance entre deux crêtes consécutives. Sur une vis à tête hexagonale à empreinte, ce paramètre influe sur bien plus que la vitesse d’enfoncement de la vis. Il affecte le contact des flancs des filets, le diamètre mineur, la section résistante et la répartition de la charge dans les filets femelles. Deux vis peuvent partager un même diamètre nominal tout en se comportant comme des éléments de fixation radicalement différents. Une vis filetée M12x1,75 à pas grossier et une vis filetée M12x1,25 à pas fin s’adaptent toutes deux à un trou de 12 mm. Celle à pas fin présente un angle d’hélice plus faible, un diamètre mineur légèrement plus grand et une courbe de précharge différente. La capacité de maintien débute par la charge de serrage, et non par le seul nombre de filets.
Comment le pas modifie la précharge et la section résistante
La précharge est la tension créée dans la vis lors de l'application d'un couple. La relation couple-tension T = K × F × d montre que le frottement et le diamètre sont déterminants, mais le pas influe sur la géométrie du filet qui supporte cette tension. Les filets à pas fin ont un angle d’hélice plus faible, ce qui réduit les pertes de couple dues au frottement fileté et permet d’obtenir une charge de serrage plus élevée. La norme ISO 898-1 utilise la section résistante pour définir les propriétés mécaniques, et cette section dépend du pas. Un filetage grossier M10 × 1,5 présente une section résistante nominale d’environ 58 mm², tandis qu’un filetage fin M10 × 1,25 atteint environ 61 mm². Cette légère augmentation peut modifier la durée pendant laquelle un assemblage reste serré sous l’effet des vibrations.
| Exemple de pas | Angle d’hélice | Section résistante approximative | Résistance aux Vibrations | Tolérance d'installation | Utilisation typique |
|---|---|---|---|---|---|
| M10 × 1,5 grossier | Supérieur | Environ 58 mm² | Inférieur sans dispositif de blocage | Plus tolérant | Assemblage général, matériaux tendres |
| M10 × 1,25 fin | Moins élevé | Environ 61 mm² | Plus élevé avec une précharge adéquate | Moins tolérant | Vibrations, parois minces, précision |
| M12 x 1,75 à pas grossier | Supérieur | Environ 84 mm² | Inférieur sans dispositif de blocage | Plus tolérant | Structural, pièces moulées |
| M12 x 1,25 à pas fin | Moins élevé | Environ 92 mm² | Plus élevé avec une précharge adéquate | Moins tolérant | Supports de machines, charges dynamiques |
Ce tableau est un guide, non un classement. Une vis à pas fin mal préchargée peut tout de même se desserrer. Une vis à pas grossier correctement serrée, équipée d’une rondelle adaptée et d’un frein filet, peut tenir efficacement.
Pas grossier contre pas fin sous vibration
La vibration est le domaine où l’on rejette la faute sur le pas alors que les problèmes prennent leur origine ailleurs. Un assemblage perd sa charge de serrage lorsque les filets glissent, lorsque la surface d’appui s’enfonce ou lorsque la vis s’étire au-delà de sa limite élastique. Le pas fin aide, car son angle de filet plus faible rend le desserrage plus difficile. Les essais DIN 65151 et Junker montrent souvent une meilleure résistance aux vibrations lorsque des filetages fins sont associés à une précharge élevée et à un frottement maîtrisé. Le pas fin n’est pas une solution magique de blocage. Si le filetage femelle est endommagé ou si la clé dynamométrique n’est pas étalonnée correctement, le filetage fin peut se desserrer aussi rapidement qu’un filetage grossier. Le pas grossier permet un montage plus rapide, tolère mieux la saleté et les dommages mineurs, et offre souvent de meilleures performances sur l’aluminium, les matières plastiques ou la fonte, où l’arrachement du filetage constitue le risque principal.
Les cas où le pas fin réussit et ceux où il échoue
Le pas fin constitue un excellent choix pour les charges dynamiques, les brides à parois minces et les ajustements de longueur. Il offre davantage de filets par pouce de zone d’engagement, un comportement d’autoblocage amélioré et une surface de contrainte plus grande pour un diamètre nominal donné. Il permet également un contrôle plus précis de la précharge. Toutefois, le pas fin exige des filets plus propres, un alignement plus précis et une plus grande attention lors du montage. Le risque de croisement des filets augmente, et le grippage sur acier inoxydable devient plus préoccupant. Le pas grossier est généralement préféré par défaut pour un montage rapide, dans des environnements sales ou sur des matériaux de base plus tendres. La solution optimale dépend de l’assemblage spécifique, et non d’une simple préférence catalogique. Une liaison filetée constitue un système intégrant la vis, l’écrou ou le taraudage, la rondelle, le revêtement, la lubrification et le chemin de charge.
Une étude de cas industrielle où le pas et la précharge ont déterminé le résultat
Dans une usine de polymères située sur la côte du golfe du Mexique, la base d’un moteur de tamis vibrant perdait régulièrement ses vis de fixation. Les vis hexagonales à empreinte interne M12x1,75 d’origine étaient remplacées toutes les quelques semaines. Des inspections n’ont révélé aucun filetage abîmé, mais les vis avaient perdu leur précharge et plusieurs présentaient une usure sur les flancs des filets. La base comportait un jeu de cales souples, et la valeur de couple avait été reprise d’un autre assemblage. L’équipe a remplacé les vis par des vis à pas fin M12x1,25, ajouté des rondelles trempées, nettoyé les taraudages et défini le couple en fonction de la précharge réelle requise. Le desserrage a cessé. La leçon n’était pas que le pas fin l’emporte systématiquement. La véritable solution consistait à maîtriser la précharge et la surface d’appui. Le changement de pas a contribué à rendre l’assemblage résistant au desserrage une fois les autres paramètres corrigés.
Choix d’approvisionnement et d’usinage favorisant le pas approprié
Un programme d’éléments de fixation diversifié doit considérer le pas comme une caractéristique de performance, et non comme un simple article de liste. 1. Suivre les assemblages présentant des problèmes de vibration. 2. Confirmer la classe de filetage et le matériau du trou taraudé. 3. Adapter le revêtement et la lubrification à la valeur cible de couple. 4. Conserver à la fois des vis à tête hexagonale à pas grossier et à pas fin pour les dimensions critiques. 5. Vérifier le pas des pièces reçues à l’aide de jauges, et non à l’œil nu. Pour une production non standard ou issue de lots mixtes, un partenaire de fabrication disposant de capacités d’estampage à froid, d’usinage CNC et de roulage de filets peut garantir la précision du pas et de l’avance d’un lot à l’autre. Bafang Metal regroupe sous un même toit la forge, l’estampage à froid, l’usinage CNC, l’estampage et le traitement de surface, ce qui permet de maintenir une géométrie filetée, une nuance de matériau et un revêtement constants pour les éléments de fixation sur mesure.
Table des matières
- Le pas de filet ne correspond pas simplement à un nombre de filets
- Comment le pas modifie la précharge et la section résistante
- Pas grossier contre pas fin sous vibration
- Les cas où le pas fin réussit et ceux où il échoue
- Une étude de cas industrielle où le pas et la précharge ont déterminé le résultat
- Choix d’approvisionnement et d’usinage favorisant le pas approprié