 EN

थ्रेड पिच केवल थ्रेड गिनती नहीं है
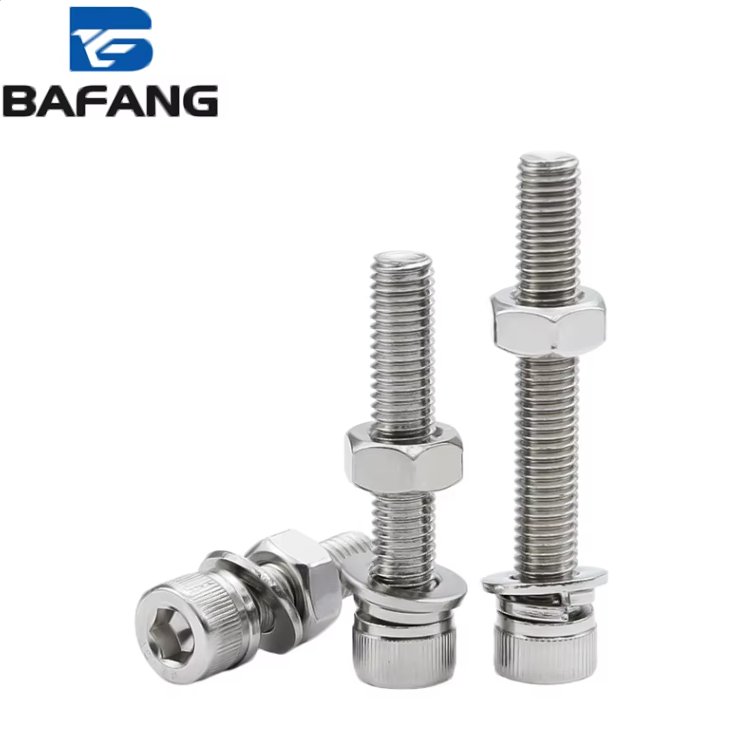
धागे का पिच एक शिखर से अगले शिखर तक की दूरी होती है। एक हेक्स सॉकेट स्क्रू पर, यह संख्या स्क्रू के कितनी तेज़ी से घुसने की गति से अधिक बदलती है। यह धागे के फ्लैंक संपर्क, लघु व्यास, प्रतिबल क्षेत्र और भार के मादा धागों में स्थानांतरण के तरीके को प्रभावित करती है। दो स्क्रू एक ही सामान्य व्यास साझा कर सकते हैं, फिर भी वे अलग-अलग फास्टनरों की तरह व्यवहार कर सकते हैं। M12x1.75 का मोटा धागा और M12x1.25 का पतला धागा दोनों १२ मिमी के छिद्र में फिट होते हैं। पतले धागे का नेतृत्व कोण कम होता है, लघु व्यास थोड़ा बड़ा होता है, और प्रीलोड वक्र भिन्न होता है। पकड़ की शक्ति केवल धागों की संख्या पर निर्भर नहीं करती, बल्कि क्लैम्प लोड से शुरू होती है।
पिच कैसे प्रीलोड और प्रतिबल क्षेत्र को बदलता है
प्रीलोड वह तनाव है जो स्क्रू में टॉर्क लगाने पर उत्पन्न होता है। टॉर्क-तनाव संबंध T = K x F x d में घर्षण और व्यास का महत्व होता है, लेकिन पिच धागे की ज्यामिति को प्रभावित करती है जो उस तनाव को सहन करती है। सूक्ष्म पिच वाले धागों का लीड कोण छोटा होता है, अतः धागे के घर्षण में कम टॉर्क क्षय होता है और अधिक टॉर्क क्लैम्प लोड में परिवर्तित हो सकता है। आईएसओ ८९८-१ तनाव क्षेत्र का उपयोग यांत्रिक गुणों को निर्धारित करने के लिए करता है, और यह क्षेत्र पिच पर निर्भर करता है। एक एम१०×१.५ मोटे धागे का सामान्य तनाव क्षेत्र लगभग ५८ वर्ग मिमी है, जबकि एक एम१०×१.२५ सूक्ष्म धागे का यह क्षेत्र लगभग ६१ वर्ग मिमी के करीब है। यह छोटी वृद्धि कंपन के तहत जोड़ के कितने समय तक कसे रहने को प्रभावित कर सकती है।
| पिच का उदाहरण | लीड कोण | लगभग तनाव क्षेत्र | कंपन प्रतिरोध | स्थापना सहनशीलता | सामान्य उपयोग |
|---|---|---|---|---|---|
| एम१० × १.५ मोटा | उच्च | लगभग ५८ वर्ग मिमी | बिना लॉकिंग विशेषता के कम | अधिक सहनशील | सामान्य असेंबली, कोमल सामग्री |
| एम१० × १.२५ सूक्ष्म | नीचे | लगभग ६१ वर्ग मिमी | उचित प्रीलोड के साथ अधिक | कम क्षमाशील | कंपन, पतली दीवारें, सटीकता |
| एम१२ × १.७५ मोटा | उच्च | लगभग ८४ वर्ग मिमी | बिना लॉकिंग विशेषता के कम | अधिक सहनशील | संरचनात्मक, ढलवां भाग |
| एम१२ × १.२५ सूक्ष्म | नीचे | लगभग ९२ वर्ग मिमी | उचित प्रीलोड के साथ अधिक | कम क्षमाशील | मशीन माउंट, गतिशील भार |
यह तालिका एक मार्गदर्शिका है, कोई रैंकिंग नहीं। कम प्रीलोड वाला एक सूक्ष्म पिच स्क्रू भी ढीला हो सकता है। उचित टॉर्क, वॉशर फेस और थ्रेड लॉकर के साथ एक मोटा पिच स्क्रू अच्छी तरह से जकड़ सकता है।
कंपन के तहत मोटे बनाम सूक्ष्म पिच
कंपन वह स्थिति है जहाँ पिच को अक्सर उन समस्याओं के लिए दोषी ठहराया जाता है जो कहीं और शुरू होती हैं। जब धागे फिसलते हैं, जब बेयरिंग सतह धंसती है, या जब बोल्ट लोचदार सीमा से परे खिंच जाता है, तो जोड़ का क्लैम्प लोड कम हो जाता है। सूक्ष्म पिच इसलिए सहायक होता है क्योंकि कम लीड कोण वापसी को कठिन बनाता है। डीआईएन ६५१५१ और जंकर परीक्षण अक्सर दिखाते हैं कि उच्च प्रीलोड और नियंत्रित घर्षण के साथ सूक्ष्म धागे का कंपन प्रतिरोध बेहतर होता है। सूक्ष्म पिच कोई जादुई ताला नहीं है। यदि मादा धागा क्षतिग्रस्त है या टॉर्क व्रेंच कैलिब्रेशन से बाहर है, तो सूक्ष्म धागा भी उतनी ही तेज़ी से ढीला हो सकता है। मोटा पिच तेज़ी से स्थापित किया जा सकता है, गंदगी और हल्की क्षति को बेहतर झेल सकता है, और अक्सर ऐल्युमीनियम, प्लास्टिक या कास्ट आयरन जैसी सामग्रियों में बेहतर प्रदर्शन करता है, जहाँ धागा उखड़ना मुख्य जोखिम होता है।
जहाँ सूक्ष्म पिच जीतता है और जहाँ यह पीछे हटता है
सूक्ष्म पिच गतिशील भारों, पतली-दीवार वाले बॉसों और लंबाई समायोजन के लिए एक मजबूत विकल्प है। यह प्रति इंच संलग्नता में अधिक धागे प्रदान करता है, बेहतर स्व-लॉकिंग व्यवहार देता है और एक दिए गए सामान्य व्यास के लिए बड़ा प्रतिबल क्षेत्र देता है। यह अधिक सूक्ष्म प्रीलोड नियंत्रण की भी अनुमति देता है। हालाँकि, सूक्ष्म पिच के लिए साफ़ धागे, बेहतर संरेखण और असेंबली के दौरान अधिक सावधानी की आवश्यकता होती है। क्रॉस-थ्रेडिंग करना आसान हो जाता है, और स्टेनलेस स्टील पर गैलिंग की समस्या अधिक गंभीर हो जाती है। मोटा पिच आमतौर पर त्वरित असेंबली, गंदे वातावरण और नरम आधार सामग्री के लिए बेहतर डिफ़ॉल्ट विकल्प है। सही उत्तर जोड़ के आधार पर निर्धारित होता है, कैटलॉग की पसंद पर नहीं। एक थ्रेडेड कनेक्शन स्क्रू, नट या टैप्ड होल, वॉशर, कोटिंग, लुब्रिकेशन और लोड पाथ का एक प्रणाली है।
एक ऐसा संयंत्र का उदाहरण जहाँ पिच और प्रीलोड ने परिणाम तय किया
गल्फ कोस्ट पर एक पॉलीमर संयंत्र में, कंपन रोधी छलनी के मोटर आधार पर लगे माउंटिंग स्क्रू हर कुछ हफ़्तों में ढीले हो जाते थे। मूल M12x1.75 हेक्स सॉकेट स्क्रू को हर कुछ हफ़्तों में बदला जाता था। निरीक्षण से पता चला कि धागे नहीं खराब हुए थे, लेकिन स्क्रू का प्रीलोड कम हो गया था और कई स्क्रू के धागे के किनारों पर पहनाव दिखाई दिया। आधार पर एक कोमल शिम स्टैक लगा हुआ था, और टॉर्क मान को किसी अन्य असेंबली से कॉपी किया गया था। टीम ने M12x1.25 फ़ाइन पिच स्क्रू पर स्विच किया, कठोर वॉशर जोड़े, टैप किए गए छेदों को साफ़ किया और वास्तविक क्लैम्प लोड लक्ष्य के आधार पर टॉर्क सेट किया। ढीलापन बंद हो गया। सीख यह नहीं थी कि फ़ाइन पिच हमेशा जीतता है। वास्तविक सुधार प्रीलोड और बेयरिंग सतह का नियंत्रण था। पिच में परिवर्तन ने जोड़ को वापस खुलने से रोकने में सहायता की, एक बार जब सिस्टम के अन्य भागों को सुधार दिया गया।
सही पिच का समर्थन करने वाले स्टॉकिंग और मशीनिंग विकल्प
एक विविध फास्टनर कार्यक्रम को पिच को एक प्रदर्शन विशेषता के रूप में मानना चाहिए, न कि एक अलग आइटम के रूप में। १. यह ट्रैक करें कि कौन से जॉइंट्स में कंपन समस्याएँ हैं। २. टैप्ड होल की कक्षा और सामग्री की पुष्टि करें। ३. कोटिंग और स्नेहन को टॉर्क लक्ष्य के अनुरूप मिलाएँ। ४. महत्वपूर्ण आकारों के लिए ग्रूस और फाइन पिच हेक्स सॉकेट स्क्रू दोनों को बनाए रखें। ५. आने वाली पिच की जाँच आँख से नहीं, बल्कि गेज के द्वारा करें। गैर-मानक या मिश्रित-बैच उत्पादन के लिए, एक निर्माण साझेदार जो कोल्ड हेडिंग, सीएनसी मशीनिंग और थ्रेड रोलिंग क्षमता रखता हो, बैचों के बीच पिच और लीड की शुद्धता बनाए रख सकता है। बाफ़ैंग मेटल एक ही छत के नीचे फोर्जिंग, कोल्ड हेडिंग, सीएनसी मशीनिंग, स्टैम्पिंग और सतह उपचार के साथ काम करता है, जिससे कस्टम फास्टनर्स के लिए थ्रेड ज्यामिति, सामग्री ग्रेड और कोटिंग को सुसंगत रखने में सहायता मिलती है।