 EN

ระยะห่างเกลียวไม่ใช่เพียงแค่จำนวนเกลียว
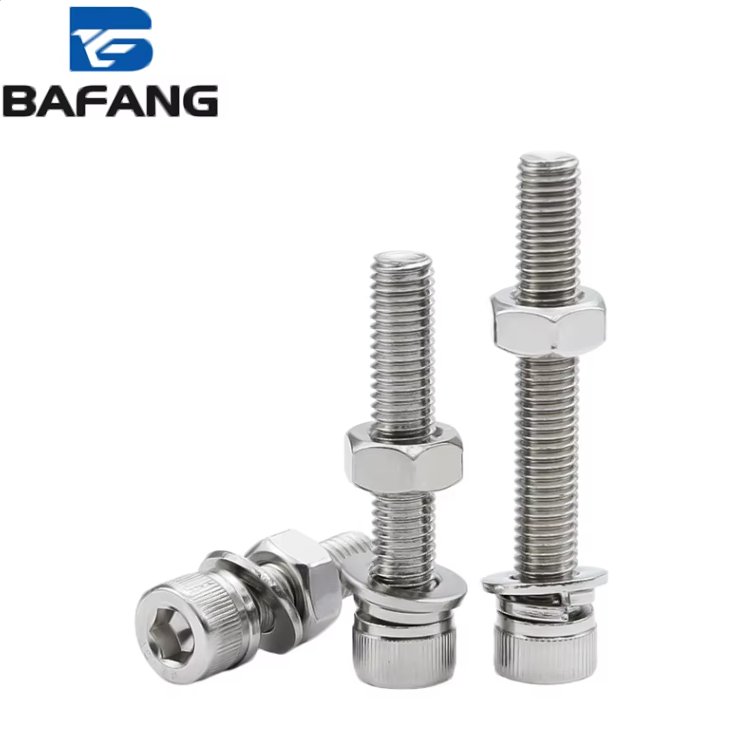
ระยะห่างเกลียว คือ ระยะทางจากยอดเกลียวหนึ่งไปยังยอดเกลียวถัดไป สำหรับสกรูหัวแหวนหกเหลี่ยม ค่าดังกล่าวไม่เพียงแต่ส่งผลต่อความเร็วในการขันสกรูลงไปเท่านั้น แต่ยังมีอิทธิพลต่อการสัมผัสของผนังเกลียว ขนาดเส้นผ่านศูนย์กลางเล็กสุดของเกลียว พื้นที่รับแรงเครียด และการกระจายแรงลงสู่เกลียวฝั่งหญิงด้วย สกรูสองตัวอาจมีขนาดเส้นผ่านศูนย์กลางตามชื่อเรียกเท่ากัน แต่กลับทำหน้าที่ต่างกันอย่างชัดเจน ตัวอย่างเช่น สกรูเกลียวหยาบ M12x1.75 กับสกรูเกลียวละเอียด M12x1.25 ต่างก็สามารถใส่เข้าไปในรูขนาด 12 มิลลิเมตรได้ แต่สกรูเกลียวละเอียดมีมุมนำต่ำกว่า มีขนาดเส้นผ่านศูนย์กลางเล็กสุดเล็กน้อยใหญ่กว่า และมีลักษณะเส้นโค้งของการโหลดเบื้องต้นที่ต่างออกไป ความสามารถในการยึดจับที่มั่นคงเริ่มต้นจากการสร้างแรงยึดแน่น (clamp load) มากกว่าจำนวนรอบเกลียวเพียงอย่างเดียว
ผลกระทบของระยะห่างเกลียวต่อแรงโหลดเบื้องต้นและพื้นที่รับแรงเครียด
แรงก่อนโหลด คือ แรงตึงที่เกิดขึ้นในสกรูเมื่อมีการใช้ทอร์ก ความสัมพันธ์ระหว่างทอร์กกับแรงตึง แสดงด้วยสมการ T = K × F × d ซึ่งบ่งชี้ว่าแรงเสียดทานและเส้นผ่านศูนย์กลางมีผล แต่ระยะห่างเกลียว (pitch) ก็ส่งผลต่อรูปทรงเรขาคณิตของเกลียวที่รับแรงตึงนั้นด้วย เกลียวแบบละเอียดมีมุมนำ (lead angle) ที่เล็กกว่า จึงสูญเสียทอร์กน้อยลงจากแรงเสียดทานบนเกลียว และสามารถเปลี่ยนทอร์กส่วนใหญ่ให้เป็นแรงยึดแน่น (clamp load) ได้มากขึ้น มาตรฐาน ISO 898-1 ใช้พื้นที่ความเค้น (stress area) ในการกำหนดคุณสมบัติเชิงกล ซึ่งพื้นที่ดังกล่าวขึ้นอยู่กับระยะห่างเกลียว (pitch) ตัวอย่างเช่น เกลียวแบบหยาบ M10×1.5 มีพื้นที่ความเค้นโดยประมาณ 58 มม.² ส่วนเกลียวแบบละเอียด M10×1.25 มีพื้นที่ความเค้นโดยประมาณ 61 มม.² การเพิ่มขึ้นเล็กน้อยนี้อาจส่งผลต่อระยะเวลาที่ข้อต่อจะคงความแน่นอยู่ภายใต้การสั่นสะเทือน
| ตัวอย่างระยะห่างเกลียว (pitch) | มุมนำ (lead angle) | พื้นที่ความเค้นโดยประมาณ | ความต้านทานการสั่น | ช่วงยอมรับในการติดตั้ง | การใช้งานทั่วไป |
|---|---|---|---|---|---|
| M10 × 1.5 แบบหยาบ | สูงกว่า | ประมาณ 58 มม.² | ต่ำกว่า โดยไม่มีฟีเจอร์ล็อก | ให้อภัยมากกว่า | การประกอบทั่วไป วัสดุนุ่ม |
| M10 × 1.25 แบบละเอียด | ต่ำกว่า | ประมาณ 61 มม.² | สูงขึ้นเมื่อมีการตั้งค่าแรงกดล่วงหน้าที่เหมาะสม | ให้อภัยน้อยกว่า | การสั่นสะเทือน ผนังบาง ความแม่นยำ |
| เกลียว M12 x 1.75 แบบหยาบ | สูงกว่า | ประมาณ 84 ตารางมิลลิเมตร | ต่ำกว่า โดยไม่มีฟีเจอร์ล็อก | ให้อภัยมากกว่า | โครงสร้าง ชิ้นงานหล่อ |
| เกลียว M12 x 1.25 แบบละเอียด | ต่ำกว่า | ประมาณ 92 ตารางมิลลิเมตร | สูงขึ้นเมื่อมีการตั้งค่าแรงกดล่วงหน้าที่เหมาะสม | ให้อภัยน้อยกว่า | จุดยึดเครื่องจักร โหลดแบบไดนามิก |
ตารางนี้เป็นเพียงแนวทาง ไม่ใช่การจัดอันดับ โบลต์เกลียวละเอียดที่มีแรงกดล่วงหน้าน้อยอาจหลุดออกได้เช่นกัน ในขณะที่โบลต์เกลียวหยาบที่ใช้แรงบิดที่เหมาะสม พื้นผิวของแ Washer และสารยึดเกลียวที่ถูกต้อง ก็สามารถยึดได้แน่นหนา
ความถี่สั่นสะเทือนแบบหยาบเทียบกับแบบละเอียด
การสั่นสะเทือนมักถูกกล่าวโทษว่าเป็นสาเหตุของปัญหา ทั้งที่จริงแล้วปัญหานั้นเริ่มต้นจากแหล่งอื่น ตัวอย่างเช่น การยึดแน่นของข้อต่อจะลดลงเมื่อเกลียวเลื่อนไถล ผิวรองรับเกิดการยุบตัว หรือสกรูยืดตัวเกินช่วงยืดหยุ่น แบบเกลียวละเอียดให้ผลดีกว่า เพราะมุมนำที่ต่ำกว่าทำให้การคลายตัวย้อนกลับทำได้ยากขึ้น การทดสอบตามมาตรฐาน DIN 65151 และ Junker มักแสดงให้เห็นว่า เกลียวละเอียดที่ใช้ร่วมกับแรงขันเริ่มต้นสูงและแรงเสียดทานที่ควบคุมได้ดี จะให้สมรรถนะต้านการสั่นสะเทือนที่เหนือกว่า อย่างไรก็ตาม เกลียวละเอียดไม่ใช่ตัวล็อกเวทมนตร์แต่อย่างใด หากเกลียวฝั่งหญิงเสียหาย หรือประแจวัดแรงบิดไม่ได้รับการสอบเทียบอย่างถูกต้อง เกลียวละเอียดก็อาจคลายตัวได้เร็วพอๆ กับแบบหยาบ สำหรับเกลียวหยาบ ข้อดีคือติดตั้งได้รวดเร็วกว่า ทนต่อสิ่งสกปรกและความเสียหายเล็กน้อยได้ดีกว่า และมักให้สมรรถนะที่ดีกว่าในวัสดุอย่างอลูมิเนียม พลาสติก หรือเหล็กหล่อ ซึ่งความเสี่ยงหลักคือการลอกของเกลียว
จุดที่เกลียวละเอียดได้เปรียบ และจุดที่กลับกลายเป็นข้อเสีย
เกลียวแบบละเอียดเป็นตัวเลือกที่เหมาะสมอย่างยิ่งสำหรับการรับโหลดแบบไดนามิก ปลอกเกลียวที่บาง และการปรับความยาว มันให้จำนวนเกลียวต่อนิ้วของการขันที่มากขึ้น พฤติกรรมการล็อกตัวเองที่ดีขึ้น และพื้นที่รับแรงดึงที่กว้างขึ้นเมื่อเทียบกับเส้นผ่านศูนย์กลางที่ระบุไว้ นอกจากนี้ยังช่วยควบคุมแรงตึงล่วงหน้าได้แม่นยำยิ่งขึ้น อย่างไรก็ตาม เกลียวแบบละเอียดต้องการพื้นผิวเกลียวที่สะอาดกว่า การจัดแนวที่แม่นยำยิ่งขึ้น และความระมัดระวังมากขึ้นระหว่างการประกอบ การขันเกลียวผิดแนวเกิดขึ้นได้ง่ายขึ้น และปัญหาการเกาะติดกันของผิว (galling) บนเหล็กสแตนเลสก็รุนแรงขึ้นด้วย ส่วนเกลียวแบบหยาบมักเป็นตัวเลือกเริ่มต้นที่ดีกว่าสำหรับการประกอบอย่างรวดเร็ว สภาพแวดล้อมที่สกปรก และวัสดุฐานที่นุ่มกว่า คำตอบที่ถูกต้องนั้นขึ้นอยู่กับลักษณะของการต่อเชื่อมโดยรวม ไม่ใช่จากความชอบทั่วไปในแคตตาล็อก การต่อเชื่อมด้วยเกลียวคือระบบที่ประกอบด้วยสกรู นัต หรือรูเกลียว แ washers สารเคลือบ สารหล่อลื่น และเส้นทางการรับแรง
กรณีศึกษาจากโรงงานแห่งหนึ่ง ซึ่งความละเอียดของเกลียวและแรงตึงล่วงหน้าเป็นตัวกำหนดผลลัพธ์
ในโรงงานผลิตพอลิเมอร์ริมชายฝั่งอ่าว เมื่อฐานมอเตอร์ของตะแกรงสั่นสะเทือนสูญเสียสกรูยึดอยู่บ่อยครั้ง สกรูหกเหลี่ยมแบบหัวแหวนขนาด M12x1.75 ที่ใช้เดิมต้องเปลี่ยนทุกสองสามสัปดาห์ การตรวจสอบไม่พบเกลียวบาน แต่สกรูสูญเสียแรงดึงก่อน (preload) และมีหลายตัวแสดงรอยสึกหรอที่ด้านข้างของเกลียว ฐานมีชิมแบบนุ่มซ้อนกันหลายชั้น และค่าแรงบิดที่ใช้ถูกคัดลอกมาจากชุดประกอบอื่น ทีมงานจึงเปลี่ยนไปใช้สกรูเกลียวละเอียดแบบ M12x1.25 เพิ่มแ washers ที่ผ่านการชุบแข็งแล้ว ทำความสะอาดรูเกลียวที่เจาะไว้ และปรับค่าแรงบิดให้สอดคล้องกับเป้าหมายแรงดึงก่อนที่แท้จริง ปัญหาการคลายตัวจึงยุติลง บทเรียนที่ได้ไม่ใช่การสรุปว่าเกลียวละเอียดจะเหนือกว่าเสมอไป แต่คือการควบคุมแรงดึงก่อนและพื้นผิวที่รับแรงอย่างแม่นยำ การเปลี่ยนเกลียวช่วยเสริมความต้านทานต่อการคลายตัวเมื่อองค์ประกอบอื่นของระบบได้รับการแก้ไขอย่างครบถ้วน
การเลือกเก็บสินค้าคงคลังและการกลึงที่สอดคล้องกับเกลียวที่เหมาะสม
โปรแกรมสกรูที่หลากหลายควรจัดการพิทช์เป็นคุณลักษณะด้านประสิทธิภาพ ไม่ใช่รายการสินค้าทั่วไป 1. ติดตามข้อต่อที่มีปัญหาการสั่นสะเทือน 2. ยืนยันระดับความแม่นยำของรูเกลียวและวัสดุที่ใช้ 3. เลือกการเคลือบและการหล่อลื่นให้สอดคล้องกับค่าแรงบิดเป้าหมาย 4. เก็บสกรูหัวแฉกหกเหลี่ยมแบบพิทช์หยาบและพิทช์ละเอียดไว้สำหรับขนาดที่สำคัญ 5. ตรวจสอบพิทช์ของสินค้าเข้ามาด้วยเครื่องวัด ไม่ใช่ด้วยสายตาเท่านั้น สำหรับการผลิตที่ไม่ได้มาตรฐานหรือการผลิตแบบผสมล็อต ผู้ร่วมผลิตที่มีความสามารถด้านการขึ้นรูปเย็น การกลึงด้วยเครื่อง CNC และการรีดเกลียว สามารถควบคุมความแม่นยำของพิทช์และเลดได้อย่างสม่ำเสมอในทุกล็อต การผลิต Bafang Metal มีบริการครบวงจรภายใต้หลังคาเดียวกัน ทั้งการตีขึ้นรูป การขึ้นรูปเย็น การกลึงด้วยเครื่อง CNC การตอกขึ้นรูป และการบำบัดผิว ซึ่งช่วยรักษาความสม่ำเสมอของเรขาคณิตเกลียว เกรดวัสดุ และการเคลือบสำหรับสกรูเฉพาะทาง
สารบัญ
- ระยะห่างเกลียวไม่ใช่เพียงแค่จำนวนเกลียว
- ผลกระทบของระยะห่างเกลียวต่อแรงโหลดเบื้องต้นและพื้นที่รับแรงเครียด
- ความถี่สั่นสะเทือนแบบหยาบเทียบกับแบบละเอียด
- จุดที่เกลียวละเอียดได้เปรียบ และจุดที่กลับกลายเป็นข้อเสีย
- กรณีศึกษาจากโรงงานแห่งหนึ่ง ซึ่งความละเอียดของเกลียวและแรงตึงล่วงหน้าเป็นตัวกำหนดผลลัพธ์
- การเลือกเก็บสินค้าคงคลังและการกลึงที่สอดคล้องกับเกลียวที่เหมาะสม