 EN

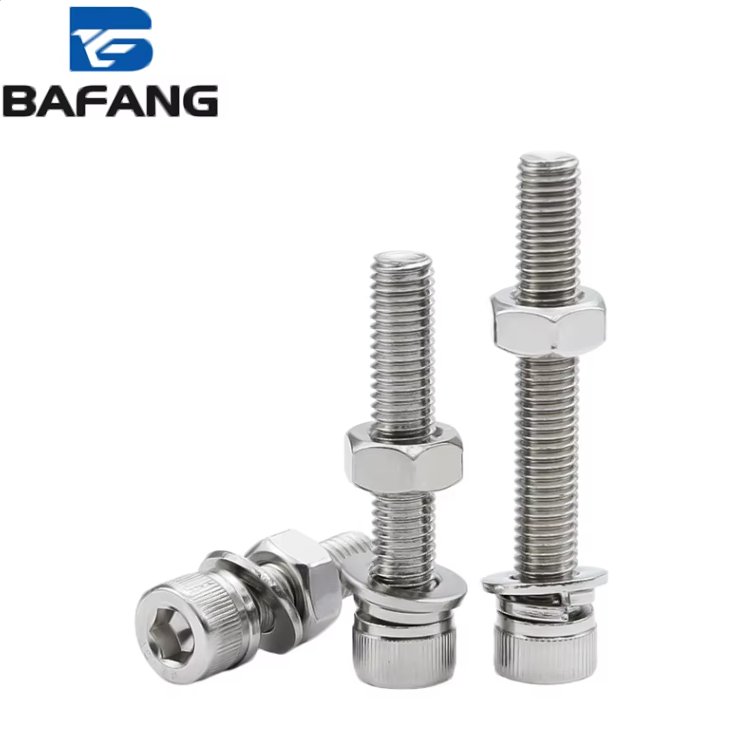
থ্রেড পিচ শুধুমাত্র থ্রেড গণনা নয়
সূত্র পিচ হল একটি শীর্ষ থেকে পরবর্তী শীর্ষের দূরত্ব। একটি হেক্স সকেট স্ক্রুতে, সেই সংখ্যাটি স্ক্রুটি কত দ্রুত প্রবেশ করছে তার চেয়ে বেশি পরিবর্তিত হয়। এটি সূত্রের পার্শ্ব যোগাযোগ, ক্ষুদ্রতম ব্যাস, পীড়ন ক্ষেত্র এবং লোডের মহিলা সূত্রগুলিতে প্রবেশের পদ্ধতিকে প্রভাবিত করে। দুটি স্ক্রু একই নমিনাল ব্যাস ভাগ করে নিতে পারে এবং তবুও বিভিন্ন ফাস্টেনারের মতো আচরণ করতে পারে। M12x1.75 মোটা সূত্র এবং M12x1.25 সূক্ষ্ম সূত্র—উভয়ই ১২ মিমি ছিদ্রে ফিট করে। সূক্ষ্ম সূত্রটির লিড কোণ কম, ক্ষুদ্রতম ব্যাস সামান্য বড় এবং প্রিলোড বক্ররেখা ভিন্ন। ধরে রাখার ক্ষমতা শুধুমাত্র সূত্র গণনা নয়, বরং ক্ল্যাম্প লোড থেকে শুরু হয়।
পিচ কীভাবে প্রিলোড এবং পীড়ন ক্ষেত্রকে পরিবর্তন করে
প্রিলোড হলো টর্ক প্রয়োগ করার সময় স্ক্রুতে সৃষ্ট টান। টর্ক-টান সম্পর্ক T = K × F × d দেখায় যে ঘর্ষণ ও ব্যাস গুরুত্বপূর্ণ, কিন্তু পিচ সেই টান বহনকারী থ্রেড জ্যামিতিকে প্রভাবিত করে। ফাইন পিচ থ্রেডের লিড অ্যাঙ্গেল ছোট, তাই থ্রেড ঘর্ষণে কম টর্ক হারায় এবং বেশি টর্ক ক্ল্যাম্প লোডে রূপান্তরিত হয়। ISO ৮৯৮-১ মেকানিক্যাল প্রোপার্টিগুলি নির্ধারণের জন্য স্ট্রেস এরিয়া ব্যবহার করে, আর সেই এরিয়া পিচের উপর নির্ভর করে। M১০×১.৫ কোর্স থ্রেডের নমিনাল স্ট্রেস এরিয়া প্রায় ৫৮ মিমি², অন্যদিকে M১০×১.২৫ ফাইন থ্রেডের তা প্রায় ৬১ মিমি²। এই ছোট্ট বৃদ্ধিটি কম্পনের অধীনে জয়েন্টটি কতক্ষণ টাইট থাকবে তা পরিবর্তন করতে পারে।
| পিচের উদাহরণ | লিড অ্যাঙ্গেল | আনুমানিক স্ট্রেস এরিয়া | কম্পন প্রতিরোধ | ইনস্টালেশন টলারেন্স | সাধারণ ব্যবহার |
|---|---|---|---|---|---|
| M১০ × ১.৫ কোর্স | উচ্চতর | প্রায় ৫৮ মিমি² | লকিং ফিচার ছাড়া কম | বেশি সহনশীল | সাধারণ অ্যাসেম্বলি, নরম উপাদান |
| M১০ × ১.২৫ ফাইন | ুল | প্রায় ৬১ বর্গ মিলিমিটার | উপযুক্ত প্রিলোডের সাথে উচ্চতর | কম সহনশীল | কম্পন, পাতলা দেয়াল, নির্ভুলতা |
| এম১২ × ১.৭৫ মোটা | উচ্চতর | প্রায় ৮৪ বর্গ মিলিমিটার | লকিং ফিচার ছাড়া কম | বেশি সহনশীল | গঠনমূলক, ঢালাই |
| এম১২ × ১.২৫ সূক্ষ্ম | ুল | প্রায় ৯২ বর্গ মিলিমিটার | উপযুক্ত প্রিলোডের সাথে উচ্চতর | কম সহনশীল | মেশিন মাউন্ট, গতিশীল লোড |
টেবিলটি একটি নির্দেশিকা, র্যাঙ্কিং নয়। খারাপ প্রিলোড সহ একটি ভালো ফাইন পিচ স্ক্রুও এখনও খসে যেতে পারে। সঠিক টর্ক, ওয়াশার ফেস এবং থ্রেড লকার সহ একটি কোর্স পিচ স্ক্রু ভালোভাবে ধরে রাখতে পারে।
কম্পনের অধীনে কোর্স বনাম ফাইন পিচ
কম্পন হলো সেই পরিস্থিতি যেখানে পিচকে সমস্যার জন্য দোষারোপ করা হয়, যদিও সমস্যাটি আসলে অন্য কোথাও শুরু হয়। যখন থ্রেডগুলো পিছলে যায়, যখন বেয়ারিং সারফেস ডুবে যায় অথবা যখন বোল্ট ইলাস্টিক রেঞ্জের বাইরে প্রসারিত হয়, তখন জয়েন্টটি ক্ল্যাম্প লোড হারায়। ফাইন পিচ সহায়তা করে কারণ নিম্ন লিড অ্যাঙ্গেল ব্যাক-অফ করাকে কঠিন করে। ডিআইএন ৬৫১৫১ এবং জাঙ্কার পরীক্ষাগুলো প্রায়শই দেখায় যে উচ্চ প্রিলোড এবং নিয়ন্ত্রিত ঘর্ষণের সাথে ফাইন থ্রেড ব্যবহার করলে কম্পন প্রতিরোধের ক্ষমতা বেশি হয়। ফাইন পিচ কোনো জাদুকরী লক নয়। যদি ফিমেল থ্রেড ক্ষতিগ্রস্ত হয় অথবা টর্ক ওয়ারেন্স ক্যালিব্রেশন থেকে বেরিয়ে যায়, তবে ফাইনার থ্রেডও একই গতিতে খসে যেতে পারে। কোর্স পিচ দ্রুত ইনস্টল করা যায়, ধূলিকণা এবং সামান্য ক্ষতি সহ্য করতে পারে এবং প্রায়শই অ্যালুমিনিয়াম, প্লাস্টিক বা কাস্ট আয়রনে ভালো কাজ করে, যেখানে থ্রেড স্ট্রিপিং প্রধান ঝুঁকি।
ফাইন পিচ কোথায় জয়ী হয় এবং কোথায় ব্যর্থ হয়
সূক্ষ্ম পিচ হলো গতিশীল লোড, পাতলা-দেয়াল বস এবং দৈর্ঘ্য সমন্বয়ের জন্য একটি শক্তিশালী পছন্দ। এটি প্রতি ইঞ্চি সংযোগে অধিক থ্রেড প্রদান করে, আত্ম-লকিং আচরণ উন্নত করে এবং প্রদত্ত নমুনা ব্যাসের জন্য বৃহত্তর পীড়ন ক্ষেত্র নিশ্চিত করে। এটি পূর্ব-লোড নিয়ন্ত্রণকেও আরও সূক্ষ্মভাবে করতে সক্ষম করে। তবে, সূক্ষ্ম পিচের জন্য পরিষ্কার থ্রেড, ভালো সামঞ্জস্য এবং সংযোজনের সময় অধিক সতর্কতা প্রয়োজন। ক্রস-থ্রেডিং সহজ হয়ে যায় এবং স্টেইনলেস স্টিলে গ্যালিং-এর ঝুঁকি বৃদ্ধি পায়। দ্রুত সংযোজন, ময়লা পরিবেশ এবং নরম বেস উপকরণের ক্ষেত্রে সাধারণত মোটা পিচই সেরা ডিফল্ট বিকল্প। সঠিক পছন্দ জয়েন্টের ওপর নির্ভর করে, ক্যাটালগের পছন্দের ওপর নয়। একটি থ্রেডেড সংযোগ হলো স্ক্রু, নাট বা ট্যাপড হোল, ওয়াশার, কোটিং, লুব্রিকেশন এবং লোড পাথ—এই উপাদানগুলোর একটি সিস্টেম।
একটি কারখানা-ভিত্তিক কেস যেখানে পিচ এবং পূর্ব-লোড ফলাফল নির্ধারণ করেছিল
গালফ কোস্টের একটি পলিমার প্লান্টে, একটি কম্পনশীল স্ক্রিনের মোটর বেস ধারাবাহিকভাবে তার মাউন্টিং স্ক্রু হারিয়ে ফেলছিল। মূল M12x1.75 হেক্স সকেট স্ক্রুগুলি প্রতি কয়েক সপ্তাহ পরপর প্রতিস্থাপন করা হত। পরিদর্শনে দেখা গেছে যে কোনও থ্রেড ক্ষয় হয়নি, কিন্তু স্ক্রুগুলির প্রিলোড হারিয়ে গেছিল এবং কয়েকটি স্ক্রুর থ্রেড ফ্ল্যাঙ্কে ক্ষয় দেখা গিয়েছিল। বেসটিতে একটি নরম শিম স্ট্যাক ছিল, এবং টর্ক মানটি অন্য কোনও অ্যাসেম্বলিতে থেকে কপি করা হয়েছিল। দলটি M12x1.25 ফাইন পিচ স্ক্রুতে রূপান্তরিত হয়েছিল, হার্ডেনড ওয়াশার যোগ করেছিল, ট্যাপড হোলগুলি পরিষ্কার করেছিল এবং আসল ক্ল্যাম্প লোড লক্ষ্যমাত্রা অনুযায়ী টর্ক সেট করেছিল। এরপর স্ক্রু ঢিলে হওয়া বন্ধ হয়ে গেল। এই ঘটনার শিক্ষা ছিল না যে ফাইন পিচ সবসময় জয়ী হয়। আসল সমাধান ছিল প্রিলোড এবং বেয়ারিং সারফেস নিয়ন্ত্রণ করা। পিচ পরিবর্তনটি সিস্টেমের অন্যান্য অংশ সঠিকভাবে সংশোধন করার পর জয়েন্টকে ব্যাক-অফ প্রতিরোধ করতে সহায়তা করেছিল।
সঠিক পিচ সমর্থন করে এমন স্টকিং এবং মেশিনিং পছন্দ
বিভিন্ন ধরনের ফাস্টেনার প্রোগ্রামে পিচকে একটি কার্যকারিতা বৈশিষ্ট্য হিসেবে বিবেচনা করা উচিত, লাইন আইটেম হিসেবে নয়। ১. কোন জয়েন্টগুলোতে কম্পনজনিত সমস্যা রয়েছে তা ট্র্যাক করুন। ২. ট্যাপড হোলের শ্রেণি এবং উপাদান নিশ্চিত করুন। ৩. টর্ক লক্ষ্যমাত্রার সাথে কোটিং এবং লুব্রিকেশন মিলিয়ে নিন। ৪. গুরুত্বপূর্ণ আকারের জন্য স্থূল এবং সূক্ষ্ম পিচের হেক্স সকেট স্ক্রু উভয়ই রাখুন। ৫. আগত পিচ চোখে না দেখে গেজ দিয়ে যাচাই করুন। অ-মানক বা মিশ্র-লট উৎপাদনের ক্ষেত্রে, কোল্ড হেডিং, সিএনসি মেশিনিং এবং থ্রেড রোলিং ক্ষমতা সম্পন্ন একটি উৎপাদন অংশীদার ব্যাচগুলোর মধ্যে পিচ এবং লিড নির্ভুলতা বজায় রাখতে পারে। বাফাং মেটাল ফোরজিং, কোল্ড হেডিং, সিএনসি মেশিনিং, স্ট্যাম্পিং এবং সারফেস ট্রিটমেন্ট একই ছাদের নীচে সম্পাদন করে, যা কাস্টম ফাস্টেনারের জন্য থ্রেড জ্যামিতি, উপাদান গ্রেড এবং কোটিং সামঞ্জস্যপূর্ণ রাখতে সহায়তা করে।