 EN

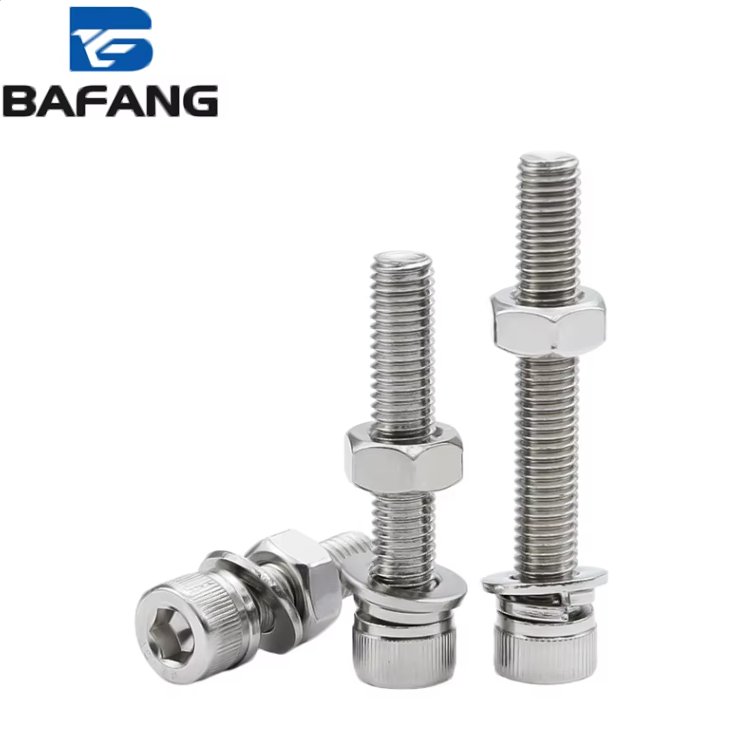
Шаг резьбы — это не просто количество витков резьбы
Шаг резьбы — это расстояние от одной вершины витка до следующей. У винта с шестигранным углублением в головке это значение влияет не только на скорость завинчивания, но и на контакт боковых поверхностей резьбы, на внутренний диаметр резьбы, на площадь поперечного сечения, воспринимающего напряжение, а также на распределение нагрузки в резьбе гайки или ответной детали. Два винта с одинаковым номинальным диаметром могут вести себя как принципиально разные крепёжные элементы. Например, винт М12×1,75 с крупным шагом и винт М12×1,25 с мелким шагом оба устанавливаются в отверстие диаметром 12 мм. Однако у винта с мелким шагом меньший угол подъёма резьбы, несколько больший внутренний диаметр и иная кривая предварительного натяга. Сила удержания определяется начальной силой зажима, а не только количеством витков резьбы.
Как шаг резьбы влияет на предварительный натяг и площадь поперечного сечения, воспринимающего напряжение
Предварительное натяжение — это натяжение, создаваемое в винте при приложении крутящего момента. Соотношение крутящего момента и натяжения T = K x F x d показывает, что трение и диаметр имеют значение, но шаг влияет на геометрию резьбы, передающей это натяжение. Резьбы с мелким шагом имеют меньший угол подъема, поэтому меньше крутящего момента теряется на трение в резьбе, и большая его часть преобразуется в зажимное усилие. Стандарт ISO 898-1 использует расчетную площадь для установления механических свойств, и эта площадь зависит от шага. Резьба M10x1.5 с крупным шагом имеет номинальную расчетную площадь около 58 мм2, тогда как резьба M10x1.25 с мелким шагом ближе к 61 мм2. Эта небольшая разница может изменить, как долго соединение остается затянутым при вибрации.
| Пример шага | Угол подъема | Прибл. расчетная площадь | Устойчивость к вибрации | Допуск при установке | Типичное применение |
|---|---|---|---|---|---|
| M10 x 1.5 крупный шаг | Высокий | Около 58 мм2 | Ниже без фиксирующего устройства | Более щадящие | Общая сборка, мягкие материалы |
| M10 x 1.25 мелкий шаг | Ниже | Около 61 мм2 | Выше при правильном предварительном натяжении | Менее щадящий | Вибрация, тонкие стенки, точность |
| М12 × 1,75 крупный шаг | Высокий | Около 84 мм² | Ниже без фиксирующего устройства | Более щадящие | Конструкционные детали, литые заготовки |
| М12 × 1,25 мелкий шаг | Ниже | Около 92 мм² | Выше при правильном предварительном натяжении | Менее щадящий | Крепление станков, динамические нагрузки |
Таблица служит ориентиром, а не рейтингом. Винт с мелким шагом при плохом предварительном натяжении может всё равно вывернуться. Винт с крупным шагом при правильном моменте затяжки, подходящей опорной поверхности шайбы и фиксаторе резьбы может надёжно удерживаться.
Грубая и мелкая резьба при вибрации
При вибрации винтовые соединения часто обвиняют в проблемах, возникающих по другим причинам. Соединение теряет зажимное усилие, когда резьбовые витки проскальзывают, когда опорная поверхность «проседает» или когда болт растягивается за пределы упругой деформации. Мелкая резьба помогает, поскольку меньший угол подъёма резьбы затрудняет самоотвинчивание. Испытания по стандартам DIN 65151 и Junker зачастую показывают более высокую устойчивость к вибрации при использовании мелкой резьбы в сочетании с высоким предварительным натяжением и контролируемым коэффициентом трения. Однако мелкая резьба — не панацея. Если внутренняя резьба повреждена или динамометрический ключ вышел из строя, мелкая резьба может ослабнуть так же быстро, как и обычная. Грубая резьба обеспечивает более быструю сборку, лучше переносит загрязнения и незначительные повреждения и зачастую демонстрирует лучшую работу в алюминиевых, пластиковых или чугунных деталях, где основной риск — срыв резьбы.
Сферы преимуществ мелкой резьбы и случаи её неэффективности
Мелкий шаг резьбы является предпочтительным выбором при динамических нагрузках, тонкостенных бобышках и регулировке длины. Он обеспечивает большее количество витков на дюйм зацепления, улучшенное самотормозящее поведение и бо́льшую площадь напряжения при заданном номинальном диаметре. Кроме того, он позволяет точнее контролировать предварительное натяжение. Однако для мелкого шага требуются более чистые резьбы, лучшее соосное выравнивание и повышенная аккуратность при сборке. Вероятность срыва резьбы возрастает, а при использовании нержавеющей стали усиливается риск задиров. Крупный шаг резьбы обычно предпочтительнее по умолчанию при быстрой сборке, в загрязнённых средах и при работе с более мягкими базовыми материалами. Правильный выбор определяется конкретным соединением, а не каталоговыми предпочтениями. Резьбовое соединение представляет собой систему, включающую болт, гайку или резьбовое отверстие, шайбу, покрытие, смазку и путь передачи нагрузки.
Пример из практики завода, где исход соединения определили шаг резьбы и предварительное натяжение
На полимерном заводе на побережье Мексиканского залива моторная опора вибрационного грохота постоянно теряла крепёжные винты. Оригинальные шестигранные винты с внутренним шестигранником M12x1,75 приходилось заменять каждые несколько недель. При осмотре резьба не оказалась сорванной, однако предварительный натяг винтов был утрачен, а на нескольких винтах обнаружился износ боковых поверхностей резьбы. Под опорой находился мягкий набор прокладок, а значение крутящего момента было скопировано из другой сборки. Команда перешла на винты с мелким шагом резьбы M12x1,25, добавила заклёпанные шайбы, очистила нарезанные отверстия и установила крутящий момент исходя из целевого значения силы зажима. Самопроизвольное ослабление прекратилось. Вывод заключался не в том, что мелкий шаг резьбы всегда предпочтителен. Настоящее решение состояло в контроле предварительного натяга и опорной поверхности. Изменение шага резьбы помогло соединению противостоять самоотвинчиванию после устранения остальных проблем в системе.
Выбор запасных частей и методов механической обработки, обеспечивающих нужный шаг резьбы
Разнообразная программа крепёжных изделий должна рассматривать шаг резьбы как эксплуатационную характеристику, а не как отдельную позицию в перечне. 1. Отслеживайте соединения, подверженные вибрационным проблемам. 2. Уточняйте класс нарезанного резьбового отверстия и материал детали. 3. Подбирайте покрытие и смазку с учётом требуемого значения крутящего момента. 4. Храните в наличии как метрические болты с шестигранным углублением с крупным, так и с мелким шагом резьбы для критических размеров. 5. Проверяйте фактический шаг резьбы входящей продукции с помощью калибров, а не визуально. При производстве нестандартных изделий или партий с разными характеристиками партнёр по производству, обладающий возможностями холодной высадки, станков с ЧПУ и накатки резьбы, способен обеспечить стабильность шага и точности хода резьбы в течение всех партий. Компания Bafang Metal объединяет под одной крышей процессы ковки, холодной высадки, механической обработки на станках с ЧПУ, штамповки и поверхностной обработки, что позволяет сохранять постоянство геометрии резьбы, марки материала и покрытия при изготовлении специальных крепёжных изделий.
Содержание
- Шаг резьбы — это не просто количество витков резьбы
- Как шаг резьбы влияет на предварительный натяг и площадь поперечного сечения, воспринимающего напряжение
- Грубая и мелкая резьба при вибрации
- Сферы преимуществ мелкой резьбы и случаи её неэффективности
- Пример из практики завода, где исход соединения определили шаг резьбы и предварительное натяжение
- Выбор запасных частей и методов механической обработки, обеспечивающих нужный шаг резьбы