 EN

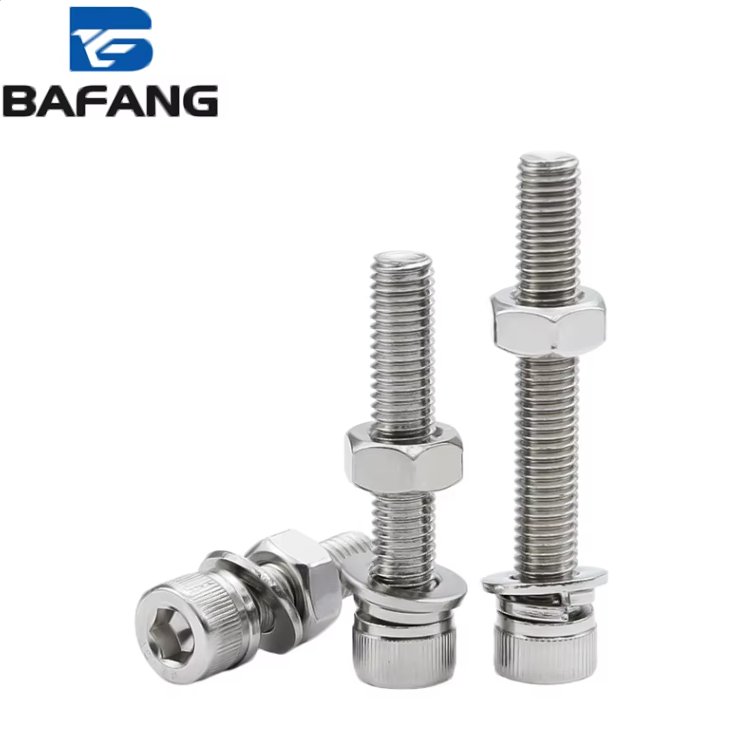
Diş adımı yalnızca bir diş sayısı değildir
Diş adımı, bir tepe ile bir sonraki tepe arasındaki mesafedir. Altıgen iç vida somununda bu sayı, vidanın ne kadar hızlı girdiğinden daha fazla değişir. Diş yanağı temasını, küçük çapı, gerilme alanını ve yükün dişi olan vida dişlerine nasıl aktarıldığını etkiler. İki vida aynı nominal çapa sahip olabilir ve yine de farklı bağlantı elemanları gibi davranabilir. M12x1,75 kaba dişli ve M12x1,25 ince dişli vidaların ikisi de 12 mm’lik bir deliğe uyar. İnce vida daha düşük bir vida açısına, biraz daha büyük bir küçük çapa ve farklı bir ön yükleme eğrisine sahiptir. Tutma gücü yalnızca diş sayısıyla değil, öncelikle sıkma yüküyle başlar.
Diş adımı, ön yükleme ve gerilme alanını nasıl değiştirir
Ön yük, tork uygulandığında vida üzerinde oluşan gerilimdir. Tork-gerilim ilişkisi T = K x F x d formülüyle ifade edilir; bu formülde sürtünme ve çapın etkili olduğunu, ancak vida adımı da bu gerilimi taşıyan diş geometrisini belirlediğini gösterir. İnce adım vidaların daha küçük bir vida açısı (lead angle) vardır; bu nedenle vida sürtünmesine kaybedilen tork miktarı azalır ve sıkma yüküne dönüştürülebilen tork miktarı artar. ISO 898-1 standardı, mekanik özelliklerin belirlenmesinde gerilim alanını kullanır ve bu alan vida adımına bağlıdır. M10x1.5 kaba vida için nominal gerilim alanı yaklaşık 58 mm2 iken, M10x1.25 ince vida için bu değer yaklaşık 61 mm2’ye çıkar. Bu küçük artış, bağlantı elemanının titreşim altında ne kadar uzun süre sıkı kalacağını etkileyebilir.
| Adım örneği | Vida açısı (lead angle) | Yaklaşık gerilim alanı | Titreşim Direnci | Kurulum toleransı | Tipik Kullanım |
|---|---|---|---|---|---|
| M10 x 1.5 kaba vida | Daha yüksek | Yaklaşık 58 mm2 | Kilitlenme özelliği olmadan daha düşük | Daha hoşgörülü | Genel montaj, yumuşak malzemeler |
| M10 x 1.25 ince vida | Aşağı | Yaklaşık 61 mm2 | Uygun ön yük ile daha yüksek | Daha az hoşgörülü | Titreşim, ince duvarlar, hassasiyet |
| M12 x 1,75 kalın vida | Daha yüksek | Yaklaşık 84 mm2 | Kilitlenme özelliği olmadan daha düşük | Daha hoşgörülü | Yapısal parçalar, döküm parçalar |
| M12 x 1,25 ince vida | Aşağı | Yaklaşık 92 mm2 | Uygun ön yük ile daha yüksek | Daha az hoşgörülü | Makine bağlantı noktaları, dinamik yükler |
Tablo, bir rehberdir; sıralama değildir. Kötü ön yüklemeye sahip ince vida adımı, yine de sökülebilir. Doğru tork, somun yüzeyi ve vida kilidi ile birlikte kullanılan kalın vida adımı iyi tutabilir.
Titreşim altında kalın vida adımı ile ince vida adımı karşılaştırması
Titreşim, vida adımının sorumluluğu başka yerlerde başlayan sorunlar için suçlanıldığı durumdur. Bir bağlantı elemanı, vida dişleri kaydığında, yatak yüzeyi çöktüğünde veya cıvata elastik sınırların ötesinde uzadığında sıkma yükünü kaybeder. İnce vida adımı, daha düşük vida açısı nedeniyle geri dönüşü zorlaştırdığı için yardımcı olur. DIN 65151 ve Junker testleri, yüksek ön yük ve kontrol edilmiş sürtünme ile birlikte kullanılan ince dişlerin genellikle titreşime karşı daha iyi direnç gösterdiğini ortaya koyar. İnce vida adımı sihirli bir kilitleme yöntemi değildir. Dişi vida hasar görmüşse ya da tork anahtarı kalibre dışıyse, ince diş de aynı hızda çözülebilir. Kalın vida adımı daha hızlı takılır, kir ve küçük hasarlara daha dayanıklıdır ve genellikle vida dişi kopması ana risk olduğu alüminyum, plastik veya dökme demir gibi malzemelerde daha iyi performans gösterir.
İnce vida adımının kazandığı ve başarısız olduğu durumlar
İnce vida adımı, dinamik yükler, ince cidarlı çıkıntılar ve uzunluk ayarı için güçlü bir seçenektir. Etkileşim uzunluğundaki inç başına daha fazla vida dişine, daha iyi kendiliğinden kilitleme davranışı ve belirli bir nominal çap için daha büyük gerilme alanına sahip olmayı sağlar. Ayrıca ön yükleme kontrolünü daha hassas hale getirir. Ancak ince vida adımı, daha temiz vida dişleri, daha iyi hizalama ve montaj sırasında daha fazla özen gerektirir. Dişlerin yanlış takılması (cross-threading) daha kolaylaşır ve paslanmaz çelikte yapışma (galling) sorunu daha belirgin hâle gelir. Kalın vida adımı genellikle hızlı montaj, kirli ortamlar ve daha yumuşak taban malzemeleri için daha iyi varsayılan seçenektir. Doğru seçim, bağlantı noktasına (birleşime), katalog tercihine bağlı değildir. Bir vida bağlantısı; vida, somun veya diş açılmış delik, washer (rondela), kaplama, yağlama ve yük yolu olmak üzere bir sistemdir.
Vida adımı ve ön yükleme sonucu belirleyen bir fabrika örneği
Gulf Kıyısı'ndaki bir polimer tesisi içinde titreşen elek motor tabanı sürekli montaj vidalarını kaybediyordu. Orijinal M12x1.75 altıgen iç soket vidaları birkaç haftada bir değiştiriliyordu. İncelemelerde herhangi bir diş dibi aşınması tespit edilmedi; ancak vidalar ön yüklerini kaybetmiş ve birkaç tanesinde diş yanal yüzeylerinde aşınma gözlemlenmişti. Taban yumuşak bir rondela yığınına sahipti ve tork değeri farklı bir montajdan kopyalanmıştı. Ekip, M12x1.25 ince adımlı vidalara geçti, sertleştirilmiş rondelalar ekledi, diş açılmış delikleri temizledi ve tork değerini gerçek sıkma yükü hedefine göre ayarladı. Böylece gevşeme durdu. Çıkarılan ders, ince adımın her zaman kazanacağını söylememekti. Gerçek çözüm, ön yükün ve yatak yüzeyinin kontrol edilmesiydi. Adım değişikliği, sistemin geri kalanı düzeltilince bağlantıya geri dönüşe karşı direnç kazandırmaya yardımcı oldu.
Doğru adım desteği sağlayan stoklama ve tornalama seçimleri
Çeşitli bir bağlantı elemanı programı, vida adımı (pitch) özelliğini bir maliyet kalemi değil, bir performans özelliği olarak değerlendirmelidir. 1. Hangi bağlantı noktalarında titreşim sorunları olduğunu takip edin. 2. Dişli delik sınıfını ve malzemesini doğrulayın. 3. Kaplama ve yağlamayı tork hedefine uygun şekilde seçin. 4. Kritik boyutlar için hem kalın dişli hem de ince dişli altıgen içten altıgen başlı vidaları stokta tutun. 5. Gelen vida adımını (pitch) görsel olarak değil, ölçüm aletleriyle doğrulayın. Standart dışı veya karışık parti üretimlerinde, soğuk başlık (cold heading), CNC tornalama ve vida yuvarlama (thread rolling) kapasitesine sahip bir üretim ortağı, partiler arasında vida adımını (pitch) ve vida adımı hatasını (lead accuracy) kontrol altında tutabilir. Bafang Metal, dövme, soğuk başlık (cold heading), CNC tornalama, presleme ve yüzey işlemi işlemlerini tek çatı altında gerçekleştiren bir kuruluştur; bu da özel bağlantı elemanları için vida geometrisi, malzeme sınıfı ve kaplamanın tutarlı kalmasını sağlar.
İçindekiler Tablosu
- Diş adımı yalnızca bir diş sayısı değildir
- Diş adımı, ön yükleme ve gerilme alanını nasıl değiştirir
- Titreşim altında kalın vida adımı ile ince vida adımı karşılaştırması
- İnce vida adımının kazandığı ve başarısız olduğu durumlar
- Vida adımı ve ön yükleme sonucu belirleyen bir fabrika örneği
- Doğru adım desteği sağlayan stoklama ve tornalama seçimleri