 EN

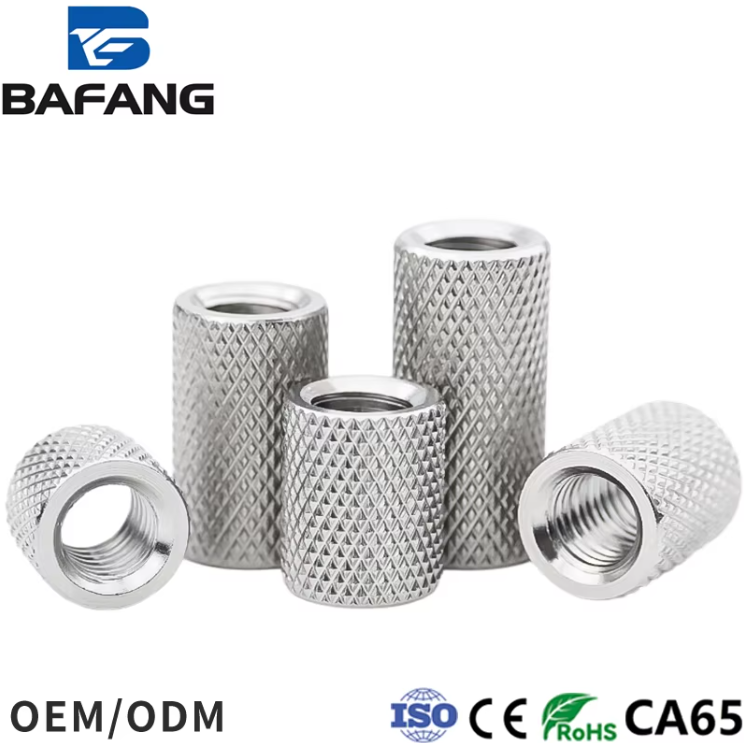
อะไรที่ทำให้การใช้งานแบบสปินเดิลแตกต่างจากการยึดแบบทั่วไป
นัตทรงกลมบนสปินเดิลไม่ได้ทำหน้าที่เหมือนนัตบนแบร็กเก็ตหรือฟลานจ์ แต่มันอยู่ในชุดหมุนซึ่งต้องคำนึงถึงทั้งความสมดุล แรงก่อนโหลด (preload) และตำแหน่งตามแนวแกนพร้อมกัน ความเร็วของสปินเดิลในศูนย์เครื่องจักรสมัยใหม่มักอยู่ที่ 12,000 ถึง 24,000 รอบต่อนาที และในบางแอปพลิเคชัน เช่น การขัดผิวหรือทันตกรรม ความเร็วนั้นอาจสูงกว่านั้นอีกมาก ที่ความเร็วระดับนั้น แม้เพียงไม่กี่กรัมของความไม่สมดุลก็จะก่อให้เกิดการสั่นสะเทือนที่ปรากฏเป็นรอยบนผิวชิ้นงาน นัตทรงกลมที่ไม่ได้รับการเจียรให้มีความกลมสม่ำเสมอ หรือมีความหนาของผนังไม่เท่ากัน จะขัดขวางแรงก่อนโหลดของตลับลูกปืนแทนที่จะเสริมแรงนั้น นี่คือเหตุผลที่กระบวนการเลือกใช้เริ่มต้นจากแอปพลิเคชัน ไม่ใช่จากหน้าแคตตาล็อก
เหตุผลที่ควรเลือกใช้นัตทรงกลมแบบมีร่องและนัตทรงกลมแบบใช้สกรูยึด
ประเภทนัตทรงกลมที่ใช้บ่อยที่สุดในชุดเพลาหมุนคือ นัตแบบมีร่องพร้อมสกรูยึด ซึ่งบางครั้งเรียกว่า นัตล็อกแบริ่ง นัตเหล่านี้มีร่องหรือฟันเล็กๆ รอบเส้นผ่านศูนย์กลางด้านนอก รวมทั้งสกรูยึดหนึ่งตัวหรือมากกว่าที่ขันเข้าไปในเกลียวของเพลาเพื่อตรึงตำแหน่ง นัตชนิดนี้มีราคาไม่สูงนัก ปรับตั้งได้ง่าย และมีให้เลือกในแบบเกลียวละเอียดที่เหมาะสมกับการใช้งานล็อกแบริ่ง ข้อเสียคือ สกรูยึดจะสร้างจุดสัมผัสเฉพาะจุด ซึ่งในเพลาหมุนความเร็วสูง แรงที่กระทำเฉพาะจุดนี้อาจทำให้เกลียวเบี้ยวเล็กน้อยและก่อให้เกิดความไม่สมดุลเล็กน้อย สำหรับเพลาหมุนที่ใช้ความเร็วปานกลางหรือใช้งานทั่วไป ปัญหานี้มักยอมรับได้ แต่สำหรับงานขัดความแม่นยำหรืองานกัดด้วยความเร็วสูง ข้อจำกัดนี้จึงเป็นสิ่งที่ควรพิจารณาอย่างรอบคอบ
จุดที่นัตล็อกความแม่นยำเหนือกว่า
นัตแบบปรับความแม่นยำ ซึ่งมักเรียกกันว่า นัตล็อกแบริ่งแบบล็อกตามแนวแกน ใช้หลักการที่ต่างออกไป แทนที่จะใช้สกรูยึดแนวนอนขันลงบนเพลา นัตชนิดนี้ใช้สกรูขนาดเล็กจำนวนหนึ่งเรียงเป็นวงรอบขอบนอก เพื่อบีบส่วนผนังบางๆ ให้แนบสนิทกับเกลียวของเพลา จึงเกิดแรงเสียดทานแบบกระจายทั่วความยาวรอบวง แทนที่จะเป็นจุดเดียวเท่านั้น ผลลัพธ์คือสมดุลที่ดีขึ้น การบิดเบี้ยวของเกลียวลดลง และแรงตึงเริ่มต้น (preload) ที่ควบคุมได้แม่นยำและซ้ำได้มากขึ้น นัตเหล่านี้มักผ่านกระบวนการขัดแต่งทั้งบริเวณพื้นผิวด้านหน้าและเกลียว โดยมีค่าความคลาดเคลื่อนของความไม่ขนาน (runout) วัดเป็นไมครอน ช่างซ่อมเครื่องจักรกลไกประเภทเพลาหมุน (spindle rebuilder) ที่ทำงานกับเครื่องขัดผิว (surface grinder) รายหนึ่งเคยอธิบายว่า เมื่อเปลี่ยนจากนัตแบบมีร่อง (slotted nut) ไปใช้นัตแบบปรับความแม่นยำ ระดับการสั่นสะเทือนลดลงอย่างชัดเจนจนลูกค้าสังเกตเห็นความแตกต่างของผิวงานชิ้นส่วนโครเมียมแข็ง (hard chrome parts) ได้โดยตรง นี่คือประเภทของข้อเสนอแนะเชิงปฏิบัติที่มีน้ำหนักมากกว่าข้อมูลจำเพาะในแผ่นข้อมูลทางเทคนิค (spec sheet)
เปรียบเทียบตัวเลือกนัตทรงกลมทั่วไป
ตารางด้านล่างสรุปข้อแลกเปลี่ยนหลัก ค่าที่ระบุเป็นช่วงทั่วไปจากอ้างอิงตลับลูกปืนและสกรูยึด ซึ่งอาจแปรผันตามขนาดและเกรด
| ประเภทน็อต | วิธีการล็อก | รักษาสมดุลระหว่างคุณภาพ | ความสม่ำเสมอของการตั้งโหลดล่วงหน้า | ราคาสัมพัทธ์ | การใช้งานหัวจับแบบทั่วไป |
|---|---|---|---|---|---|
| น็อตแบบมีร่องพร้อมสกรูยึด | สกรูยึดเข้าไปในเกลียวของเพลา | ปานกลาง | ปานกลาง | ต่ำ | ใช้งานทั่วไป ความเร็วระดับปานกลาง |
| น็อตยึดแบบแม่นยำพร้อมสกรูยึดตามแนวแกน | การล็อกด้วยแรงเสียดทานรอบวง | ดีมาก | ดีมาก | ปานกลางถึงสูง | การกัดแบบความเร็วสูง การขัดผิว |
| น็อตยึดแบบคลิปพร้อมรูทรงกรวย | แหวนยึดแบบเรียว | ยอดเยี่ยม | ยอดเยี่ยม | สูง | หัวจับความแม่นยำสูงและหัวจับความเร็วสูง |
| ปลอกเกลียวพร้อมร่องกุญแจ | กุญแจและร่อง | ปานกลาง | คนจน | ต่ำ | อุปกรณ์รุ่นเก่าที่ใช้งานความเร็วต่ำ |
มาตรฐาน ISO 2982 ครอบคลุมแหวนล็อกและแหวนรองล็อกสำหรับตลับลูกปืนแบบหมุน และเป็นเอกสารอ้างอิงที่มีประโยชน์เมื่อกำหนดขนาดและค่าความคลาดเคลื่อนของเกลียว มาตรฐานนี้ไม่ได้ระบุว่าควรเลือกชนิดใด แต่ให้ภาษาที่ใช้ร่วมกันในการสื่อสาร
สมดุล การสั่นสะเทือน และโซ่ความคลาดเคลื่อน
นี่คือจุดที่ปัญหาเกี่ยวกับเพลาหมุนส่วนใหญ่แท้จริงแล้วเริ่มต้น น็อตรูปกลมเป็นหนึ่งในลิงก์ของโซ่ที่ประกอบด้วยเกลียวของเพลา ร่องรับตลับลูกปืน ชิ้นเว้นระยะ และโครงถัง หากเกลียวของเพลาไม่อยู่ในแนวแกนเดียวกับที่รองรับตลับลูกปืน น็อตใด ๆ ก็ไม่สามารถแก้ไขข้อบกพร่องนั้นได้ หากผิวด้านของน็อตไม่ตั้งฉากกับเกลียว แรงกดล่วงหน้าจะเปลี่ยนแปลงไปเมื่อหมุนน็อต ร้านซ่อมเครื่องจักรแห่งหนึ่งทางภาคใต้เคยวิเคราะห์ปัญหาการสั่นสะเทือนอย่างต่อเนื่องบนเพลาหมุนของเครื่องกลึงซีเอ็นซี แล้วพบว่าเกิดจากน็อตล็อกที่มีความคลาดเคลื่อนของผิวด้าน (face runout) 0.03 มิลลิเมตร น็อตนั้นดูสมบูรณ์ดีเมื่อวางบนโต๊ะทดสอบ แต่ภายใต้สภาวะการหมุน น็อตนั้นกลับเป็นต้นเหตุของปัญหา วิธีแก้คือใช้น็อตที่ผ่านการเจียรผิวด้านมาอย่างแม่นยำ พร้อมควบคุมความคลาดเคลื่อนของผิวด้านให้แคบลงกว่าเดิม บทเรียนที่ได้คือ น็อตจำเป็นต้องระบุไว้ในห่วงโซ่ความคลาดเคลื่อนอย่างเป็นทางการ ไม่ใช่พิจารณาเป็นสิ่งเสริมท้าย
ความพอดีของเกลียว แรงกดล่วงหน้า และเหตุผลที่วัสดุมีความสำคัญ
การเข้าเกลียวของนัตที่ใช้ยึดเพลาแบบสปินเดิล (spindle locknut) มักแน่นกว่านัตทั่วไป ทางเลือกที่นิยมคือการเข้าเกลียวระดับกลางถึงละเอียด ซึ่งช่วยป้องกันไม่ให้นัตสั่นหรือเอียงบนเกลียว แต่ยังคงสามารถปรับตั้งค่าได้อย่างคล่องตัว การเลือกวัสดุก็มีบทบาทสำคัญเช่นกัน วัสดุเหล็กคาร์บอนผิวเคลือบออกไซด์สีดำหรือฟอสเฟตเป็นที่นิยมและใช้งานได้ดีกับเพลาที่หล่อลื่นด้วยน้ำมัน ส่วนวัสดุสแตนเลสจะใช้ในกรณีที่ต้องการความต้านทานการกัดกร่อน หรือเมื่อมีการล้างทำความสะอาดอยู่บ่อยครั้ง สำหรับเพลาที่หมุนด้วยความเร็วสูงมากหรือทำงานที่อุณหภูมิสูงมาก ผู้ผลิตบางรายจะใช้อัลลอยพิเศษหรือการเคลือบผิวเฉพาะทาง เพื่อควบคุมแรงเสียดทานและการสึกหรอที่บริเวณด้านข้างของเกลียว เป้าหมายคือการรักษาแรงเสียดทานให้สม่ำเสมอ เพื่อให้แรงบิดในการตั้งค่าแรงอัดล่วงหน้า (preload torque) แปลงเป็นแรงตามแนวแกน (axial force) ได้อย่างแม่นยำและคาดการณ์ได้ แรงเสียดทานที่เปลี่ยนแปลงตามอุณหภูมิหรือระยะเวลาการใช้งาน จะทำให้แรงอัดล่วงหน้าแปรปรวน และการแปรปรวนของแรงอัดล่วงหน้าคือหนึ่งในสาเหตุที่เงียบงันแต่ร้ายแรงของการเสียหายของตลับลูกปืน
การจับคู่นัตกับเพลา ไม่ใช่การจับคู่เพลากับนัต
ไม่มีประเภทนัตแบบกลมที่ดีที่สุดเพียงแบบเดียว คำตอบที่เหมาะสมขึ้นอยู่กับความเร็ว ความต้องการด้านความแม่นยำ ช่วงเวลาในการบำรุงรักษา และวิธีการประกอบและปรับแต่งแกนหมุน นัตแบบมีร่องพร้อมสกรูยึดแน่นนั้นเหมาะสมอย่างยิ่งสำหรับแกนหมุนที่ใช้งานที่ความเร็วปานกลางและได้รับการบำรุงรักษาเป็นประจำ นัตล็อกแบบความแม่นยำสูงหรือนัตแบบแคลมป์จะคุ้มค่าเมื่อใช้กับแกนหมุนที่ทำงานที่ความเร็วสูง ซึ่งสมดุลและการควบคุมแรงกดซ้ำได้เป็นปัจจัยหลักที่กำหนดผลลัพธ์ สำหรับเครื่องจักรรุ่นเก่าที่มีเกลียวหยาบและทำงานที่ความเร็วต่ำ อาจจำเป็นเพียงแค่ปลอกเกลียวธรรมดาที่มีร่องใส่คีย์เท่านั้น ความผิดพลาดที่พบบ่อยคือการมองนัตเป็นสินค้าทั่วไปแล้วเลือกซื้อตามราคาเพียงอย่างเดียว ทั้งที่นัตคือชิ้นส่วนความแม่นยำในระบบหมุน จึงควรระบุคุณสมบัติของมันอย่างระมัดระวังเช่นเดียวกับชิ้นส่วนความแม่นยำอื่นๆ
จุดที่การผลิตแบบบูรณาการช่วยผู้ผลิตแกนหมุน
ผู้ผลิตและผู้ซ่อมแซมหัวจับแบบสปินเดิลมักต้องการน็อตทรงกลมที่มีขนาดและเกลียวที่ไม่มีวางจำหน่ายอยู่ทั่วไปตามร้านค้าตัวแทนจำหน่าย บริษัท บาฟาง เมทัล ดำเนินกระบวนการขึ้นรูปด้วยความร้อน การขึ้นรูปเย็น การกลึงด้วยเครื่อง CNC และการตอกขึ้นรูปภายในโรงงานเอง โดยมีเครื่องขึ้นรูปด้วยความร้อน 8 เครื่อง เครื่องขึ้นรูปเย็นแบบหลายสถานี 10 เครื่อง เครื่องกลึง CNC มากกว่า 100 เครื่อง รองรับด้วยศูนย์เครื่องจักรกล 50 แห่ง และเครื่องกลึง-กัดแบบผสมผสานอีก 20 เครื่อง ชุดกระบวนการผลิตแบบบูรณาการนี้ทำให้สามารถผลิตน็อตล็อกที่มีผิวหน้าขัดเรียบ ความกระชับของเกลียวที่ควบคุมได้ และการเคลือบผิวเฉพาะตามความต้องการในสายการผลิตเดียวกันได้อย่างเป็นจริงเป็นจัง สำหรับผู้ที่ประกอบหรือซ่อมแซมหัวจับแบบสปินเดิลที่หมุนด้วยความเร็วสูง ความสามารถแบบบูรณาการเช่นนี้คือสิ่งที่ช่วยป้องกันไม่ให้กำหนดเวลาการผลิตหยุดชะงักเพียงเพราะชิ้นส่วนเล็กๆ ชิ้นเดียว
สารบัญ
- อะไรที่ทำให้การใช้งานแบบสปินเดิลแตกต่างจากการยึดแบบทั่วไป
- เหตุผลที่ควรเลือกใช้นัตทรงกลมแบบมีร่องและนัตทรงกลมแบบใช้สกรูยึด
- จุดที่นัตล็อกความแม่นยำเหนือกว่า
- เปรียบเทียบตัวเลือกนัตทรงกลมทั่วไป
- สมดุล การสั่นสะเทือน และโซ่ความคลาดเคลื่อน
- ความพอดีของเกลียว แรงกดล่วงหน้า และเหตุผลที่วัสดุมีความสำคัญ
- การจับคู่นัตกับเพลา ไม่ใช่การจับคู่เพลากับนัต
- จุดที่การผลิตแบบบูรณาการช่วยผู้ผลิตแกนหมุน