 EN

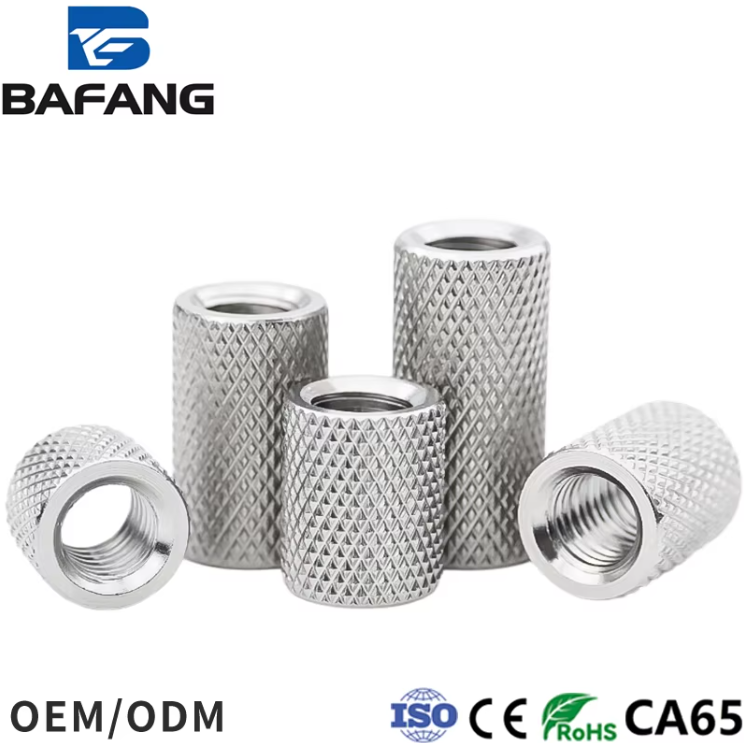
Vad gör spindelmontering annorlunda jämfört med vanlig fästning
En rund mutter på en spindel utför inte samma arbete som en mutter på en bygglåda eller en fläns. Den sitter i en roterande anordning där balans, förspänning och axiell placering alla är viktiga samtidigt. Spindelhastigheter i moderna bearbetningscentraler når regelbundet 12 000 till 24 000 rpm, och i vissa slip- och tandvårdsapplikationer överskrider de detta betydligt. Vid sådana hastigheter omvandlas några gram obalans till vibrationer som syns på arbetsstyckets yta. En rund mutter som inte är slipad koncentriskt eller som har en ojämn väggdel kommer att motverka lagerförspänningen istället for att stödja den. Därför bör valprocessen börja med applikationen, inte med katalogsidan.
Argumenten för slitskiv- och inställningsskruvmutter
Den vanligaste rundskruvmängden i axelmonteringar är den slitsade muttern med en fastspännskruv, ibland kallad lagerlåsmutter. Dessa har en rad slitsar eller kantningar runt ytterdiametern samt en eller flera fastspännskruvar som griper in i axelgängan för att låsa positionen. De är relativt billiga, enkla att justera och finns i fina gängsteg som passar för lagerlåsning. Nackdelen är att fastspännskruven skapar en lokal kontaktpunkt. På en höghastighetsaxel kan denna punktbelastning lätt deformera gängan och orsaka en liten obalans. För måttliga hastigheter och allmänna axlar är detta vanligtvis acceptabelt. För precisionspolsning eller höghastighetsfräsning blir det dock en begränsning som bör övervägas.
Där precisionslåsmuttrar tar ledningen
Precisionlåsmuttrar, ofta kallade lagerlåsmuttrar med axial låsning, använder en annan princip. Istället for en fastskruv som trycker in i axeln komprimerar en rad mindre skruvar runt periferin ett tunt väggsegment mot axelgängan. Detta skapar en friktionslåsning som fördelas runt omkretsen istället för vid en enda punkt. Resultatet är bättre balans, mindre deformation av gängan och mer återkommande förspänning. Dessa muttrar slipas vanligtvis på ansiktet och gängan, med runout-toleranser mätta i mikrometer. En spindelreparatör som arbetade med en ytslipmaskin förklarade en gång att bytet från en slitsad mutter till en precisionlåsmutter minskade vibrationsprofilen så mycket att kunden märkte en skillnad i ytkvaliteten på hårdkromerade delar. Det är den typen av feedback som betyder mer än en specifikationslista.
Jämförelse av vanliga rundmuttrar
Tabellen nedan sammanfattar de viktigaste avvägningarna. Värdena är typiska intervall från lager- och förbandsreferenser och varierar beroende på storlek och kvalitet.
| Muttratyp | Låsningsmetod | Balansera kvalitet | Upprepbarhet hos förspänning | Relativ kostnad | Typiskt spindelanvändning |
|---|---|---|---|---|---|
| Slitskruvmutter med fastskruv | Fastskruv i axelgäng | - Det är rättvist. | - Det är rättvist. | Låg | Allmänt bruk, måttlig hastighet |
| Precisionssäkerhetsmutter med axiella skruvar | Friktionslås runt omkretsen | Mycket bra | Mycket bra | Mellan hög | Höghastighetsfräsning, slipning |
| Klampanordning med konisk borrning | Taperad klämringsring | Utmärkt | Utmärkt | Hög | Precision och höghastighetsdrivhuvuden |
| Gängad krag med nyckelförning | Nyckel och spår | - Det är rättvist. | -Fattiga. | Låg | Låg hastighet, äldre utrustning |
ISO 2982 omfattar säkringsskruvar och säkringsbrickor för rullager, och det är en användbar referens vid angivande av mått och gängtoleranser. Standarden anger inte vilken typ som ska väljas, men den ger ett gemensamt språk för samtalet.
Balans, runout och toleranskedjan
Här är det faktiskt där många spindelproblem har sitt ursprung. Den runda muttern är en länk i en kedja som inkluderar axelgängan, lagerbocket, avståndshållaren och höljet. Om axelgängan inte är koncentrisk med lagerbotten kan ingen mutter åtgärda detta. Om mutterns ansikte inte är vinkelrätt mot gängan kommer förspännningen att variera när muttern roterar. Ett repareringsverkstad i söder spårade en ihållande vibrerande störning på en CNC-svarvspindel till en säkringsmutters ansiktsrunout på 0,03 mm. Mutteren såg bra ut på arbetsbänken. Under rotation var den störningskällan. Lösningen var en slipad ansiktsmutter med striktare runout-tolerans. Lärsatsen är att muttern måste specificeras som en del av toleranskedjan, inte som en eftertanke.
Gängpassning, förspänning och varför material spelar roll
Gängpassningen på en axellåsmutter är vanligtvis tätare än på en allmän mutter. Ett vanligt val är en medelstark till fin passning som förhindrar att muttern gungar på gängan, samtidigt som justering fortfarande är möjlig. Materialvalet spelar också en roll. Kolstål med svart oxidyta eller fosfatbeläggning är vanligt och fungerar väl i axlar med oljesmörjning. Rostfritt stål används där korrosion eller rengöring med vatten är en faktor. För mycket höghastighets- eller högtemperaturaxlar använder vissa tillverkare speciallegeringar eller ytbearbetningar för att kontrollera friktionen och slitage på gängans sidor. Målet är konstant friktion så att förspänningsmomentet omvandlas till en förutsägbar axial kraft. Friktion som varierar med temperatur eller drifttid leder till förspänningsdrift, och förspänningsdrift är en av de tystare orsakerna till lagerfel.
Anpassa muttern till axeln, inte tvärtom
Det finns ingen enda bästa typ av rund mutter. Rätt svar beror på hastighet, krav på precision, underhållsintervall samt hur spindeln är monterad och justerad. En skårad mutter med en inställningsskruv är fullständigt rimlig för en spindel med måttlig hastighet som underhålls regelbundet. En precisionsmutter eller en klampmutter motiverar sin kostnad vid höghastighetsspindlar där balans och återanvändbar förspänning avgör resultatet. På äldre utrustning med grova gängor och låga hastigheter kan en enkel gängad ring med nyckelfäste vara allt som behövs. Felet ligger i att behandla muttern som en vanlig kommodity och köpa den enbart baserat på pris. Mutter är en precisionskomponent i ett roterande system och bör specificeras som sådan.
Där integrerad tillverkning hjälper spindeltillverkare
Spindelbyggare och reparationstekniker behöver ofta rundskruvmuttrar i storlekar och gängsteg som inte finns i lager hos distributörer. Bafang Metal utför smide, kallformning, CNC-bearbetning och stansning inomhus, med åtta smidmaskiner, tio flerstationers kallformningsmaskiner samt över hundra CNC-svarv stödda av femtio bearbetningscentraler och tjugo svarv-och-fräs-kombinationsmaskiner. Den här kombinationen gör det möjligt att tillverka säkringsmuttrar med slipade ytor, kontrollerad gängpassning och specifika ytbehandlingar i samma produktionsflöde. För alla som monterar eller reparerar höghastighetsspindlar är den här integrerade kapaciteten avgörande för att undvika att en monteringsplan fastnar på en enda liten komponent.
Innehållsförteckning
- Vad gör spindelmontering annorlunda jämfört med vanlig fästning
- Argumenten för slitskiv- och inställningsskruvmutter
- Där precisionslåsmuttrar tar ledningen
- Jämförelse av vanliga rundmuttrar
- Balans, runout och toleranskedjan
- Gängpassning, förspänning och varför material spelar roll
- Anpassa muttern till axeln, inte tvärtom
- Där integrerad tillverkning hjälper spindeltillverkare