 EN

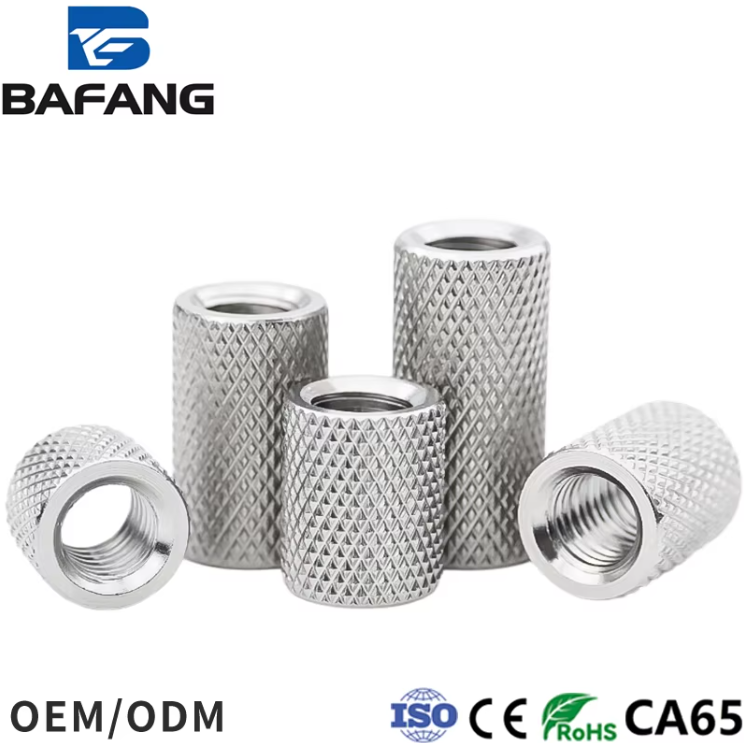
Mi teszi különlegessé a tengelycsavarozást az átlagos rögzítéstől
Egy kerek anya egy tengelyen nem ugyanazt a feladatot végzi, mint egy konzolra vagy flanszra szerelt anya. Egy forgó összeállításban helyezkedik el, ahol egyszerre számítanak a kiegyensúlyozottság, az előfeszítés és az axiális pozícionálás. A modern megmunkálóközpontok tengelysebessége rendszeresen eléri a 12 000–24 000 percenkénti fordulatszámot, néhány köszörülő- és fogorvosi alkalmazásban pedig ennél is magasabb értékeket ér el. Ilyen sebességeknél néhány gramm tömegkiegyensúlyozatlanság rezgést eredményez, amely a munkadarab felületén megjelenik. Egy nem koncentrikusan csiszolt vagy egyenetlen falvastagságú kerek anya ellenszegül a csapágy előfeszítésének, ahelyett, hogy támogatná azt. Ezért a kiválasztási folyamat az alkalmazással kezdődik, nem a katalógusoldallal.
A horpadt és beállítócsavaros kerek anyák indoklása
A csapszeg-összeállításokban leggyakoribb kerek anya-típus a horpadt anya beállítócsavarral, amelyet néha csapágy-záróanyának is neveznek. Ezek külső átmérőjükön egy sor horpadást vagy toronydíszítést tartalmaznak, valamint egy vagy több beállítócsavart, amelyek a tengely menetébe harapnak a pozíció rögzítéséhez. Viszonylag olcsók, könnyen állíthatók, és finom menetemelkedésű változataik is elérhetők, amelyek különösen alkalmasak csapágy-záró alkalmazásokhoz. Hátrányuk, hogy a beállítócsavar helyi érintkezési pontot hoz létre. Nagy sebességű csapszegnél ez a pontszerű terhelés enyhén deformálhatja a menetet, és kis kiegyensúlyozatlanságot okozhat. Mérsékelt sebességeknél és általános célú csapszegeknél ez általában elfogadható. Pontos köszörülésnél vagy nagy sebességű marásnál azonban ez korlátozást jelent, amelyről érdemes gondolkodni.
Ahol a precíziós záróanyák vezetnek
A pontos záróanyák – amelyeket gyakran axiálisan záró csapágyzáróanyáknak is neveznek – más elven működnek. Nem egy beállítócsavar nyomódik a tengelybe, hanem a perem körül elhelyezett kisebb csavarok összenyomnak egy vékony falrészt a tengely menetére. Így a rögzítés nem egyetlen ponton, hanem a kerület mentén elosztott súrlódáson alapul. Ennek eredményeként jobb egyensúly, kisebb menettorzulás és ismételhetőbb előfeszítés érhető el. Ezeket az anyákat általában az arcfelületen és a meneten is csiszolják, a futáseltérés-tűrések mikrométerben vannak megadva. Egy forgószárú újraépítő, aki felületi köszörűgépen dolgozott, egyszer elmagyarázta, hogy a horpadt anyáról a pontos záróanyára való áttérés annyira csökkentette a rezgésjelet, hogy a vevő észrevette a kemény krómozott alkatrészek felületminőségének javulását. Ez olyan visszajelzés, amely fontosabb, mint bármely műszaki adatlapon szereplő érték.
Gyakori kerek anya-opciók összehasonlítása
Az alábbi táblázat összefoglalja a főbb kompromisszumokat. Az értékek a csapágyak és rögzítőelemek vonatkozó irodalmából származó tipikus tartományok, amelyek mérettől és minőségtől függően változhatnak.
| Anyatípus | Zárási mód | A minőség és | Előterhelés ismételhetősége | Relatív költség | Tipikus orsóhasználat |
|---|---|---|---|---|---|
| Horpadt anya beállítócsavarral | Beállítócsavar a tengely menetébe | Igazságos. | Igazságos. | Alacsony | Általános célú, közepes sebességű alkalmazás |
| Pontos rögzítőanya axiális csavarokkal | Kerületi súrlódásos rögzítés | Nagyon jó. | Nagyon jó. | Közepes a magas | Nagysebességű marás, köszörülés |
| Fogóanya kúpos furattal | Csökkenő átmérőjű befogógyűrű | Kiváló | Kiváló | Magas | Pontos és nagysebességű orsók |
| Menetes gyűrű kulcsárokkel | Kulcs és horpadás | Igazságos. | Szegények. | Alacsony | Alacsony sebességű, régi típusú berendezések |
Az ISO 2982 szabvány a gördülőcsapágyak zárógyűrűit és zárgyűrűs alátéteket tartalmazza, és hasznos tájékoztatást nyújt a méretek és menetbeli tűrések megadásához. A szabvány nem mondja meg, melyik típust kell választani, de közös nyelvet biztosít a beszélgetéshez.
Kiegyensúlyozottság, futáseltérés és a tűréslánc
Itt kezdődnek sok orsóprobléma valójában. A kerek anya egy lánc egyik eleme, amelybe beletartozik a tengely menete, a csapágy belső átmérője, a távtartó és a ház. Ha a tengely menete nem koncentrikus a csapágyüléshez képest, akkor egyetlen anya sem tudja ezt kijavítani. Ha az anya felülete nem merőleges a menethez, akkor a megfeszítési erő változni fog, amint az anyát elforgatják. Egy déli újraépítő műhely egyszer egy CNC esztergán jelentkező tartós rezgésproblémát egy záróanyára vezetett vissza, amelynek felületi futása 0,03 mm volt. Az anya állványon nézve tökéletesnek tűnt. Forgás közben azonban éppen ez volt a hiba forrása. A megoldás egy megmunkált felületű anya volt, amelyet szigorúbb futási tűréssel gyártottak. A tanulság az, hogy az anyát a tűréslánc részeként kell meghatározni, nem pedig utólagosan.
Menetillesztés, megfeszítési erő és az anyag fontossága
A csavarorsó záróanyacsavarának menetillesztése általában szorosabb, mint egy általános célú anyacsavaré. Gyakori megoldás a közepesen finom illesztés, amely megakadályozza az anyacsavar forgását a meneten, miközben továbbra is lehetővé teszi a beállítást. Az anyagválasztás szintén szerepet játszik. A szénacél fekete oxid- vagy foszfátbevonattal gyakori, és jól működik olajozott csavarorsók esetén. A rozsdamentes acél akkor kerül alkalmazásra, ha korrodálódásra vagy lemosásra van szükség. Nagyon magas sebességű vagy magas hőmérsékletű csavarorsók esetén néhány gyártó speciális ötvözeteket vagy felületkezeléseket használ a menetoldalakon fellépő súrlódás és kopás szabályozására. A cél a súrlódás konzisztenciája, hogy a megfeszítési nyomaték előrejelezhető tengelyirányú erőt eredményezzen. A hőmérséklettel vagy üzemidővel változó súrlódás a megfeszítés eltolódását okozza, és ez az eltolódás a csapágyhibák egyik csendesebb oka.
Az anyacsavar illesztése a csavarorsóhoz, nem fordítva
Nincs egyetlen legjobb kerek anya típus. A megfelelő válasz a forgási sebességtől, a pontossági igénytől, a karbantartási időköztől és attól függ, hogyan van összeszerelve és beállítva a tengely. Egy horpadt anya beállítócsavarral teljesen elfogadható egy közepes sebességű tengelyhez, amelyet rendszeresen karbantartanak. Egy precíziós reteszelőanya vagy befogóanya értékét egy nagysebességű tengelynél mutatja, ahol a kiegyensúlyozottság és az ismételhető előfeszítés határozza meg az eredményt. Örökségi berendezéseknél, durva menettel és alacsony sebességnél esetleg egy egyszerű menetes gyűrű kulcsárokkel is elegendő lehet. A hiba abban rejlik, ha az anyát árucikknek tekintjük, és kizárólag az ára alapján vásároljuk. Az anya egy precíziós alkatrész egy forgó rendszerben, és úgy kell megadni, mint bármely más precíziós alkatrészt.
Hol segíthet az integrált gyártás a tengelygyártóknak
A csavarhúzó-építők és -felújítók gyakran olyan kerek anyákat igényelnek, amelyek méretei és menetemelkedései nem állnak rendelkezésre a forgalmazók raktárában. A Bafang Metal belső gyártási kapacitása magában foglalja a kovácsolást, a hideg fejelést, a CNC-megmunkálást és a domborítást; nyolc kovácsoló géppel, tíz többállásos hideg fejelő géppel, száz feletti CNC-esztergával, ötven megmunkáló központtal és húsz eszterga-maró kombinált géppel. Ez a kombináció lehetővé teszi a reteszelőanyák gyártását csiszolt felületekkel, szabályozott menetilleszkedéssel és speciális felületkezelésekkel ugyanabban a gyártási folyamatban. Mindenki számára, aki nagysebességű orsókat szerel össze vagy javít, ilyen integrált kapacitás az, ami megakadályozza, hogy egy építési ütemterv egyetlen kis alkatrész miatt leálljon.
Tartalomjegyzék
- Mi teszi különlegessé a tengelycsavarozást az átlagos rögzítéstől
- A horpadt és beállítócsavaros kerek anyák indoklása
- Ahol a precíziós záróanyák vezetnek
- Gyakori kerek anya-opciók összehasonlítása
- Kiegyensúlyozottság, futáseltérés és a tűréslánc
- Menetillesztés, megfeszítési erő és az anyag fontossága
- Az anyacsavar illesztése a csavarorsóhoz, nem fordítva
- Hol segíthet az integrált gyártás a tengelygyártóknak