 EN

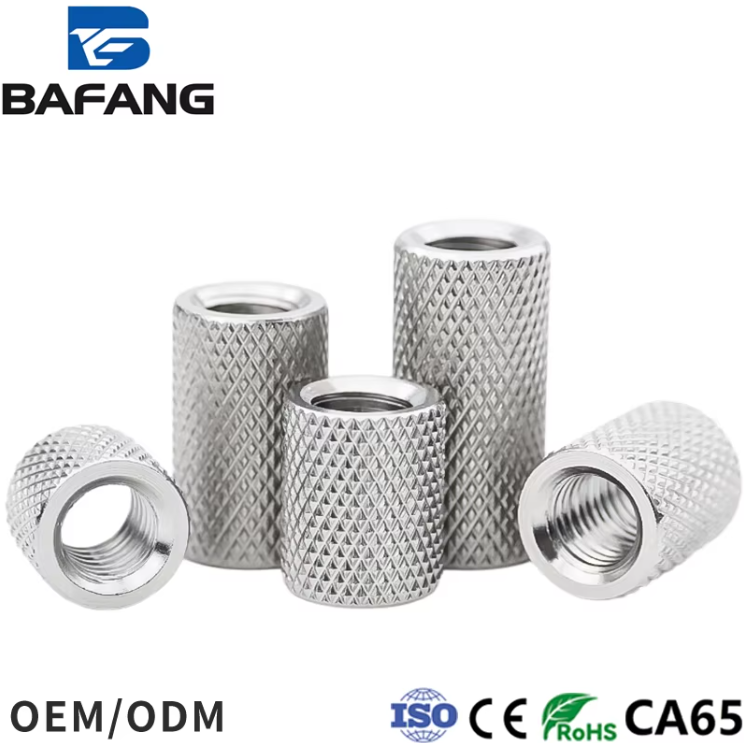
Co činí závěrovou matici pro hřídel odlišnou od běžného upevňovacího prvku
Kulatá matice na hřídeli není určena ke stejnému účelu jako matice na konzole nebo přírubě. Je součástí rotujícího uspořádání, kde zároveň záleží na vyvážení, předpínání a axiální poloze. Otáčky hřídelí v moderních obráběcích centrech obvykle dosahují 12 000 až 24 000 ot/min a v některých brusných a zubních aplikacích ještě vyšších hodnot. Při těchto otáčkách se několik gramů nevyváženosti promění ve vibrace, které se projeví na povrchu obrobku. Kulatá matice, která není broušená souose nebo má nerovnoměrnou tloušťku stěny, působí proti předpínání ložiska místo toho, aby jej podporovala. Proto proces výběru začíná analýzou konkrétní aplikace, nikoli prolistováním katalogu.
Důvod pro použití kulatých matic se štěrbinou a upínacím šroubem
Nejčastějším typem kulaté matice v hřídelových sestavách je drážkovaná matice se závrtkovým šroubem, někdy označovaná jako ložisková uzavírací matice. Tyto matice mají řadu drážek nebo výstupků po obvodu vnějšího průměru a jeden či více závrtkových šroubů, které se zakousnou do závitu hřídele a zajistí polohu. Jsou poměrně levné, snadno nastavitelné a dostupné s jemnými závity, vhodnými pro uzavírání ložisek. Nevýhodou je, že závrtkový šroub vytváří místní bod kontaktu. U vysokorychlostních hřídelí může tento bodový zatěžovací bod mírně deformovat závit a způsobit malou nerovnováhu. U středních rychlostí a univerzálních hřídelí je to obvykle přijatelné. U precizního broušení nebo vysokorychlostního frézování se však jedná o omezení, které stojí za zvážení.
Kde se precizní uzavírací matice vytrhují dopředu
Přesné uzavírací matici, často označované jako ložiskové uzavírací matice s axiálním uzamčením, využívají jiný princip. Namísto upínacího šroubu, který se zasouvá do hřídele, řada menších šroubů po obvodu stlačuje tenkou stěnu proti závitům hřídele. Tím vzniká třecí uzávěr rozprostřený po celém obvodu místo jediného bodu. Výsledkem je lepší vyváženost, menší deformace závitů a opakovatelnější předpínání. Tyto matice jsou obvykle broušené na čelní ploše i na závitu, přičemž tolerance běhového odchylky se udávají v mikrometrech. Opravář vřeten pro brusky jednou vysvětlil, že přechod ze štěrbinové matice na přesnou uzavírací matici snížil vibrace natolik, že zákazník pozoroval rozdíl v povrchové úpravě tvrdě chromovaných dílů. Právě tento druh zpětné vazby má větší váhu než technický list.
Porovnání běžných kulatých matic
Následující tabulka shrnuje hlavní kompromisy. Uvedené hodnoty představují typické rozsahy z odkazů na ložiska a spojovací prvky a mohou se lišit v závislosti na rozměru a třídě.
| Typ matice | Způsob uzamčení | Vyvážení kvality | Opakovatelnost předpnutí | Relativní náklady | Typické použití v hřídelích |
|---|---|---|---|---|---|
| Drážková matice se závrtovým šroubem | Závrtový šroub do závitu hřídele | - Spravedlivé. | - Spravedlivé. | Nízká | Univerzální použití, střední rychlost |
| Precizní uzavírací matice s axiálními šrouby | Třecí uzávěr po obvodu | Velmi dobré | Velmi dobré | Střední až vysoká | Frézování a broušení při vysokých otáčkách |
| Uzavírací matice s kuželovým vnitřním otvorem | Zúžený upínací kroužek | Výborné | Výborné | Vysoká | Precizní a vysokorychlostní vřetena |
| Závitový objímka s drážkou pro pero | Pero a drážka | - Spravedlivé. | Chudák. | Nízká | Nízkorychlostní, starší zařízení |
ISO 2982 upravuje závěrové matice a podložky pro valivá ložiska a je užitečným referenčním dokumentem při zadávání rozměrů a tolerance závitů. Norma nespecifikuje, který typ má být vybrán, ale poskytuje společný jazyk pro komunikaci.
Vyvážení, běh a řetězec tolerancí
Zde se ve skutečnosti začíná řada problémů s vřeteny. Kulatá matice je jedním článkem řetězce, který zahrnuje závit hřídele, vnitřní průměr ložiska, rozestupovou vložku a pouzdro. Pokud není závit hřídele souosý s ložiskovým sedlem, žádná matice to neopraví. Pokud není čelní plocha matice kolmá k závitu, předpínací síla se bude měnit při otáčení matice. Servisní dílna na jihu jednou prošetřila trvalý problém se šumem u vřetene CNC soustruhu a zjistila, že je způsoben uzavírací maticí s odchylkou čelního běhu 0,03 mm. Na stolní zkoušce matice vypadala v pořádku. Při rotaci však byla zdrojem poruchy. Řešením byla matice s broušenou čelní plochou, jejíž odchylka čelního běhu byla přísněji tolerována. Z toho vyplývá, že matice musí být specifikována jako součást celkového řetězce tolerancí, nikoli jako doplněk po skončení návrhu.
Přesnost závitu, předpínací síla a důvod, proč je materiál důležitý
Závitové uložení uzavírací matice na vřetenu je obvykle přesnější než u běžné matice. Běžnou volbou je střední až jemná přesnost, která zabrání kývání matice na závitu, ale zároveň umožní její nastavení. Výběr materiálu také hraje roli. Uhlíková ocel s černou oxidovou nebo fosfátovou úpravou je běžná a dobře funguje u vřeten mazaných olejem. Nerezová ocel se používá tam, kde je důležitá odolnost proti korozi nebo čistění proudem vody. U vřeten s velmi vysokou rychlostí nebo vysokou teplotou někteří výrobci používají speciální slitiny nebo povrchové úpravy ke kontrole tření a opotřebení na bočních plochách závitu. Cílem je dosáhnout konstantního tření, aby se krouticí moment předpnutí převedl do předvídatelné axiální síly. Tření, které se mění s teplotou nebo dobou provozu, způsobuje drift předpnutí a tento drift je jednou z tišších příčin poruch ložisek.
Přizpůsobte matici vřetenu, nikoli naopak
Neexistuje jediný nejlepší typ kulaté matice. Správná odpověď závisí na rychlosti, požadavcích na přesnost, intervalu údržby a způsobu montáže a nastavení vřetene. Šroubová matice se štěrbinou a upínacím šroubem je zcela vhodná pro vřeteno střední rychlosti, které se pravidelně servisuje. Precizní uzavírací matice nebo svěrná matice osvědčí svou cenu u vysokorychlostního vřetene, kde rozhodují vyváženost a opakovatelné předpínání. U starších zařízení s hrubým závitem a nízkou rychlostí může postačit jednoduchá závitová objímka se drážkou. Chybou je považovat matici za komoditu a nakupovat ji pouze podle ceny. Matice je přesnou součástí rotujícího systému a měla by být specifikována jako taková.
Kde integrovaná výroba pomáhá výrobcům vřeten
Výrobci a opraváři vřeten často potřebují kruhové matice v rozměrech a závitových roztečích, které nejsou k dispozici na skladě distributora. Bafang Metal zpracovává kov vlastními prostředky – kování, studené tváření, CNC obrábění a razení. Má osm kovacích strojů, deset vícestanovišťových strojů pro studené tváření a přes sto CNC soustruhů doplněných padesáti obráběcími centry a dvaceti kombinovanými soustruhy-frézami. Tato kombinace umožňuje vyrábět uzavírací matice se broušenými povrchy, přesně řízeným závitem a specifickými povrchovými úpravami ve stejném výrobním toku. Pro každého, kdo montuje nebo opravuje vysokorychlostní vřetena, je tento integrovaný výrobní potenciál tím, co zabrání zdržení celého montážního plánu kvůli jedné malé součástce.
Obsah
- Co činí závěrovou matici pro hřídel odlišnou od běžného upevňovacího prvku
- Důvod pro použití kulatých matic se štěrbinou a upínacím šroubem
- Kde se precizní uzavírací matice vytrhují dopředu
- Porovnání běžných kulatých matic
- Vyvážení, běh a řetězec tolerancí
- Přesnost závitu, předpínací síla a důvod, proč je materiál důležitý
- Přizpůsobte matici vřetenu, nikoli naopak
- Kde integrovaná výroba pomáhá výrobcům vřeten