 EN

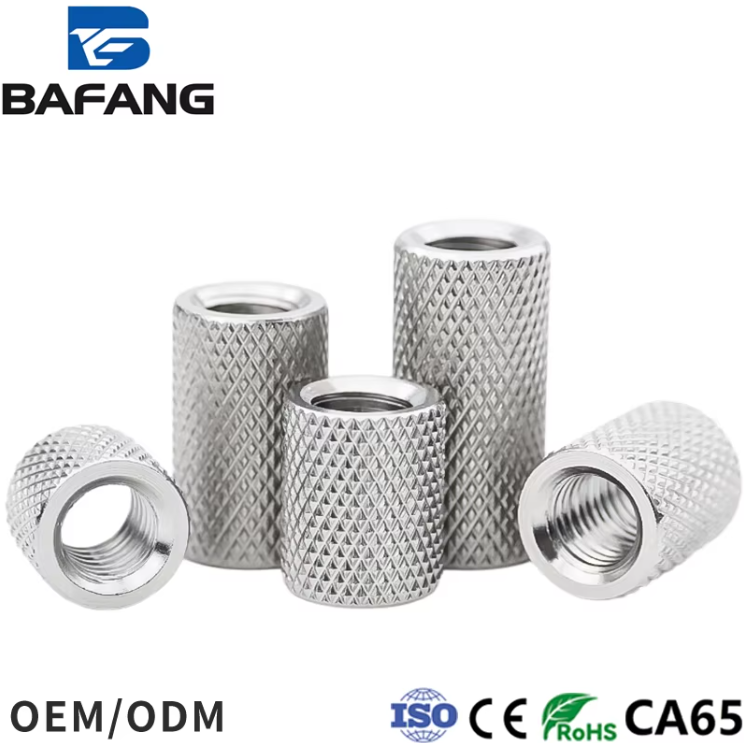
Осьтік бекіту әдеттегі бекітуден несімен ерекшеленеді
Осьтегі дөңгелек гайка тіректегі немесе фланцтағы гайкамен бірдей жұмыс істемейді. Ол тепе-теңдік, алдын ала керілу және осьтік орналасу бір уақытта маңызды болатын айналмалы құрылымда орналасады. Қазіргі заманғы өңдеу орталықтарындағы осьтің айналу жиілігі әдетте 12 000–24 000 айн/мин құрайды, ал кейбір үйкеу және стоматологиялық қолданыстарда бұл көрсеткіш одан да жоғары болады. Осындай жиіліктерде бірнеше грамм тепе-теңсіздік жұмыс бетінде көрінетін тербеліске айналады. Концентрикалық түрде өңделмеген немесе қабырғасы тең емес дөңгелек гайка подшипниктің алдын ала керілуіне қарсы әрекет етеді, оны қолдамайды. Сондықтан таңдау процесі каталогтың бетінен емес, қолданыстан басталады.
Сыдырма және орнату винті бар дөңгелек гайкалардың қажеттілігі
Осьтік орнатулардағы ең кең тараған дөңгелек гайка түрі — бұрандалы бекіткішпен жабылатын ойықты гайка, кейде оны подшипникті блоктау гайкасы деп те атайды. Бұл гайкалардың сыртқы диаметрінде бірнеше ойық немесе тәж тәрізді қиықтар болады, сонымен қатар олардың бекіту үшін бұрандалы бекіткіштері де бар, олар валдың бұрандасына қысым жасап, орнын қамтамасыз етеді. Олар салыстырмалы түрде арзан, реттеуге оңай және подшипникті блоктау қолданыстарына сай жіңішке бұранда қадамдарында шығарылады. Кемшілігі — бұрандалы бекіткіш локальды контакт нүктесін туғызады. Жоғары жылдамдықтағы осьтікте бұл нүктелік жүктеме бұранданың пішінін сәл өзгертіп, азғантай тепе-теңдіксіздік туғызуы мүмкін. Орташа жылдамдықта және жалпы мақсаттағы осьтіктер үшін бұл әдетте қабылданады. Ал дәлме-дәл өңдеу немесе жоғары жылдамдықтағы фрезерлеу үшін бұл шектеу болып табылады және оған назар аудару қажет.
Дәлме-дәл блоктау гайкалары алға шығатын жер
Dəqiq kilidləyici qozlar, adətən ox istiqamətində kilidləməli yataq kilidləyici qozlar kimi tanınır və fərqli bir prinsipə əsaslanır. Burada milə daxil olan tənzimləyici vint əvəzinə, periferiyada yerləşən bir sıra kiçik vintlər nazik divar hissəsini milin rezibini sıxaraq kilidləyir. Bu, tək nöqtədə deyil, dairəvi istiqamətdə paylanmış sürtünmə kilidini yaradır. Nəticədə daha yaxşı balanslaşdırma, rezibin az deformasiyası və təkrarlanan öncədən gərginlik əldə edilir. Bu qozlar adətən üz və rezib üzrə səthləndirilir; radial sapma tolerantlığı mikronla ölçülür. Səth frezəsində işləyən bir mil bərpaçı bir dəfə qırxılmış qozdan dəqiq kilidləyici qozlara keçid etməyin sərt xromlu detalların səthinin keyfiyyətində müştəri tərəfindən qeyd olunacaq qədər titrəşim siqnalını azaltdığını izah etdi. Bu, texniki xüsusiyyətlər siyahısından daha çox əhəmiyyətli geri əlaqə nümunəsidir.
Yayğın dairəvi qoz variantlarının müqayisəsi
Төмендегі кестеде негізгі компромисстар қорытындыланған. Мәндер — ойықтар мен бекіткіштер бойынша сілтемелерден алынған типтік диапазондар және өлшемі мен сыныбына қарай өзгеруі мүмкін.
| Гайка түрі | Бұғаттау әдісі | Тепе-теңдік сапасы | Алдын ала жүктемені қайталау дәлдігі | Салыстырмалы құны | Типтік ось қолданысы |
|---|---|---|---|---|---|
| Сыдырма гайка және орнату бұрандасы | Бұранда орнату бұрандасы | Орташа | Орташа | Төмен | Жалпы мақсатта қолданылатын, орташа жылдамдықты |
| Дәлдікті қамтамасыз ететін гайка және осьтік бұрандалар | Шеңбер бойынша үйкеліс арқылы блоктау | Жоғары деңгейде | Жоғары деңгейде | Орташа жоғары | Жоғары жылдамдықты фрезерлеу, ұнтақтау |
| Конусты ойысқа ие болатын бекіту гайкасы | Конусты бекіту сақинасы | Өте жақсы | Өте жақсы | Жоғары | Дәлдік пен жоғары жылдамдықты айналымды осьтер |
| Тісті ойыспен жабыстырылатын айналмалы сақина | Тіс пен ойыс | Орташа | Нашар | Төмен | Төмен жылдамдықты, ескі жабдықтар |
ISO 2982 стандарты домалақтың подшипниктері үшін бекіту гайкалары мен бекіту сақиналарын қамтиды және өлшемдер мен тісті допустимдіктерін көрсеткенде пайдалы сілтеме болып табылады. Бұл стандарт қандай типті таңдау керектігін көрсетпейді, бірақ ол сөйлесуге ортақ тіл береді.
Тепе-теңдік, радиалды ауытқу және допустимдік тізбегі
Мұнда көптеген осьтік проблемалар шынымен пайда болады. Дөңгелек гайка — бұл осьтің тісті беті, подшипниктің ішкі беті, орнату сақинасы және корпус құрайтын тізбектегі бір буын. Егер осьтің тісті беті подшипник отырғызу орнымен концентрикалық болмаса, ешқандай гайка оны түзетпейді. Егер гайканың жағы тіспен тік бұрыш жасамаса, гайканы бұрған кезде алдыңғы жүктеме өзгереді. Оңтүстіктегі қайта жинау цехы бір рет CNC токарь станогының осіндегі тұрақты қатты дірілдің себебін 0,03 мм жақтық айналуы бар блоктау гайкасында тапты. Гайка стендте жақсы көрінді. Алайда айналған кезде ол дірілдің көзі болды. Шешімі — айналуы төменірек дәлдікпен жасалған жақтық гайка қолдану болды. Сабақ: гайканы толеранциялық тізбектің бір бөлігі ретінде анықтау керек, оны соңғы ой ретінде емес.
Тісті беттің сай келуі, алдыңғы жүктеме және неге материал маңызды
Tiratkağızға орнатылатын гайканың тіркесуі әдетте жалпы мақсаттағы гайкаға қарағанда тығызырақ болады. Жиі қолданылатын таңдау — гайканың тіркесуде айналмайтындай орташа немесе жіңішке тіркесу, бірақ әлі де реттеуге мүмкіндік беретін тіркесу. Материалды таңдау да маңызды рөл атқарады. Көміртекті болат, қара тот басу немесе фосфатты қаптамамен жиі қолданылады және маймен майланатын tiratkağıздарда жақсы жұмыс істейді. Коррозия немесе сумен жуу қажеттілігі болған жағдайда, гайкалардың тұзға төзімді болаттан жасалғаны қолданылады. Өте жоғары жылдамдықты немесе жоғары температурада жұмыс істейтін tiratkağıздар үшін кейбір өндірушілер трассалық беттердегі үйкеліс пен тозуға әсер ететін арнайы қорытпалар немесе беттік өңдеулерді қолданады. Мақсат — үйкелістің тұрақтылығын қамтамасыз ету, сонда алдын ала берілетін бұрғылау моменті болжанатын осьтік күшке айналады. Температура немесе жұмыс уақыты өзгерген сайын үйкеліс өзгерсе, алдын ала берілетін күш ауытқиды, ал бұл ауытқу — роликтік тірек қиратылуының ең тыныш себептерінің бірі.
Гайканы tiratkağıзға сәйкестендіру, керісінше емес
Ең жақсы дөңгелек гайканың бір ғана түрі жоқ. Дұрыс жауап айналу жылдамдығына, дәлдік талаптарына, сервис аралығына және осьтің құрастырылуы мен реттелуіне байланысты. Регулярлы түрде сервиске алынатын орташа жылдамдықтағы ось үшін ойықты гайка мен реттеу болты толықтай қабылданатын шешім. Баланстылық пен қайталанатын алдын-ала керілу маңызды болатын жоғары жылдамдықтағы ось үшін дәлдік гайкасы немесе қысқыш гайкасы өз құнын оправдайды. Төмен жылдамдықта және ірі тісті резьбалы ескі жабдықтарда қарапайым резьбалы сақина мен кілт ойығы жеткілікті болуы мүмкін. Қате — гайканы тек қарапайым тауар деп қарау және тек бағасы бойынша сатып алу. Гайка — бұралатын жүйедегі дәлдік компоненті, сондықтан оны солай таңдау керек.
Интеграцияланған өндіріс ось құрастырушыларға қандай көмек көрсетеді
Айналу осінің құрылғыштары мен қайта жасаушылары жиі дистрибьютордың сақтау орнында жоқ өлшемдер мен тісті қадамдардағы дөңгелек гайкаларды қажет етеді. Bafang Metal өзінде балқыту, суық баспа, CNC-тегі өңдеу және штамптау операцияларын орындайды; оның құрамында сегіз балқыту машинасы, он көп станциялы суық баспа машинасы, жүзден астам CNC-токарь станогы, елу өңдеу орталығы және жиырма бұру-фрезерлеу құрама машинасы бар. Осы комбинация құйма беттері бар қауіпсіздік гайкаларын, бақыланатын тісті отырғызуы бар гайкаларды және нақты беттік өңдеулері бар гайкаларды бір өндіріс ағымында шығаруды мүмкін етеді. Жоғары жылдамдықта айналған осьтерді жинақтайтын немесе жөндейтін кез келген адам үшін осындай интеграцияланған қабілеттілік — бір ғана кішкентай бөлшекке байланысты жинақтау кестесінің тоқтауын болдырмауға көмектеседі.
Мазмұны
- Осьтік бекіту әдеттегі бекітуден несімен ерекшеленеді
- Сыдырма және орнату винті бар дөңгелек гайкалардың қажеттілігі
- Дәлме-дәл блоктау гайкалары алға шығатын жер
- Yayğın dairəvi qoz variantlarının müqayisəsi
- Тепе-теңдік, радиалды ауытқу және допустимдік тізбегі
- Тісті беттің сай келуі, алдыңғы жүктеме және неге материал маңызды
- Гайканы tiratkağıзға сәйкестендіру, керісінше емес
- Интеграцияланған өндіріс ось құрастырушыларға қандай көмек көрсетеді