 EN

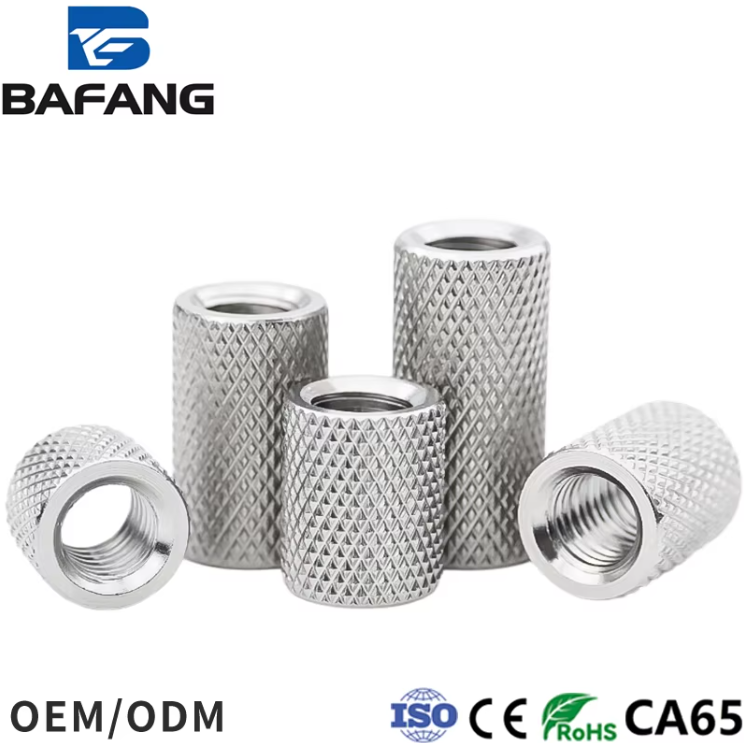
Čo robí závitové matice pre vretená odlišnými od bežných spojovacích prvkov
Kruhová matica na vretene nemá rovnakú funkciu ako matica na konzole alebo prírube. Nachádza sa v rotujúcom zariadení, kde sú súčasne dôležité vyváženie, predpätie a axiálne umiestnenie. Otáčky vretien v moderných obrábacích strojoch sa bežne pohybujú v rozsahu 12 000 až 24 000 ot./min a v niektorých brúsnych a zubných aplikáciách dokonca presahujú tieto hodnoty. Pri takýchto otáčkach niekoľko gramov nevyváženia spôsobuje vibrácie, ktoré sa prejavujú na povrchu obrobku. Kruhová matica, ktorá nebola presne broušená so stredovou súosou alebo ktorej steny majú nerovnomernú hrúbku, namiesto podpory predpätia ložiska ho skôr narušuje. Preto sa výber začína aplikáciou, nie stránkou katalógu.
Dôvody pre použitie kruhových matic so štrbinou a upínacím skrutkovým kolíkom
Najčastejším typom kruhových matic v hriadeľových zostavách je drážkovaná matica so zátkou, niekedy nazývaná aj uzatváracia matica pre ložiská. Tieto matice majú sériu drážok alebo výstupkov po obvode vonkajšieho priemeru a jednu alebo viacero zátok, ktoré sa zapichujú do závitu hriadeľa, aby zabránili posunutiu. Sú relatívne lacné, ľahko nastaviteľné a dostupné s jemným závitom, ktorý je vhodný pre aplikácie uzatvárania ložísk. Nevýhodou je, že zátka vytvára lokálny bod kontaktu. Pri vysokorotujúcich hriadeľoch môže tento bodový zaťaženie mierne deformovať závit a spôsobiť malú nerovnováhu. Pre stredné otáčky a všeobecné hriadele je to zvyčajne akceptovateľné. Pre presné brúsenie alebo vysokorotujúce frézovanie sa to však stáva obmedzením, ktoré si vyžaduje úvahu.
Kde presné uzatváracie matice predčia
Presné uzáváracie matica, často označované ako ložiskové uzáváracie matica s axiálnym uzáverom, využívajú iný princíp. Namiesto upínacieho skrutkového spoja, ktorý sa zasúva do hriadeľa, séria menších skrutiek po obvode stlačí tenkú stenovú časť proti závitom hriadeľa. Tým vznikne trecí uzáver rozložený po celom obvode namiesto jediného bodu. Výsledkom je lepšia vyváženosť, menšie deformácie závitov a opakovateľnejšie predpätie. Tieto matice sú zvyčajne brousené na čelnej ploche aj na závite, pričom tolerancie běhania sa udávajú v mikrometroch. Opravár vretena pre brúsny stroj raz vysvetlil, že prechod od drážkovej matice na presnú uzáváraciu maticu znížil vibrácie tak výrazne, že zákazník si všimol rozdiel v povrchovom dokončení dielov z tvrdého chrómu. Práve tento typ spätnej väzby má väčší význam než technický list.
Porovnanie bežných okrúhlych matíc
Tabuľka nižšie zhrňuje hlavné kompromisy. Uvedené hodnoty predstavujú typické rozsahy z odkazov na ložiská a spojovacie prvky a môžu sa líšiť v závislosti od veľkosti a triedy.
| Typ matice | Spôsob uzatvárania | Vyváženie kvality | Opakovateľnosť predpätia | Relatívna cena | Typické použitie vretena |
|---|---|---|---|---|---|
| Drážková matica so zátkovým skrutkovaním | Zátková skrutka do závitu hriadeľa | Je to fér. | Je to fér. | Nízka | Všeobecné použitie, stredná rýchlosť |
| Presná uzatváracia matica s axiálnymi skrutkami | Trecie uzatvorenie po obvode | Veľmi dobrá | Veľmi dobrá | Stredná do vysoká | Frézovanie a brúsenie pri vysokých rýchlostiach |
| Uzatváracia matica s kužeľovým otvorom | Zúžený upínací kruh | Výborné | Výborné | Vysoká | Presné a vysokorýchlostné vretená |
| Závitový objímka s drážkou pre pero | Pero a drážka | Je to fér. | Chudobný | Nízka | Nízka rýchlosť, staršie zariadenia |
ISO 2982 sa týka uzávacieho matica a uzávacieho podložky pre valivé ložiská a je užitočným referenčným dokumentom pri špecifikovaní rozmerov a tolerancií závitu. Tento štandard nepoučuje, ktorý typ vybrať, ale poskytuje spoločný jazyk pre komunikáciu.
Vyváženie, bieh a reťazec tolerancií
Tu sa v skutočnosti začínajú mnohé problémy s vretenom. Kruhová matica je jedným článkom reťazca, ktorý zahŕňa závit hriadeľa, vnútorný priemer ložiska, rozškodník a pouzdro. Ak nie je závit hriadeľa sústredný s ložiskovým sedlom, žiadna matica to neopraví. Ak nie je stenová plocha matice kolmá na závit, predpätie sa bude meniť počas otáčania matice. Opravovňa na juhu raz identifikovala trvalý problém s vibrovaním na CNC sústruhu ako dôsledok uzáváracej matice so stenovou běžnosťou 0,03 mm. Na pracovnom stole matica vyzerala v poriadku. Počas otáčania však bola zdrojom problému. Riešením bola matica so špeciálne opracovanou stenovou plochou, ktorej stenová běžnosť bola dodržaná v užších toleranciách. Záver je taký, že matica musí byť špecifikovaná ako súčasť celého reťazca tolerancií, nie ako doplnková položka.
Presnosť závitu, predpätie a dôvod, prečo materiál záleží
Závitové prispôsobenie uzávierky na hriadeľovej matici je zvyčajne tesnejšie ako u všeobecného typu matice. Bežnou voľbou je stredné až jemné prispôsobenie, ktoré zabráni kývaniu matice po závite, ale zároveň umožní nastavenie. Výber materiálu tiež hrá dôležitú úlohu. Uhlíková oceľ s čiernou oxidovou alebo fosfátovou úpravou je bežná a dobre funguje u hriadeľov mazaných olejom. Nechrhnutá oceľ sa používa tam, kde je dôležitá odolnosť voči korózii alebo pri umývaní. Pri veľmi vysokorýchlostných alebo vysokoteplotných hriadeľoch niektorí výrobcovia používajú špeciálne zliatiny alebo povrchové úpravy na reguláciu trenia a opotrebovania po bokoch závitu. Cieľom je dosiahnuť konštantné trenie, aby sa krútiaci moment predpätia premenil na predvídateľnú axiálnu silu. Trenie, ktoré sa mení s teplotou alebo časom prevádzky, spôsobuje posun predpätia a tento posun je jednou z menej zreteľných príčin zlyhania ložísk.
Prispôsobenie matice hriadeľu, nie naopak
Neexistuje jediný najlepší typ kruhových matic. Správna odpoveď závisí od rýchlosti, požiadaviek na presnosť, intervalu údržby a spôsobu montáže a nastavenia vretena. Vyrezaná matica so zátkovým skrutkou je úplne primeraná pre vreteno strednej rýchlosti, ktoré sa pravidelne servisuje. Presná uzatváracia matica alebo upínacia matica si svoju vyššiu cenu ospravedlňuje pri vysokorýchlostnom vretene, kde rozhodujú vyváženie a opakovateľný predpätie. Na starších strojoch s hrubými závitmi a nízkymi rýchlosťami môže postačiť jednoduchá závitová objímka s drážkou pre pero. Chybou je považovať maticu za komoditu a nakupovať ju výhradne podľa ceny. Matica je presná súčiastka rotujúceho systému a mala by sa špecifikovať ako taká.
Kde integrovaná výroba pomáha výrobcom vretien
Výrobcovia a opravári vretení často potrebujú kruhové matici v rozmeroch a závitových stúpaniach, ktoré nie sú dostupné na skladovej položke distribútora. Bafang Metal vykonáva kovanie, studené tvárnenie, CNC obrábanie a razenie vo vlastných zariadeniach – disponuje ôsmimi kovacími strojmi, desiatimi viacstanicovými strojmi na studené tvárnenie a viac ako sto CNC sústruhmi, ktoré dopĺňajú päťdesiat obrábacích stredísk a dvadsať kombinovaných sústružníco-frézovacích strojov. Táto kombinácia umožňuje vyrábať uzávierkové matice s broušenými plochami, presne kontrolovaným závitovým uložením a špecifickými povrchovými úpravami v rámci jedného výrobného toku. Pre každého, kto montuje alebo opravuje vysokorýchlostné vretiená, je takýto integrovaný výrobný potenciál tým, čo zabráni zdržaniu celého výrobného plánu kvôli jednej malej súčiastke.
Obsah
- Čo robí závitové matice pre vretená odlišnými od bežných spojovacích prvkov
- Dôvody pre použitie kruhových matic so štrbinou a upínacím skrutkovým kolíkom
- Kde presné uzatváracie matice predčia
- Porovnanie bežných okrúhlych matíc
- Vyváženie, bieh a reťazec tolerancií
- Presnosť závitu, predpätie a dôvod, prečo materiál záleží
- Prispôsobenie matice hriadeľu, nie naopak
- Kde integrovaná výroba pomáha výrobcom vretien