 EN

Apa yang Membuat Tugas Spindle Berbeza Daripada Pengikatan Biasa
Nat bulat pada spindle tidak menjalankan tugas yang sama seperti nat pada bracket atau flange. Ia terletak dalam susunan berputar di mana keseimbangan, prabeban, dan lokasi aksial semuanya penting secara serentak. Kelajuan spindle dalam pusat pemesinan moden biasanya mencapai 12,000 hingga 24,000 rpm, dan dalam beberapa aplikasi pengisaran serta pergigian, kelajuan ini melampaui nilai tersebut. Pada kelajuan sedemikian, ketidakseimbangan seberat beberapa gram akan menyebabkan getaran yang kelihatan pada permukaan benda kerja. Sebuah nat bulat yang tidak digilap secara konsentrik atau mempunyai bahagian dinding tidak sekata akan menghalang prabeban bantalan, bukannya menyokongnya. Oleh sebab itu, proses pemilihan bermula dengan aplikasi, bukan dengan muka surat katalog.
Kes untuk Nat Bulat Berjalur dan Bersekrup Tetap
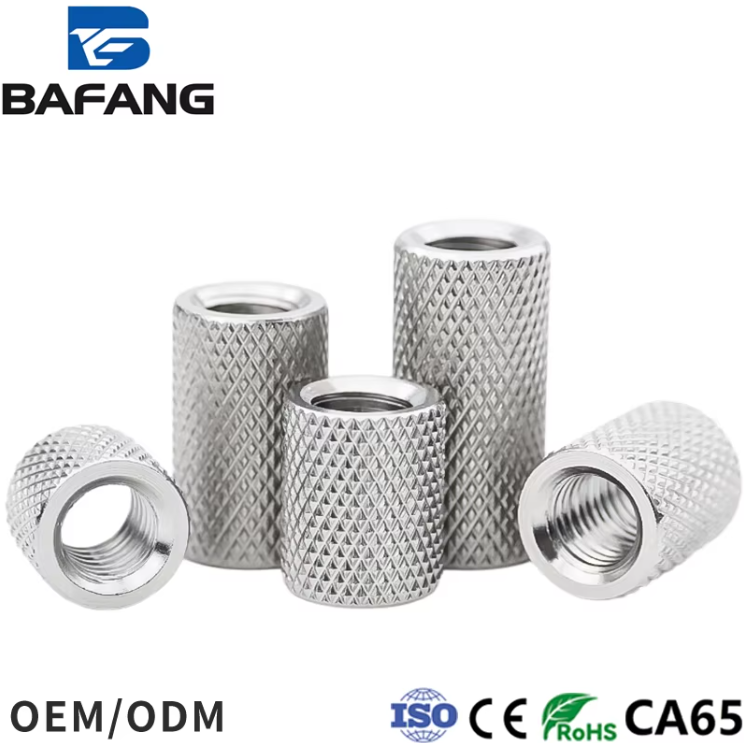
Jenis nat bulat yang paling biasa digunakan dalam susunan spindel ialah nat berjalur dengan skru tetap, kadang-kadang dipanggil nat kunci bantalan. Nat-nat ini mempunyai siri jalur atau bentuk kastel di sepanjang diameter luar, serta satu atau lebih skru tetap yang menembusi ulir aci untuk mengunci kedudukan. Nat-nat ini relatif murah, mudah dilaraskan, dan tersedia dalam picth ulir halus yang sesuai untuk aplikasi kunci bantalan. Keburukannya ialah skru tetap mencipta titik sentuh tempatan. Pada spindel kelajuan tinggi, beban titik ini boleh sedikit mengubah bentuk ulir dan menyebabkan ketidakseimbangan kecil. Bagi kelajuan sederhana dan spindel tujuan am, ini biasanya dapat diterima. Namun, bagi pengisaran ketepatan atau pengeboran kelajuan tinggi, ia menjadi satu batasan yang perlu dipertimbangkan.
Di Mana Nat Kunci Ketepatan Mendahului
Murut kunci presisi, yang sering dipanggil murut kunci bantalan dengan penguncian aksial, menggunakan prinsip yang berbeza. Daripada skru tetap yang menekan ke dalam aci, satu siri skru kecil di sekeliling pinggir memampatkan bahagian dinding nipis terhadap ulir aci. Ini menghasilkan kunci geseran yang diagihkan di seluruh lilitan, bukannya pada satu titik sahaja. Hasilnya ialah keseimbangan yang lebih baik, kurang distorsi ulir, dan pra-beban yang lebih boleh diulang. Murut-murut ini biasanya dikisar pada permukaan muka dan ulirnya, dengan toleransi runout diukur dalam mikron. Seorang pembina semula spindel yang bekerja pada pengisar permukaan pernah menerangkan bahawa pertukaran daripada murut berjalur kepada murut kunci presisi mengurangkan tanda getaran cukup banyak sehingga pelanggan dapat mengesan perbezaan pada hasil akhir komponen krom keras. Itulah jenis maklum balas yang lebih penting daripada lembaran spesifikasi.
Membandingkan Pilihan Murut Bulat Biasa
Jadual di bawah ini merumuskan kompromi utama. Nilai-nilai tersebut merupakan julat lazim daripada rujukan galas dan pengikat, dan akan berubah mengikut saiz serta gred.
| Jenis Nut | Kaedah Penguncian | Menyeimbangkan kualiti | Ketepatan Semula Prabeban | Kos Relatif | Penggunaan Spindel Lazim |
|---|---|---|---|---|---|
| Nat berjalur dengan skru tetap | Skru tetap ke dalam ulir aci | Sederhana | Sederhana | Rendah | Tujuan umum, kelajuan sederhana |
| Nat kuncian presisi dengan skru aksial | Kunci geseran berkeliling | Sangat baik | Sangat baik | Sederhana hingga tinggi | Pemilinan kelajuan tinggi, pengisaran |
| Nat pengapit dengan lubang berkon | Cincin pengapit berbentuk kon | Cemerlang | Cemerlang | Tinggi | Spindel ketepatan tinggi dan kelajuan tinggi |
| Kolar berulir dengan alur kunci | Kunci dan alur | Sederhana | Buruk | Rendah | Kelajuan rendah, peralatan lama |
ISO 2982 merangkumi nat kuncian dan washer kuncian untuk galas gelinding, dan ia merupakan rujukan berguna apabila menentukan dimensi dan toleransi ulir. Piawaian ini tidak memberitahu anda jenis mana yang perlu dipilih, tetapi ia memberikan bahasa sepunya untuk perbualan.
Keseimbangan, Ketidakbulatan, dan Rantai Toleransi
Ini adalah tempat di mana banyak masalah spindel sebenarnya bermula. Nat bulat merupakan satu pautan dalam suatu rantaian yang merangkumi ulir aci, lubang galas, penjarak, dan perumahan. Jika ulir aci tidak konsentrik dengan tempat duduk galas, tiada nat yang dapat memperbaikinya. Jika permukaan nat tidak bersudut tepat terhadap ulir, pra-beban akan berubah-ubah semasa nat berputar. Sebuah bengkel pembinaan semula di selatan pernah mengesan isu getaran berterusan pada spindel mesin larik CNC kepada sebuah nat pengunci dengan runout permukaan sebanyak 0.03 mm. Nat tersebut kelihatan baik ketika diletakkan di atas meja kerja. Namun, semasa berputar, nat itulah sumber masalahnya. Penyelesaiannya ialah menggunakan nat dengan permukaan yang telah digilap dan dikawal runout-nya dengan toleransi yang lebih ketat. Pengajaran daripada kes ini ialah nat mesti dispesifikasikan sebagai sebahagian daripada rantaian toleransi, bukan sebagai perkara yang dipertimbangkan selepas fakta.
Ketepatan Ulir, Pra-beban, dan Mengapa Bahan Penting
Ketepatan ulir pada nat kunci spindel biasanya lebih ketat berbanding nat kegunaan am. Pilihan lazim ialah ketepatan sederhana hingga halus yang menghalang nat daripada bergoyang pada ulir tetapi masih membenarkan penyesuaian. Pemilihan bahan juga memainkan peranan. Keluli karbon dengan siap hitam oksida atau fosfat biasa digunakan dan berfungsi baik pada spindel berminyak. Keluli tahan karat digunakan di kawasan yang terdedah kepada kakisan atau pencucian. Bagi spindel kelajuan sangat tinggi atau suhu sangat tinggi, sesetengah pembina menggunakan aloi khas atau rawatan permukaan untuk mengawal geseran dan haus pada sisi ulir. Matlamatnya ialah geseran yang konsisten supaya daya kilas pra-beban diterjemahkan kepada daya aksial yang boleh diramalkan. Geseran yang berubah mengikut suhu atau masa operasi menyebabkan daya pra-beban berubah, dan perubahan ini merupakan salah satu punca senyap kegagalan bantalan.
Padankan Nat dengan Spindel, Bukan Sebaliknya
Tiada satu jenis nat bulat terbaik. Jawapan yang betul bergantung kepada kelajuan, keperluan ketepatan, selang penyelenggaraan, dan cara spindel dipasang serta dilaraskan. Nat berjalur dengan skru tetap adalah pilihan yang sepenuhnya munasabah untuk spindel kelajuan sederhana yang menjalani penyelenggaraan secara berkala. Nat kunci ketepatan atau nat pengapit membuktikan nilai kosnya pada spindel kelajuan tinggi di mana keseimbangan dan prabeban boleh diulang menentukan hasil akhir. Pada peralatan lama dengan ulir kasar dan kelajuan rendah, sebuah kolar berulir ringkas dengan alur kunci mungkin sudah mencukupi. Kesilapan utama ialah menganggap nat sebagai barang komoditi dan membelinya berdasarkan harga sahaja. Nat merupakan komponen ketepatan dalam sistem berputar, dan ia harus ditentukan seperti komponen ketepatan.
Di Mana Pembuatan Tersepadu Membantu Pembina Spindel
Pembina dan pembina semula spindel sering memerlukan nat bulat dalam saiz dan picth ulir yang tidak tersedia di rak pengedar. Bafang Metal mengendalikan penempaan, pengepalaan sejuk, pemesinan CNC, dan percetakan secara dalaman, dengan lapan mesin penempaan, sepuluh mesin pengepalaan sejuk pelbagai stesen, serta lebih seratus lathe CNC yang disokong oleh lima puluh pusat pemesinan dan dua puluh mesin komposit pusingan-pemesinan. Kombinasi tersebut menjadikan pengeluaran nat kunci dengan permukaan yang digilap, kecocokan ulir yang terkawal, dan rawatan permukaan khusus dalam aliran pengeluaran yang sama menjadi praktikal. Bagi sesiapa sahaja yang membina atau membaiki spindel kelajuan tinggi, kapasiti bersepadu sebegini adalah yang mengekalkan jadual pembinaan tanpa tergendala akibat satu komponen kecil sahaja.
Senarai Kandungan
- Apa yang Membuat Tugas Spindle Berbeza Daripada Pengikatan Biasa
- Kes untuk Nat Bulat Berjalur dan Bersekrup Tetap
- Di Mana Nat Kunci Ketepatan Mendahului
- Membandingkan Pilihan Murut Bulat Biasa
- Keseimbangan, Ketidakbulatan, dan Rantai Toleransi
- Ketepatan Ulir, Pra-beban, dan Mengapa Bahan Penting
- Padankan Nat dengan Spindel, Bukan Sebaliknya
- Di Mana Pembuatan Tersepadu Membantu Pembina Spindel