 EN

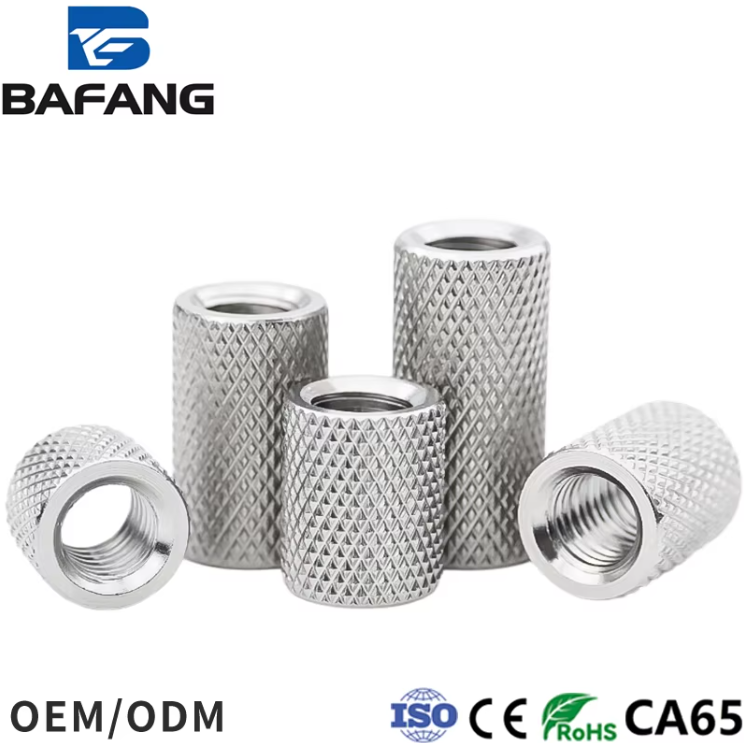
En quoi le service « Spindle Duty » se distingue-t-il du serrage ordinaire ?
Un écrou rond monté sur une broche n’accomplit pas la même fonction qu’un écrou monté sur un support ou une bride. Il est intégré à un ensemble rotatif où l’équilibre, la précharge et le positionnement axial sont tous des facteurs critiques simultanés. Les vitesses de broche dans les centres d’usinage modernes atteignent couramment 12 000 à 24 000 tr/min, et dans certaines applications de meulage ou dentaires, elles dépassent largement cette valeur. À ces vitesses, quelques grammes de déséquilibre se transforment en vibrations visibles sur la surface de la pièce usinée. Un écrou rond dont la rectification n’est pas concentrique ou dont l’épaisseur de paroi est inégale s’oppose à la précharge du roulement au lieu de la soutenir. C’est pourquoi le processus de sélection commence par l’application, et non par la page de catalogue.
L’argument en faveur des écrous ronds entaillés et des écrous ronds à vis de blocage
Le type d’écrou rond le plus courant dans les ensembles de broche est l’écrou entaillé avec vis de blocage, parfois appelé écrou de blocage pour roulement. Celui-ci comporte une série d’entaillures ou de crénelures sur son diamètre extérieur, ainsi qu’une ou plusieurs vis de blocage qui mordent dans le filet de l’arbre afin de bloquer la position. Ces écrous sont relativement peu coûteux, faciles à régler et disponibles avec des pas de filet fins adaptés aux applications de blocage de roulements. L’inconvénient réside dans le fait que la vis de blocage crée un point de contact localisé : sur une broche tournant à grande vitesse, cette charge concentrée peut légèrement déformer le filet et introduire un léger déséquilibre. Pour des vitesses modérées et des broches à usage général, cela reste généralement acceptable. En revanche, pour le meulage de précision ou l’usinage à grande vitesse, cette limitation mérite d’être prise en compte.
Là où les écrous de précision prennent de l’avance
Les écrous de blocage de précision, souvent appelés écrous de blocage pour roulements avec blocage axial, fonctionnent selon un principe différent. Au lieu qu’une vis de blocage s’enfonce dans l’arbre, une série de vis plus petites disposées autour de la périphérie comprime une section à paroi mince contre le filet de l’arbre. Cela crée un blocage par friction réparti sur toute la circonférence, plutôt qu’en un seul point. Le résultat est un meilleur équilibre, une moindre déformation du filet et une précharge plus reproductible. Ces écrous sont généralement usinés par rectification sur la face et sur le filet, avec des tolérances de battement exprimées en micromètres. Un spécialiste de la reconstruction de broches, travaillant sur une rectifieuse plane, a un jour expliqué que le remplacement d’un écrou fendu par un écrou de blocage de précision avait réduit suffisamment la signature vibratoire pour que le client perçoive une différence de finition sur des pièces en chrome dur. Voilà le genre de retour qui compte davantage qu’une fiche technique.
Comparaison des options courantes d’écrous ronds
Le tableau ci-dessous résume les principaux compromis. Les valeurs indiquées correspondent à des plages typiques issues de références sur les roulements et les éléments de fixation, et varient selon la taille et la classe.
| Type d'écrou | Méthode de verrouillage | Équilibrer qualité | Répétabilité du préchargement | Coût relatif | Utilisation typique de la broche |
|---|---|---|---|---|---|
| Écrou fendu avec vis de blocage | Vis de blocage vissée dans le filetage de l’arbre | Équitable | Équitable | Faible | Usage général, vitesse modérée |
| Écrou de précision avec vis axiales | Blocage par friction circonférentielle | Très bon | Très bon | Moyenne à élevée | Fraisage à haute vitesse, meulage |
| Écrou de serrage à alésage conique | Anneau de serrage conique | Excellent | Excellent | Élevé | Broches de précision et à haute vitesse |
| Collerette filetée avec rainure de clavette | Clavette et rainure | Équitable | Les pauvres | Faible | Équipement ancien à faible vitesse |
L’ISO 2982 couvre les écrous freins et les rondelles freins pour roulements à billes ; c’est une référence utile lors de la spécification des dimensions et des tolérances de filetage. La norme ne précise pas quel type choisir, mais elle fournit un langage commun pour les échanges.
Équilibrage, balancement et chaîne de tolérances
C’est ici que de nombreux problèmes d’axe rotatif prennent réellement leur origine. L’écrou rond constitue un maillon d’une chaîne comprenant le filetage de l’arbre, l’alésage du roulement, l’entretoise et le carter. Si le filetage de l’arbre n’est pas concentrique par rapport au siège du roulement, aucun écrou ne pourra corriger ce défaut. Si la face de l’écrou n’est pas perpendiculaire au filetage, la précharge variera au cours de la rotation de l’écrou. Un atelier de révision situé dans le sud a un jour identifié, sur un tour à commande numérique, une vibration persistante provenant d’un écrou frein présentant une variation de position axiale de 0,03 mm sur sa face. Cet écrou paraissait en bon état lors de l’inspection statique sur établi ; toutefois, en rotation, il s’est avéré être la source du problème. La solution adoptée a consisté à remplacer cet écrou par un écrou à face rectifiée, dont la variation de position axiale était contrôlée avec une tolérance plus stricte. La leçon à retenir est que l’écrou doit être intégré dès la conception dans la chaîne de tolérances, et non considéré comme une simple pièce accessoire.
Jeu du filetage, précharge et importance du matériau
L’ajustement fileté d’un écrou de blocage sur une broche est généralement plus serré qu’un écrou à usage général. Un choix courant est un ajustement moyen à fin, qui empêche l’écrou de basculer sur le filet tout en permettant toutefois un réglage. La sélection du matériau joue également un rôle. L’acier au carbone avec finition oxyde noir ou phosphate est courant et fonctionne bien sur des broches lubrifiées à l’huile. L’acier inoxydable est utilisé là où la corrosion ou les nettoyages à haute pression constituent un facteur. Pour les broches à très haute vitesse ou à haute température, certains fabricants utilisent des alliages spécialisés ou des traitements de surface afin de maîtriser le frottement et l’usure sur les flancs des filets. L’objectif est d’obtenir un frottement constant, de sorte que le couple de précharge se traduise par une force axiale prévisible. Un frottement variable en fonction de la température ou du temps de fonctionnement entraîne une dérive de la précharge, et cette dérive constitue l’une des causes les plus silencieuses de défaillance des roulements.
Adapter l’écrou à la broche, et non l’inverse
Il n’existe pas un seul type d’écrou rond idéal. La bonne réponse dépend de la vitesse, des exigences de précision, de l’intervalle d’entretien et de la manière dont la broche est montée et réglée. Un écrou fendu avec vis de blocage est parfaitement adapté à une broche fonctionnant à vitesse modérée et faisant l’objet d’un entretien régulier. Un écrou de blocage de précision ou un écrou de serrage justifie son coût sur une broche à haute vitesse, où l’équilibrage et la reproductibilité de la précharge déterminent le résultat. Sur des équipements anciens dotés de filetages grossiers et fonctionnant à faible vitesse, un simple collier fileté avec rainure de clavette peut suffire. L’erreur consiste à considérer l’écrou comme une marchandise ordinaire et à l’acheter uniquement en fonction de son prix. L’écrou est un composant de précision dans un système rotatif, et il doit être spécifié comme tel.
Là où la fabrication intégrée aide les fabricants de broches
Les fabricants et les réparateurs de broches ont souvent besoin d’écrous ronds dans des dimensions et des pas de filet qui ne sont pas disponibles immédiatement chez un distributeur. Bafang Metal maîtrise en interne la forge, le formage à froid, l’usinage CNC et l’estampage, avec huit machines à forger, dix machines multi-stations de formage à froid et plus d’une centaine de tours CNC, soutenus par cinquante centres d’usinage et vingt machines combinées tournage-fraisage. Cette combinaison permet de produire efficacement des écrous freins dotés de faces rectifiées, d’un ajustement contrôlé du filetage et de traitements de surface spécifiques, le tout dans un même flux de production. Pour toute personne assemblant ou réparant des broches à grande vitesse, une telle capacité intégrée évite que le calendrier de fabrication ne soit bloqué par un seul petit composant.
Table des matières
- En quoi le service « Spindle Duty » se distingue-t-il du serrage ordinaire ?
- L’argument en faveur des écrous ronds entaillés et des écrous ronds à vis de blocage
- Là où les écrous de précision prennent de l’avance
- Comparaison des options courantes d’écrous ronds
- Équilibrage, balancement et chaîne de tolérances
- Jeu du filetage, précharge et importance du matériau
- Adapter l’écrou à la broche, et non l’inverse
- Là où la fabrication intégrée aide les fabricants de broches